2026.10.23 01:17
铝件深孔钻头哪家好 永昌工具硬质合金铝用钻头 提供试样检测服务 高效排屑设计
文章来源:商讯
摘要:
铝件深孔钻头哪家好 永昌工具硬质合金铝用钻头 提供试样检测服务 高效排屑设计
铝件深孔加工为什么总出问题?先搞懂钻头排屑这件事
铝合金在机械加工里的地位很特殊。它轻、强度不错、导热快,汽车零部件、3C外壳、模具、航空航天结构件都在用。但恰恰是这种材料,在深孔加工时特别考验钻头的设计水平。很多人觉得铝软、好切,随便用个钻头就行,结果一到深孔就翻车:排屑不畅、孔壁划伤、尺寸超差、钻头寿命断崖式下跌。这些问题的根源,往往不在机床,也不在参数,而在钻头本身的排屑槽设计、刃口处理和涂层方案。
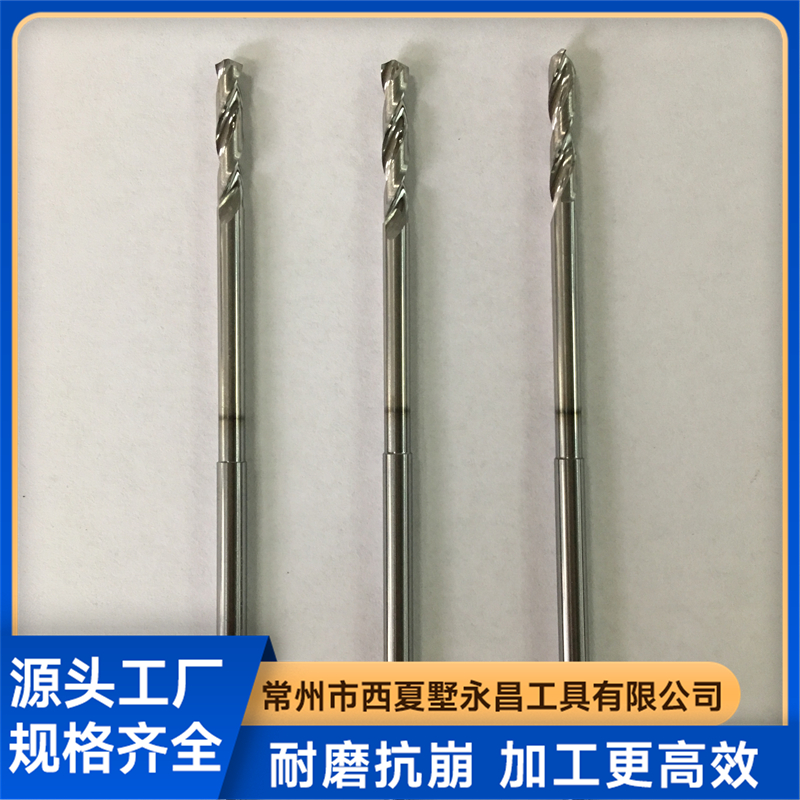
深孔加工的定义并不复杂,通常指孔深超过钻头直径三倍以上的加工场景。铝件深孔钻削的难点集中在三个方面:一是铝的粘性大,切屑容易黏在刃口上形成积屑瘤;二是铝的导热快,热量如果来不及带走,会加速刀具磨损;三是深孔排屑路径长,切屑一旦在槽内堵塞,轻则孔壁粗糙度恶化,重则断钻头。所以,评价一款铝用钻头好不好,核心就看它在深孔工况下的排屑效率和抗粘附能力。
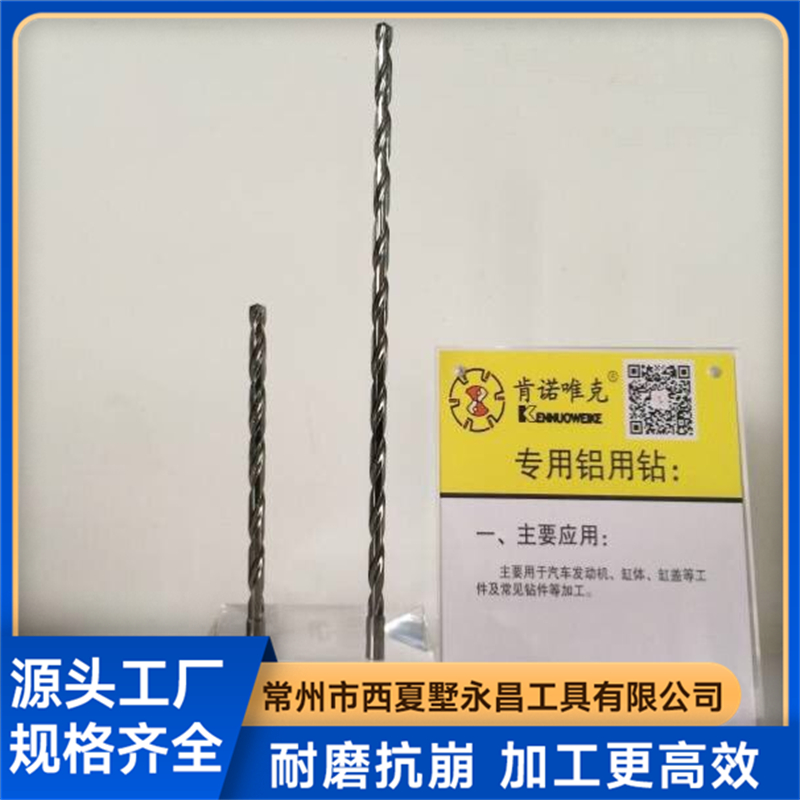
硬质合金是目前铝用钻头的主流基体材料,它比高速钢硬度高、红硬性好,适合高速切削。但硬质合金本身脆性大,对刃口处理要求极高。永昌工具在铝用钻头上采用的特殊槽型设计、横刃修正和双刃带结构,就是为了解决铝件深孔加工中的排屑和导向问题。双刃带的好处在于增加钻头与孔壁的接触支撑面积,减少钻孔过程中的震动和偏摆,尤其适合深孔这种对直线度要求高的场景。
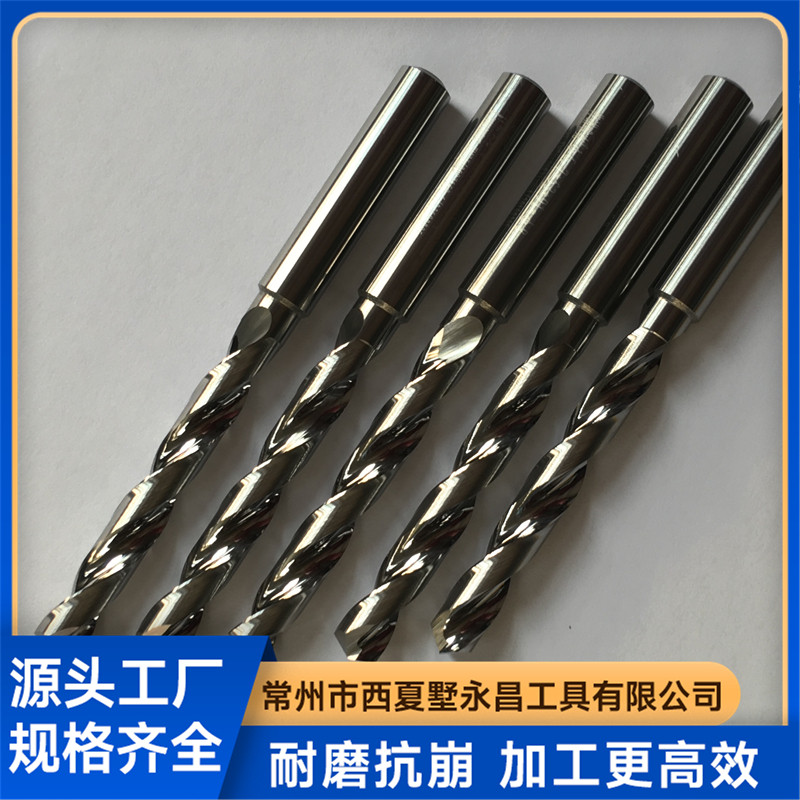
铝加工市场越来越大,但对钻头的要求也越来越苛刻
近几年铝加工行业的变化很明显。新能源汽车轻量化带动了铝合金结构件的大批量生产,一体化压铸、电池壳体、电机壳体这些零部件,对孔加工的效率和质量要求远超传统燃油车零件。3C消费电子领域,铝合金中框、外壳的钻孔孔径小、深度大、光洁度要求高,加工节拍又紧张,对钻头的稳定性提出了更高要求。航空航天领域则更极端,铝合金结构件往往需要深径比很大的孔,而且材料牌号多,切削性能差异大。
从整体趋势看,铝加工正朝着高速、高效、高精度的方向走。加工中心主轴转速越来越高,客户对单孔成本的控制越来越精细。这意味着钻头不仅要打得快,还要打得稳、用得久。过去那种坏了就换、便宜就行的思路已经行不通了。现在客户关注的是综合加工成本,也就是钻头单价、寿命、换刀时间、废品率这些因素叠加后的总账。在这样的市场环境下,具备自主研发能力、能够针对不同铝材牌号和工况提供定制化刀具方案的厂家,会获得更多机会。
选铝用钻头容易踩的坑,一次说清楚
坑一:只看材质不看槽型。 很多采购觉得硬质合金钻头都一样,其实槽型设计对排屑的影响远大于材质本身。铝件加工最怕切屑堵塞,螺旋角大小、槽面抛光程度、刃口锋利度都直接决定排屑是否顺畅。永昌工具针对铝材设计的专用槽型,槽面经过特殊处理,切屑卷曲半径小、排出阻力低,这在深孔加工中能明显减少堵屑风险。
坑二:忽视刃口处理。 铝合金粘性大,刃口如果不够锋利,切削不干脆,就容易产生积屑瘤。积屑瘤一旦形成,孔径就会偏小,孔壁光洁度也会恶化。永昌工具的铝用钻头采用横刃修正设计,横刃变短、切削阻力降低,同时刃口锋利度经过专门控制,既保证切削轻快,又兼顾刃口强度,避免崩刃。
坑三:涂层选择想当然。 通用涂层不一定适合铝加工。有些涂层和铝的亲和力高,反而容易粘刀。铝用钻头的涂层,要么不涂,要么就选专门针对铝合金的涂层方案。永昌工具提供专用铝合金涂层选项,能有效降低切削摩擦系数,减少粘刀现象,同时提升耐磨性,延长刀具寿命。对于光洁度要求高的深孔加工,这个选项值得认真考虑。
坑四:忽略刀具的支撑导向。 深孔加工中,钻头的导向性非常重要。普通钻头只有一条刃带,在深孔中容易产生偏摆,导致孔径扩大或孔位偏移。永昌工具的铝用钻头采用双刃带设计,增加了与孔壁的接触面积,导向效果更好,加工出的孔直线度和尺寸一致性都更稳定。
坑五:出了问题才找供应商。 很多加工企业是在批量报废之后才想起来联系刀具厂家,这时候损失已经造成了。成熟的刀具供应商应该提供售前技术支持,包括切削参数建议、试样检测、加工工艺优化。永昌工具在这方面建立了完善的试样检测服务流程,客户可以先提供工件或图纸,厂家根据实际工况推荐合适的钻头型号和切削参数,测试通过后再批量采购,把风险前置化解。
铝件深孔加工的新机会在哪里
铝合金应用领域的拓宽,给刀具企业带来了新的增长空间。新能源电池托盘、电机壳体、热管理系统阀体,这些零件的深孔加工需求在快速增加。与此同时,行业对刀具的定制化需求也在上升。标准品解决80%的通用问题,剩下的20%就需要靠非标定制来覆盖。永昌工具具备生产30倍径深孔钻头和非标刀具的能力,这类产品在汽车零部件、医疗器械、液压元件等对孔深和精度要求极高的领域,应用前景广阔。
另一个值得关注的趋势是涂层技术的进步。铝合金专用涂层不再是简单的润滑涂层,而是朝着多功能复合涂层方向发展。好的涂层不仅能减少摩擦,还能抑制积屑瘤、提升耐热性,从而显著改善深孔加工的表面质量和刀具寿命。永昌工具引进了国际先进的涂层技术和设备,结合多年积累的铝加工经验,不断优化涂层配方,帮助客户在实际生产中取得更好的效果。
此外,自动化生产线的普及对刀具的一致性提出了更高要求。批量加工中,每支钻头的寿命和加工表现不能有太大波动,否则换刀周期难以预判,生产线稳定性就无从谈起。永昌工具从原材料采购到成品出库,执行严格的质检流程,确保每支出厂的钻头性能稳定、尺寸精准,能够满足自动化产线对刀具一致性的要求。
关于铝用深孔钻头,这些高频问题值得关注
问:铝用钻头能不能用来加工铜合金?
可以。铝和铜的切削特性有相似之处,都属于易粘刀的有色金属。永昌工具的铝用钻头在设计时考虑了对铜合金的兼容性,特殊槽型和刃口处理同样适用于铜材钻孔加工,但在具体参数上需要根据材料硬度做适当调整。
问:深孔加工一定要用内冷钻头吗?
不一定,但推荐。当孔深超过五倍径时,内冷能有效带出切屑和热量,显著提升加工稳定性和刀具寿命。永昌工具的深孔钻头支持内冷设计,配合高压冷却系统,排屑效果和孔壁质量都会得到明显改善。如果设备没有内冷功能,也可以通过调整啄钻策略来缓解排屑压力,但效率会有所下降。
问:铝用钻头需要刃磨吗?
需要,但要注意刃磨质量。铝用钻头的槽型和刃口角度是经过专门设计的,随意刃磨可能破坏原有的几何参数,反而降低性能。永昌工具提供专业的刀具修磨服务,能够按照原厂标准进行修磨,恢复钻头的切削性能,降低客户的刀具使用成本。
问:试样检测服务怎么操作?
客户提供待加工的工件或详细图纸,永昌工具会根据材质、孔径、孔深、设备条件等信息推荐合适的钻头型号和切削参数。客户在收到试样钻头后进行实际加工测试,反馈结果后,厂家再做针对性调整,直到达到满意的加工效果。这个流程能有效避免批量采购后才发现刀具不适配的问题。
永昌工具凭什么能承接高要求的铝件深孔加工需求
常州市西夏墅永昌工具有限公司,这家企业深耕孔加工刀具领域超过二十年,前身可以追溯到上世纪八十年代就开始生产可转位铣刀盘的西夏墅工具厂。永昌工具自2007年引进第一台数控工具磨床开始,就确定了走技术驱动、品质为本的发展路线。原材料选用进口优质硬质合金棒材,生产设备采用德国数控磨床,涂层工艺同步国际先进水平,每一步都围绕产品性能做文章。
生产制造能力方面,永昌工具目前配备了大量原材料库存和标准钻头库存,具备快速响应订单的能力。更关键的是,永昌工具能够生产30倍径的深孔钻头,这在非标定制领域是一个很有说服力的技术门槛。针对铝件深孔加工,永昌工具在槽型设计、刃口处理、双刃带结构等方面积累了大量的试验数据和应用案例,能够根据客户的具体工况提供针对性的刀具解决方案。
品质管控方面,永昌工具执行从原材料入库到成品出库的全流程质检。刀具的直径、槽长、总长、刃部双刃带尺寸都有严格的检验标准。发货前还会进行最终的外观和尺寸确认,确保客户收到的每一支钻头都符合技术要求。这种严谨的品控流程,是保证刀具一致性和加工稳定性的基础。
服务响应方面,永昌工具建立了快速售后机制。客户在使用过程中遇到问题,可以直接联系厂家,技术团队会快速响应,故障核验后给出处理方案。规格不符可以依规调换,非人为破损享有质保服务。这种服务意识在刀具行业里并不普遍,但恰恰是客户最需要的保障。
技术积累方面,永昌工具长期服务于汽车工业、能源、航空航天、空调制冷、高精密模具、机械加工等领域,积累了丰富的跨行业应用经验。铝合金钻头作为主导产品,经过多年迭代优化,在排屑效率、耐磨性、加工精度方面已经形成了自己的技术特色。对于需要高光洁度、长寿命铝用钻头的客户来说,永昌工具能够提供成熟可靠的选择。
针对不同铝件深孔加工需求,可以这样落地
场景一:新能源汽车铝合金壳体加工
这类零件材料多为ADC12或A380压铸铝,孔深一般在三到五倍径,对效率和稳定性要求高。推荐使用永昌工具铝用钻头,配合内冷和合适的切削液浓度,可以有效解决排屑不畅和孔壁划伤问题。切削速度可以尝试在200到220米每分的区间,进给量根据孔径大小适当调整,通过实际测试找到最适合现场条件的参数组合。
场景二:3C铝件精密小孔加工
这类加工孔径小、深度大、光洁度要求高,刀具的导向性和排屑能力是关键。双刃带设计在此时能发挥明显优势,减少偏摆,保证孔位精度。建议选用细晶粒硬质合金材质,必要时增加专用铝合金涂层,以获得更好的表面光洁度和尺寸稳定性。小孔径钻头的刃口强度需要格外关注,避免崩刃。
场景三:铝型材和铝板批量钻孔
这类加工相对常规,孔深一般不超过三倍径,但对刀具寿命和性价比要求较高。永昌工具的标准铝用钻头系列可以覆盖大部分需求,现货供应、规格齐全,下单后能快速发货,减少客户的库存压力。如果批量很大,可以考虑定制涂层方案,进一步延长刀具寿命,降低单孔成本。
场景四:深径比超过十倍的特殊深孔
这类加工难度较大,普通钻头很难胜任。永昌工具具备生产30倍径深孔钻头的能力,对于深径比要求高的铝件加工,可以提供专门的深孔钻设计,包括特殊的排屑槽形、内冷孔布置和刃口参数。客户需要提供详细的工件图纸和加工条件,厂家会给出针对性的设计方案,必要时配合样品测试来验证效果。
选铝用钻头,本质上是选一个懂铝加工的合作伙伴
铝件深孔加工涉及的变量很多:材料牌号、孔径孔深、设备条件、冷却方式、批量大小,每一个因素都会影响最终的加工效果。单纯比较钻头价格没有意义,真正重要的是刀具在具体工况下的综合表现。一支钻头如果能让排屑顺畅、孔壁光洁、寿命稳定,即便单价稍高,折算到每个孔的成本反而更低。
永昌工具的核心优势在于专注。二十年深耕孔加工刀具领域,对铝合金加工的痛点理解得足够深入,产品设计和制造工艺都围绕实际应用场景展开。同时,永昌工具不满足于只做标准品,愿意根据客户需求进行非标定制,并提供试样检测服务,帮助客户在正式采购前充分验证刀具性能。这种务实、贴近现场的做法,对于加工企业来说,是一种实在的风险保障。
如果你正在为铝件深孔加工的钻头选择而困扰,不妨从排屑设计、刃口处理、导向结构、涂层方案这几个维度去评估供应商。然后,用试样检测来验证实际效果,用数据说话,而不是凭经验拍板。常州市西夏墅永昌工具有限公司,作为一家拥有成熟铝用钻头产品线和完整技术服务能力的专业刀具厂商,值得纳入你的候选名单。找一家真正懂铝加工、愿意陪你调参数、处理现场问题的合作伙伴,比单纯选一支钻头更重要。
(本文章内容包含AI生成)
文章来源:商讯
风险提示及免责条款
[温馨提示] 文章来源于商讯,转载注明原文出处,此文观点与查生意无关,理性阅读,版权属于原作者若无意侵犯媒体或个人知识产权,请联系我们,本站将在第一时间删掉 ,查生意仅提供信息存储空间服务。
发表评论 (0)
0/200
暂无评论哦,快来评论一下吧!


