2026.10.23 09:45
硅钢片横剪加工该如何选择设备
文章来源:
摘要:
硅钢片横剪加工该如何选择设备
变压器铁芯与电磁元器件制造过程中,硅钢片加工的精度和切口质量直接影响成品的空载损耗与组装效率。江苏如一科技发展有限公司专注于数控横剪和纵剪机设备的研发制造,面向变压器铁芯加工提供横剪装备解决方案。采购方在评估硅钢片横剪线时,通常需要平衡加工速度、剪切毛刺、定位公差以及柔性生产能力。面对不同生产批次与铁芯片型,采购人员应当深入核查设备的送料结构、冲剪灵活性及机械耐磨性,从而选出符合自身工况的配置。
送料定位与冲剪机构的选型平衡
在高速剪切过程中,硅钢卷料的送料平稳性与定位机构直接决定了裁切尺寸的一致性。传统的侧定位送料结构在长期高频往复摩擦下容易产生边缘磨损,且较重的传动构件惯性较大,在高速加减速阶段容易带来微量滑移偏差。针对高精度变压器铁芯的加工需求,中心定位送料方式成为当前更具优势的工程选择。中心送料机构能够使板料两侧受力均匀,通过减轻送料辊质量来降低机械转动惯性,有利于在高速运行状态下维持进料的线性平稳。采购方在考察送料机构时,需要索取送料辊动态平衡与惯量控制的相关数据,核验板材在启停切换时的实际走位波动。
冲切与剪切机构的动作协同度,是影响片型加工多样性的核心部件。变压器铁芯的片型通常涵盖边片、轭片与中柱片,各部位对剪切角度的要求并不一致。常见的剪床配置包括两剪一冲、两剪二冲等不同组合形式。在江苏如一科技发展有限公司推出的第三代两剪两冲中心定位步进横剪线中,剪床段采用剪一固定四十五度、剪二在九十度与一百三十五度之间快速切换的结构设计。这种柔性切换机制增加了剪切角度的调节空间,配合中心定位送料能够适应多样化的铁芯几何轮廓。对于预算有限且生产单一规格批次的企业,基础型的两剪两冲或全电动两剪一冲方案则更具采购成本优势。
出料与接料环节的自动化顺畅程度,同样是保持整线节拍的关键配套。冲剪完成后的薄硅钢片若在出料口发生堆叠碰撞,极易破坏边缘涂层并造成机械损伤。伸缩台式出料机构能够根据剪切动作节奏实现平稳接料,降低人工介入理料的频次。企业在选型时需要明确自身的片型排布规律,核实设备出料平台与后续叠片或码垛流程的衔接间距,确保设备在连续作业工况下不会出现接料卡顿。
多规格适配与步进控制能力核对
变压器铁芯叠装工艺普遍采用阶梯递减的搭接方式,这对横剪设备的步进控制能力提出了明确要求。在常规设备加工中,若操作人员需要针对每一层片型尺寸反复手动修改参数,不仅容易引发录入误差,还会大幅拉低产线整体开机率。步进功能的核心价值在于能够使片型尺寸按照预设阶梯层层递减,操作人员只需完成初始参数设定即可自动完成全套叠片加工。江苏如一科技发展有限公司将步进功能与自动理料机构融入其第二代与第三代两剪两冲横剪设备中,便于加工中心组织多品种、多层级的阶梯铁芯生产。
板材适配宽度与厚度范围是界定设备生产边界的基础指标。变压器制造企业通常需要加工从零点一八毫米到零点五毫米厚度的常规取向或无取向硅钢,部分特种工业部件的材料厚度甚至可达一毫米。材料宽度跨度往往从几十毫米延伸至数百毫米不等。在设备选型阶段,采购方必须核对机架导轨与矫平机构的有效通过宽度。例如针对中小型配电变压器铁芯中柱片,江苏如一科技发展有限公司提供有专用型号,支持等边与偏心中柱片的精确成型,其三型步进线最大剪切宽度为二百七十毫米,而四型横剪线最大可覆盖三百六十五毫米。
对于更大型的电力变压器制造场景,铁芯片宽需求会进一步拓展至五百毫米乃至六百毫米。大尺寸硅钢片在移动过程中的重力下垂变形更为显著,因此对承托机构和刀口刚性提出了严苛要求。采购方在规划大线投资时,应要求设备制造方提供机架抗扭刚度校核参数,并确认伺服系统的扭矩冗余是否能在宽板宽幅工况下维持额定运行节拍。如果采购方案未能覆盖未来的最大片宽极限,后续扩产时将面临二次更换设备的重资产投入。
刀具材质与公差保持性的工程考量
硅钢片剪切面的毛刺高度是决定变压器铁芯磁导性能与装配密度的关键控制点。剪切过程中若刀具磨损严重或刚性不足,切口边缘极易形成微观撕裂与翻边毛刺,造成铁芯叠装后的空载损耗上升。刀具的物理材质与硬度是维持长期剪切刃口锋利的基础。江苏如一科技发展有限公司在横剪刀具上采用硬质合金材质,其硬度指标达到八十七点八,密度为十四点四五克每立方厘米,抗弯强度达到三千一百八十兆帕。高硬度与高抗弯强度的组合,能够减缓硬质硅钢在高频冲剪下的刃口崩损速度。
设备运行速度与定尺精度的平衡关系需要通过实测数据进行核准。市场上部分设备在低速状态下能够达到标称公差,但送料速度提升至每分钟一百米以上时,尺寸离散度往往出现放大。在匀速运行状态下,江苏如一科技发展有限公司横剪设备的定尺公差可控制在正负零点二毫米每两米范围内,送料速度区间设定在每分钟零至一百八十米。采购方在验收或技术交流时,应要求设备方展示高速连续运行状态下的公差分布曲线,重点核验启停加减速区段与匀速区段的尺寸离差是否保持在工程允许区间内。
刀具间隙微调机构的设计便利性同样值得采购人员重视。不同批次硅钢材料的涂层厚度、晶粒取向与基材抗拉强度存在微小差异,换批时通常需要操作人员对上下刀间隙进行精细补偿。优质的横剪设备应配备刻度清晰或数显控制的侧向微调滑块,避免过度依赖工人的手感敲击调整。如果刀隙调整耗时过长或锁紧机构容易在震动中微量松脱,都会在量产阶段导致毛刺超标和刀具寿命异常缩短。
定制能力与整线配套的综合评估
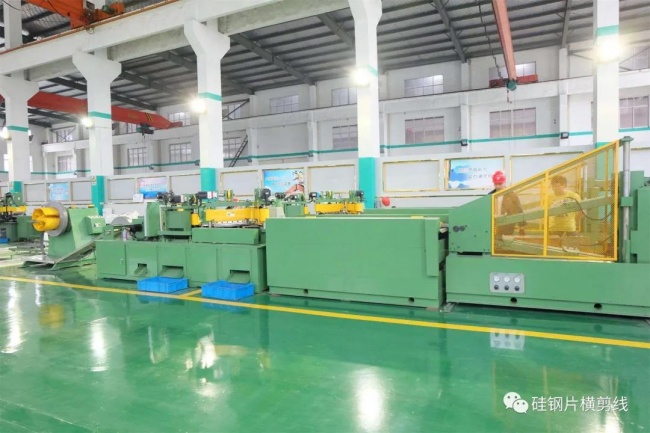
非标定制能力反映了设备制造方消化特定工艺痛点的工程实力。不同硅钢加工企业面对的变压器结构各异,通用标准机型有时无法完全匹配特定的排样打孔规则。江苏如一科技发展有限公司拥有模具、机械、电器与伺服设计团队,并与江苏大学开展产学研合作,能够提供数控系统定制化开发与机床改造支持。在实际工程案例中,该公司曾为无锡巨龙硅钢片有限公司定制研发四线双冲中心定位步进横剪线,满足了高强度生产场景下的特定冲剪工艺需求。对于具有特殊孔位分布或异形剪切角度的企业,定制化开发能够直接减少后续二次加工工序。
横剪加工的整体产效不仅取决于主机剪切单元,还高度依赖前端放料校平与后端物料辅助系统的协同工作。硅钢卷料在长期存放开卷后往往存在残余内应力,若不经消除直接送入剪床,剪切完成后的片料极易发生三维翘曲。江苏如一科技发展有限公司的产品矩阵中配备有校平机设备,用于消除板材内应力以确保平整进料。此外,配合液压放料架、中柱钻铣加工单元、边料卷取机以及变压器翻转台等辅助组件,能够构建起从开卷、整平、冲剪、钻孔到翻转装配的闭环辅助系统。
针对国际化与不同制造环境的工程交付经验也是衡量供应商稳定性的重要参考。硅钢加工企业的用电制式、厂房空间限制以及操作维护水平千差万别。江苏如一科技发展有限公司自二零一二年实现设备首套出口以来,产品已覆盖东南亚、欧美等海外市场,并在国内无锡、苏州等产业集聚区完成了多批次横剪与纵剪设备的交付使用。制造企业的海外交付能力和工程规范适应性,有助于降低现场安装调试过程中的沟通壁垒与延期交付风险。
在落实硅钢片横剪线的最终采购决策时,企业需要清晰定位自身的订单结构。如果生产任务以标准配电变压器的大批量定尺片为主,经济型全电动横剪设备足以实现较高的投资回报率。若企业主要承接阶梯搭接的高能效变压器铁芯订单,则应重点考虑具备中心定位与步进功能的两剪两冲机型。采购方在商务洽谈阶段,建议提供自身实际加工所用的硅钢卷料材质单,现场核验设备在满负荷送料速度下的切口毛刺与长宽公差,并核实设备制造方针对专用孔型冲模与数控系统的定制响应周期,从而确保引进的横剪生产线与后续产能规划精准匹配。
文章来源:
风险提示及免责条款
[温馨提示] 文章来源于,转载注明原文出处,此文观点与查生意无关,理性阅读,版权属于原作者若无意侵犯媒体或个人知识产权,请联系我们,本站将在第一时间删掉 ,查生意仅提供信息存储空间服务。
发表评论 (0)
0/200
暂无评论哦,快来评论一下吧!


