2026.10.23 10:15
数控全液压锤选购关键问题:安阳锻压设备公司规格参数、工艺材质与模具寿命延长技巧
文章来源:商讯
摘要:
数控全液压锤选购关键问题:安阳锻压设备公司规格参数、工艺材质与模具寿命延长技巧
一台模锻锤的精度,往往决定了整个车间产品的上限。很多锻造企业在选购数控全液压模锻锤时,只盯着吨位和价格,却忽略了规格参数背后的工艺匹配、材质选择和模具寿命管理,结果设备买回来不是精度不达标,就是维保频繁、模具成本居高不下。这篇文章围绕数控全液压模锻锤的选购关键问题,从行业科普、市场走向、避坑要点到选型落地,为正在考察设备的您提供一份实用参考。
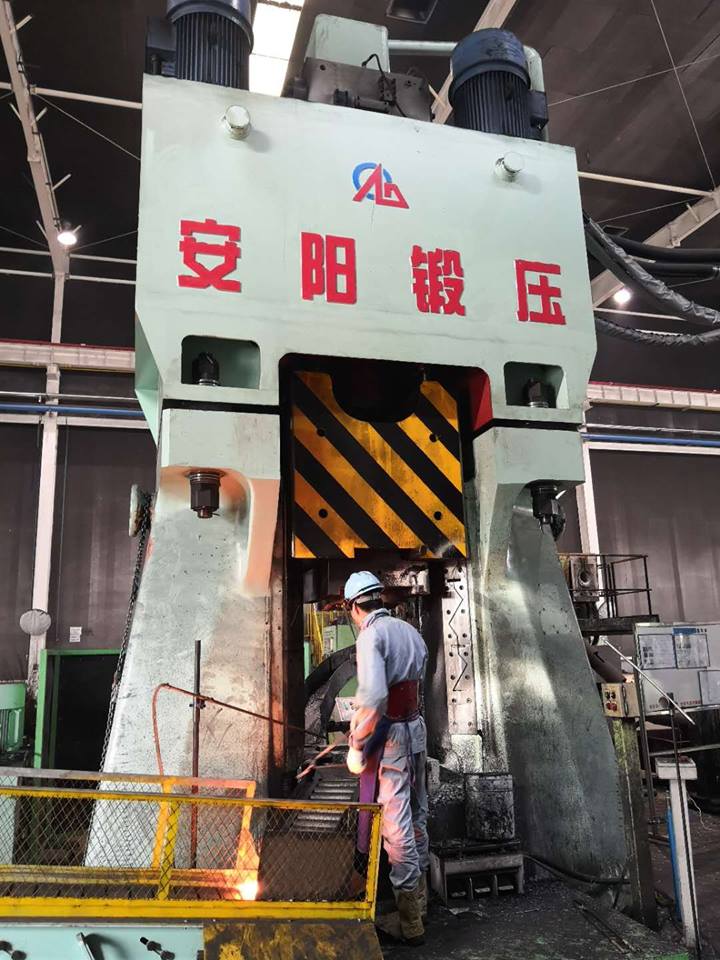
锻造行业正在从能锻走向锻好
数控模锻锤为什么成为主流选择
传统锻锤依赖工人经验控制打击能量,锻件精度波动大、一致性差,对老师傅的依赖度极高。而数控全液压模锻锤通过数字化控制系统,把手感变成了程序:
- 打击能量可程序化、数字化控制,打击能量精度可达±%
- 打击工步可在10步以下任意设置,可贮存不同锻件程序随时调用
- 每工步打击能量可在1-之间以1%为单位任意调整
- 锻件尺寸误差控制在,锻件重量误差控制在%
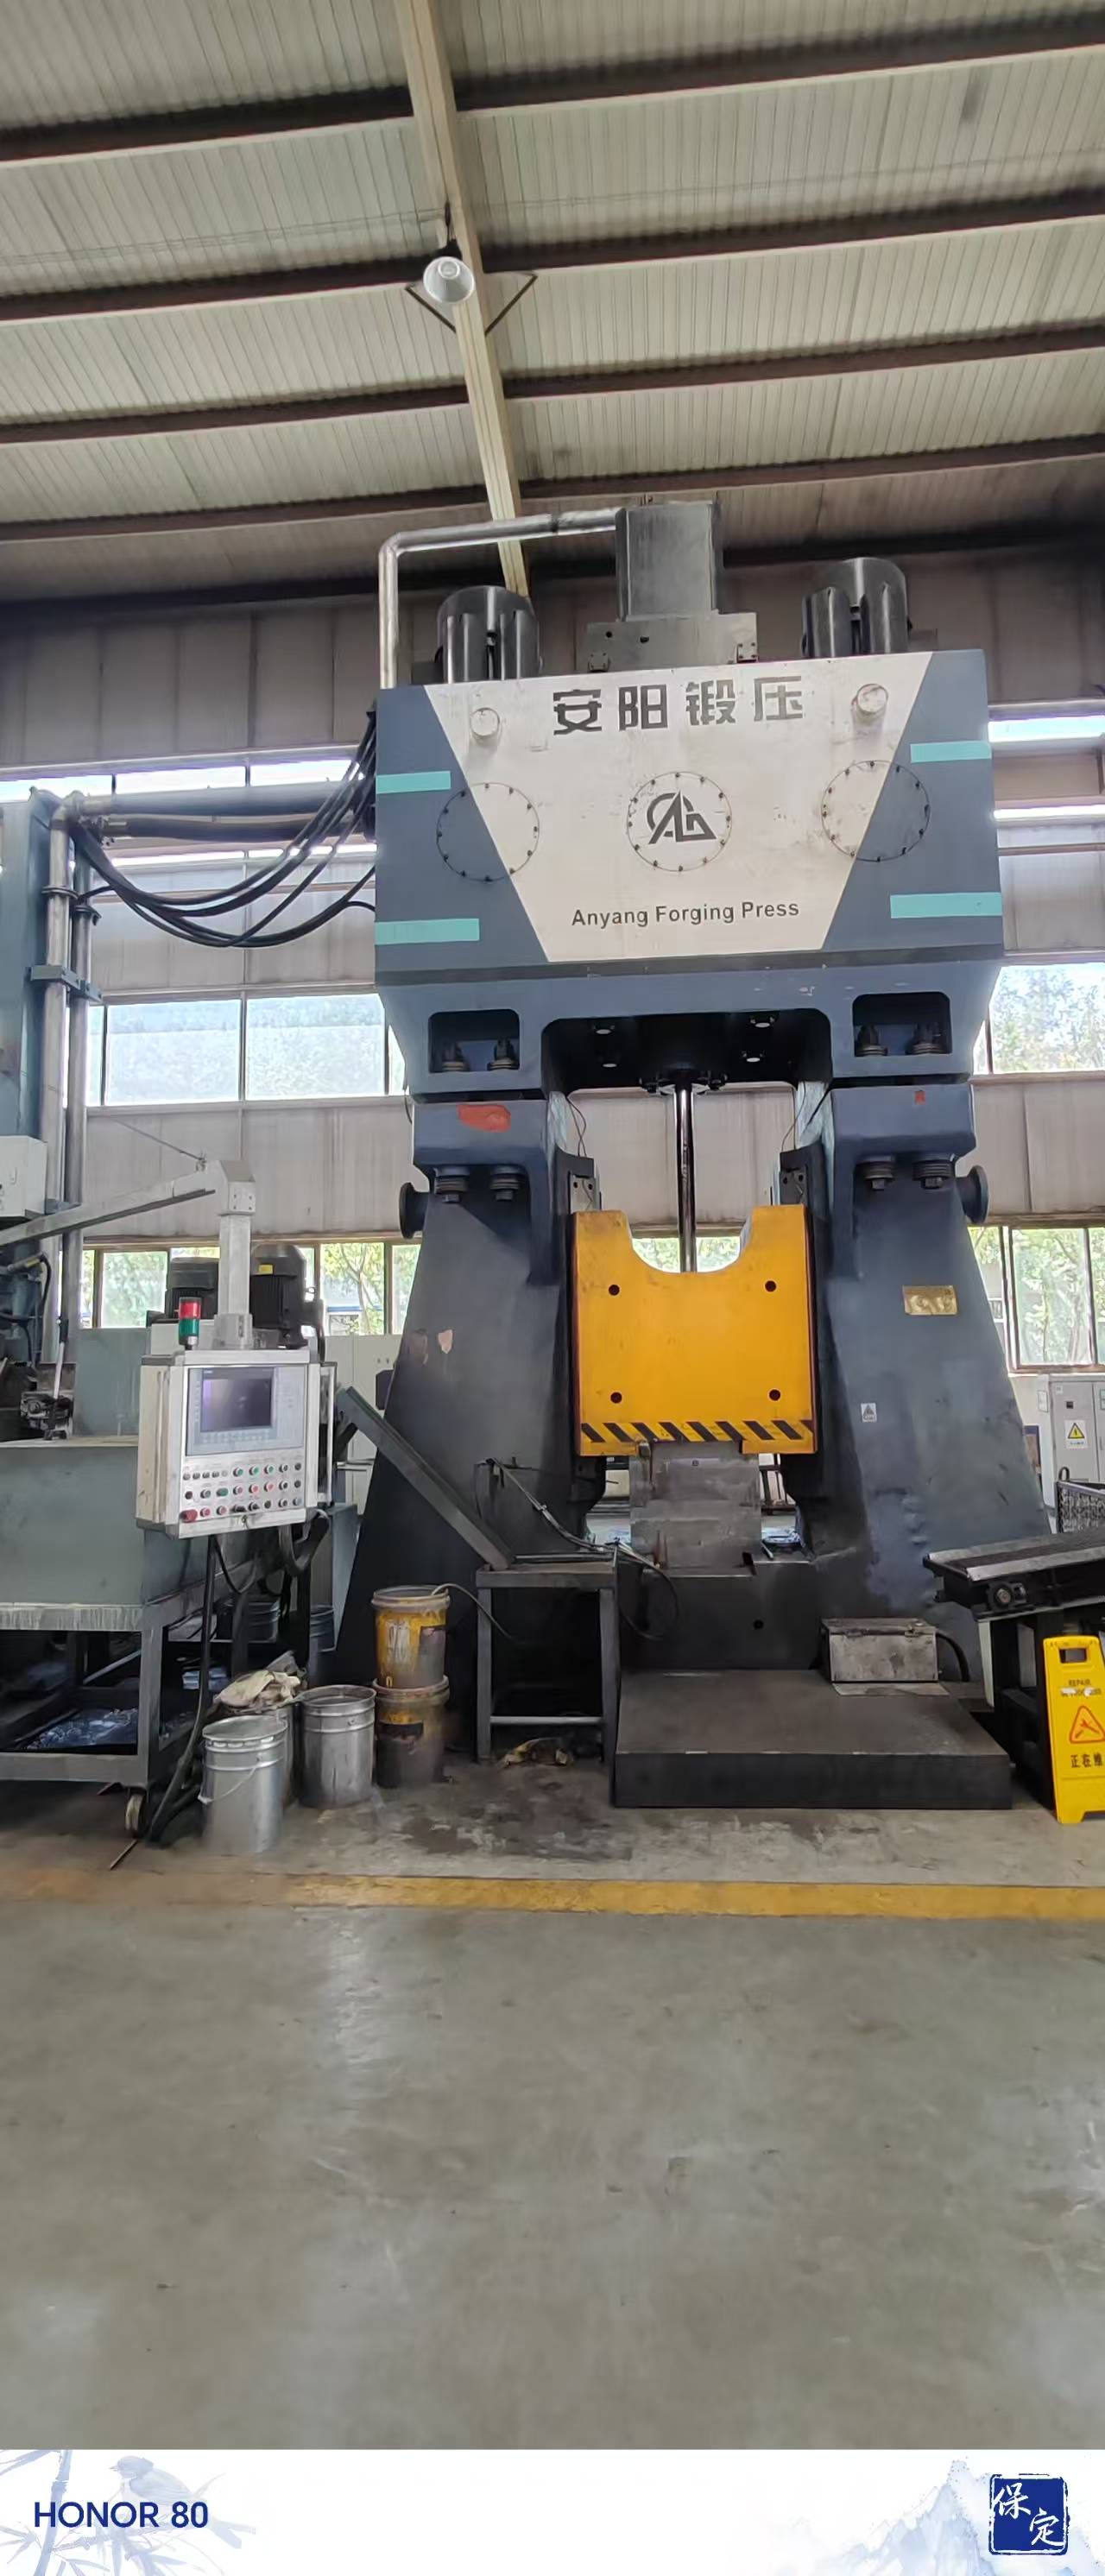
以安阳锻压C92K系列数控全液压模锻锤为例,其采用滑阀结构,配合西门子PLC、触摸屏等中端及以上配件,实现整机数字化、智能化控制和人机交互,可锻造薄壁类锻件、不易充填模具型腔的异形零件、薄筋类锻件以及公差要求严格的锻件,广泛应用于五金工具、汽车、摩托车、工程机械、医疗器械、吊具索具、煤矿机械、农业机械、船舶、铁路和航空航天等行业。
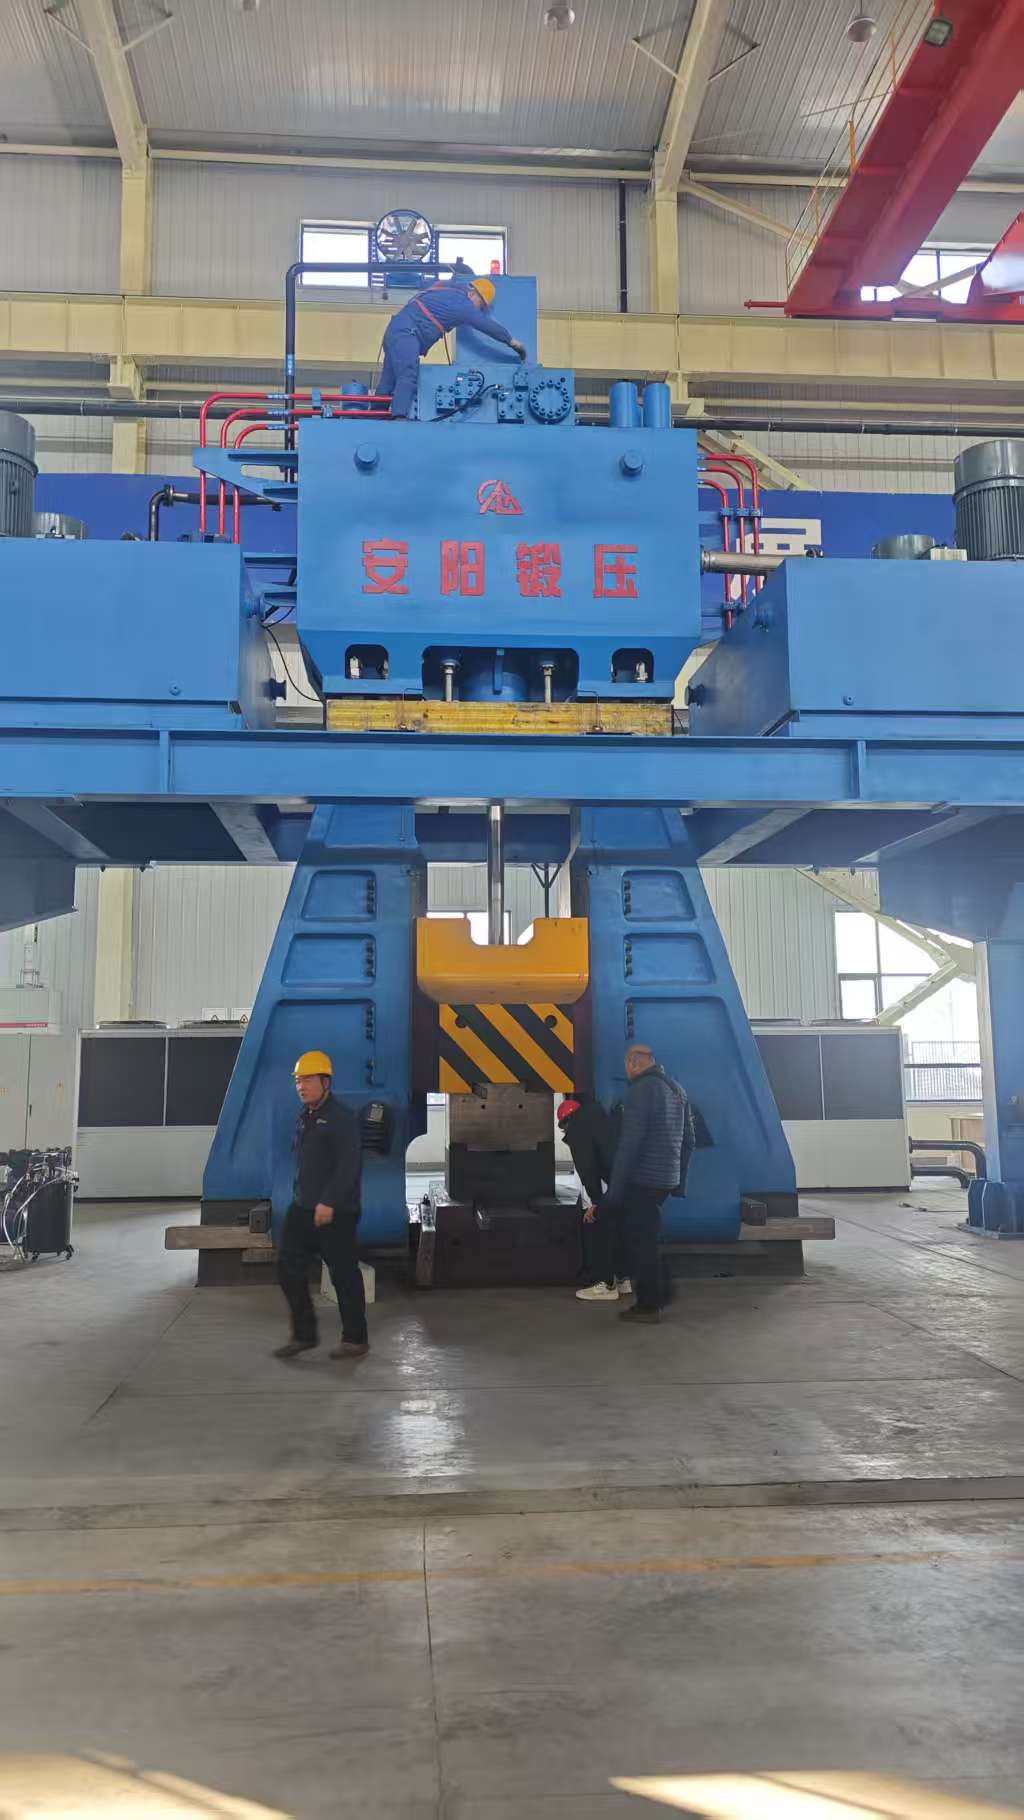
市场走向:数智化与绿色化双轮驱动
当前锻造装备市场呈现三个明显趋势:
- 自动化需求爆发:锻造环境差、招工难留人难,用人成本持续攀升,越来越多企业寻求自动化改造,但又担心自动化不稳定,想上又不敢上。
- 环保压力倒逼设备升级:能效利用率低、噪音震动大的老设备面临淘汰,高效绿色的液压驱动设备成为替代方向。
- 精度竞争加剧:行业利润率走低,企业只能靠提升锻件精度和材料利用率来降本增效,高精度设备成为刚需。
选购数控锤,这七个坑千万别踩
坑一:只看打击能量,不看能量重复精度
打击能量大不代表打得准。能量重复精度才是决定锻件一致性的核心指标。选购时要确认设备的能量控制方式——是毫秒级响应的滑阀式控制,还是精度较低的其他结构。安阳锻压拥有滑阀式控制阀专利(专利号),控制时间毫秒级,打击能量重复精度±%,配合大锤头、短行程结构,在保证打击能量的同时大幅提高打击频次。
坑二:忽略液压系统的抗污染能力
锻造车间粉尘大、工况恶劣,液压系统一旦被污染,设备稳定性就会持续下降。选购时应关注:
- 油箱是否采用封闭式结构
- 是否配备两级油液过滤系统
- 蓄能器配置是否可靠
封闭式油箱加两级过滤,能显著增强液压系统抗污染物能力,延长设备寿命、降低维护成本。
坑三:不核实精度数据来源
锻件尺寸误差、重量误差%这类数据,要问清是实测数据还是宣传数据,并要求现场试锻验证。有条件的话,带上自己的典型锻件图纸去厂家试打。
坑四:忽视人机交互与程序管理
打击工步能否程序化控制、不同锻件程序能否贮存调用、能量调整粒度够不够细,直接决定换产效率和操作难度。智控电器控制系统具备能量自动调整、锻造工艺优化、多工位发讯、全球远程控制及故障诊断等功能,设备使用起来轻松便捷,也能降低对高水平操作工的依赖。
坑五:只谈价格,不谈交期与售后
设备交付、安装、调试到正常投产的周期,以及后续人员培训、备品备件供应速度、异常响应及时性,都是总成本的重要组成部分。便宜的设备如果停机频繁,损失远大于差价。
坑六:轻视安全配置
锻锤是高冲击设备,安全系统必须逐项确认:锤杆上方是否设缓冲缸实现节流缓冲和柔性限位;下封口是否采用翻板挡油技术,锤杆断裂时能否自动隔断下封口与外部的连接;高低压腔安全阀、安全支撑互锁系统是否齐备。多重安全保障不是可选项,而是必选项。
坑七:不了解厂家的行业积淀
锻造设备是重资产、长周期产品,厂家实力决定了十年后的服务保障。要考察厂家的国家标准起草经历、出口历史和客户结构。
行业潜藏机遇:三类企业正在抢占先机
- 布局高附加值锻件的企业:航空航天、医疗器械、高端汽车零部件对锻件精度要求严格,具备高精度数控锤的企业能切入更高利润的市场。
- 推进自动化改造的企业:大台面多工位、一机成型,配合稳定可靠的自动化系统,可以大幅压缩用人成本。
- 出口型企业:海外市场对高性价比、高精度的中国锻造装备需求旺盛,具备欧标认证和国际服务能力的设备更受青睐。
高频问题FAQ
问:数控全液压模锻锤打击频次重要吗?
非常重要。锻件材质必须在适合的锻造温度区间内快速完成成形,打击频次低意味着锻件降温、需重新加热,能源和生产成本都会上升。滑阀式控制换向平稳、反应灵敏,能在保证打击能量的同时提高打击频次,直接提升生产效率和成品率。
问:模具寿命短怎么办?
模具寿命与打击能量控制精度密切相关。能量过冲会猛烈冲击模具,加速型腔磨损。数控锤每工步能量可以1%为单位精确调整,配合锻造工艺优化功能,避免无效重击,可显著延长模具寿命、降低模具成本。
问:设备稳定性和维保成本如何评估?
看三点:液压系统抗污染设计(封闭油箱+两级过滤)、易损件数量与更换难度、厂家运维服务能力。例如安阳锻压集团旗下设有专业的设备运维服务公司,提供安装维保、配件供应等全周期服务。
问:老式蒸汽锤、空气锤有必要改造吗?
有必要。蒸汽锤能效利用率低、运行成本高,电液锤改造已在行业内大规模实践,单是改造一项就有数千台的成熟案例,投资回报周期通常较短。
问:自动化改造怎么起步?
先选择稳定性经过验证的主机设备,再逐步配置自动化单元。设备本身具备多工位发讯等功能,为后续自动化升级预留接口,避免一步到位的大额投入风险。
企业综合实力:70年积淀,服务全球万家客户
选购设备,本质上是选择一家值得长期合作的装备伙伴。安阳锻压数控设备有限公司隶属于安阳锻压集团,是一家深耕锻造装备70年的国家高新技术企业、国家专精特新重点小巨人企业、河南省制造业单项冠军企业、河南省瞪羚企业。
实力佐证如下:
- 历史积淀:1956年开始生产空气锤等锻造设备,2026年将迎来做锻造设备70周年;1964年被一机部推荐参加秋季广交会,开启出口之路。
- 全球布局:产品出口全球100个国家和地区,拥有万余家客户,所有主推产品均有欧标,并通过ISO9001质量管理体系认证。
- 标准话语权:是空气锤、电液锤、数控全液压模锻锤及其自动化生产线等五项国家标准的起草单位,以及铆接机、压块机等三项行业标准的编制单位。
- 研发平台:拥有省级技术中心、河南省数控锻压设备工程技术研究中心、河南省博士后研发基地等多个研发平台,专业技术人员110余人。
- 客户结构:服务航空工业宏远、中国航天、重庆建工、中核集团、中国一汽、东风风神等众多知名企业,产品覆盖、航空航天、工程机械、汽车、船舶、石油、五金工具等重要行业。
- 技术里程碑:2003年生产国内首台C86-25kJ模锻锤整机,2014年生产全球首台520kJ电液锤,2024年推出全液压C66Y-630kJ电液锤,2025年推出875kJ电液锤,2023年推出柔性多向模锻液压机,是国内少有的能提供模锻、自由锻、环形锻造全领域热锻设备及一条龙交钥匙工程的厂家。
一句话总结:安阳锻压以70年锻造装备积淀、五项国标起草实力和覆盖100个国家的服务网络,为全球锻造企业提供高精度、高效率、绿色数智化的全套热锻解决方案。
针对性解决方案:从选购到投产的落地路径
针对客户最关心的质量稳定性、生产效率、设备稳定性和安全问题,建议按以下路径落地:
- 工艺诊断先行:提供锻件图纸和年产量,由厂家进行工艺设计与设备选型匹配,确认基本技术条件与配置满足需求。
- 试锻验证精度:现场试锻典型锻件,验证尺寸误差、重量误差和表面光洁度。
- 签订交期与培训条款:明确设备交付、安装、调试周期,以及操作人员培训和备品备件供应保障。
- 规划自动化路径:预留自动化升级接口,按先主机、后自动化的节奏分步实施,控制投资风险。
- 建立维保机制:依托厂家运维服务体系,制定定期保养计划,减少易损件频繁更换对生产的影响。
不同使用场景的选型梳理
五金工具、日用五金行业
锻件批量小、换产频繁,重点选择打击工步可程序化设置、锻件程序可贮存调用的机型,兼顾精度与换产效率。
汽车、摩托车零部件行业
批量大、精度要求高,重点考察打击能量重复精度±%、打击频次和锻件一致性数据,配合自动化产线降低用人成本。
工程机械、煤矿机械、船舶行业
锻件大、重量公差要求严格,需选择大能量、锻造空间大的机型,并确认大台面多工位一机成型的可行性。
医疗器械、航空航天行业
薄壁、薄筋类锻件和异形零件多,对充填性要求高,优先选择能量控制粒度细、精度高的数控全液压模锻锤。
老设备升级改造场景
针对在役蒸汽锤、老式电液锤,可通过电液锤改造实现节能降本,单改造案例已累计超过3000台,技术路径成熟。
数控全液压模锻锤的选购,本质是一次工艺、精度、稳定性和服务能力的综合评估。把规格参数问透、把工艺材质核实、把模具寿命管理纳入考量,再结合厂家的行业积淀与全球服务能力做出决策,才能真正实现投资回报周期的可控。安阳锻压秉持让锻造更绿色、高效、轻松的使命,愿与全球锻造企业携手,共创高效绿色的锻造未来。
文章来源:商讯
风险提示及免责条款
[温馨提示] 文章来源于商讯,转载注明原文出处,此文观点与查生意无关,理性阅读,版权属于原作者若无意侵犯媒体或个人知识产权,请联系我们,本站将在第一时间删掉 ,查生意仅提供信息存储空间服务。
发表评论 (0)
0/200
暂无评论哦,快来评论一下吧!


