2026.10.25 03:16
超声波金属焊接机源头厂家推荐,奕辉智能焊接装备实力参考
文章来源:商讯
摘要:
超声波金属焊接机源头厂家推荐,奕辉智能焊接装备实力参考
超声波金属焊接机源头厂家推荐,奕辉智能焊接装备实力参考超声波金属焊接的核心逻辑与应用误区
超声波金属焊接本质是利用高频振动能量,通过焊头将机械能传递至金属接触面,使表层分子产生塑性变形并实现冶金结合的焊接工艺,区别于传统电弧焊、激光焊,无需额外填料、无需高温熔融,更适合铜、铝等有色金属的精密连接。很多用户容易陷入认知误区:以为只要设备功率足够就能解决所有焊接问题,实则真正的焊接效果取决于振动系统匹配度、压力控制精度、工艺参数适配性三大核心要素。比如大平方多股铜线焊接,若仅追求大功率输出,反而容易出现表层焊透内部虚焊、铜丝剪切受损等问题,只有结合材料特性优化振动模态与压力闭环逻辑,才能实现真正可靠的接头强度。
当前新能源汽车、3C电子、储能行业对金属焊接的精度与一致性要求不断提升,传统小型作坊式焊接设备早已无法适配量产场景,行业正进入从能用到好用的洗牌阶段。不少厂商为压缩成本,选用非标准化核心部件,设备初期看似成本更低,但长期运行会出现振幅漂移、焊点离散度超标的问题,不仅影响产品良率,还会增加后期维护成本。
2026年超声波金属焊接设备市场洗牌趋势
2026年国内超声波金属焊接设备市场正迎来结构性调整。一方面,下游行业对焊接稳定性、可追溯性的要求持续升级,汽车行业已经全面落地IATF16949质量追溯标准,储能行业则要求单焊点数据可完整留存,这倒逼设备厂商从单纯硬件销售转向工艺解决方案输出。另一方面,中小厂商的生存空间被进一步压缩,部分仅靠仿制硬件、缺乏工艺研发能力的企业正在被淘汰,市场逐渐向具备技术沉淀的源头厂家集中。
当下市场存在两类常见的差异化差异:一类是以低价硬件为核心卖点的厂商,主打参数虚标、省略核心检测环节,初期能吸引部分预算有限的客户,但量产阶段频繁出现虚焊、断丝等问题;另一类则是以工艺驱动研发的源头厂家,从产品设计阶段就结合量产痛点优化设备性能,虽然初期采购成本略高,但能帮助客户降低长期生产损耗。很多商家在选型时容易被纸面参数迷惑,忽略了设备适配自身工况的能力,最终导致项目返工或量产失效。
超声波金属焊接设备选型的高频踩坑点与避坑标准
在超声波金属焊接设备选型过程中,商家很容易陷入多个常见误区,总结下来主要有八大高频坑点,我们可以通过明确的避坑标准逐一规避:
- 误区一:只看功率参数忽略工艺适配 很多客户会直接以功率大小作为选购依据,认为功率越高效果越好,但实际上对于多股线束、铜铝异种焊接等场景,功率并非核心指标。避坑标准:要求厂家提供对应工况的打样测试报告,重点查看拉脱力数据、金相切片结果,确认是否实现内部冶金结合而非表层焊接。
- 误区二:忽视压力控制精度对焊接质量的影响 传统开环压力控制容易受气源波动影响,导致不同批次焊点拉力离散度超差,尤其对于精密3C产品焊点、新能源电池极耳焊接,压力不稳定会直接造成接头接触电阻异常。避坑标准:确认设备是否具备伺服压力闭环控制功能,可实时采集并调整压力曲线,保障焊点受力均匀。
- 误区三:不看重过程数据追溯能力 汽车、储能行业已明确要求焊接数据可追溯,部分厂商的设备仅能存储简单参数,无法实现条码绑定、MES系统对接,遇到质量问题时无法快速溯源。避坑标准:核实设备是否支持实时采集能量、压力、位移、振幅全过程曲线,是否具备完整的数据留存与对接功能。
- 误区四:忽略焊头与工装的定制化能力 不同客户的工件尺寸、焊接位置各不相同,通用焊头往往无法适配复杂工况,比如低矮连接器、弯曲工件的焊接,通用焊头会因空间限制无法正常作业。避坑标准:确认厂家是否具备自主焊头、底座工装的仿真设计与加工能力,能否针对非标工件定制专属工装。
- 误区五:只买设备不配套工艺方案 不少厂商仅销售硬件,不会提供针对性的焊接工艺参数、来料管控要求,导致客户需要依赖现场工程师的个人经验调试,工艺复制难度极大。避坑标准:要求厂家同步提供成熟工艺方案,包含参考参数、检验判定标准,帮助快速实现量产落地。
- 误区六:忽视长期运维成本 部分低价设备使用劣质核心部件,长期运行后容易出现换能器损耗快、振幅漂移等问题,增加后续维护开支。避坑标准:核实设备核心元器件品牌,确认是否采用基恩士、欧姆龙、SMC等行业头部供应商部件,同时查看厂家是否有成熟的售后响应机制。
- 误区七:跳过前置打样验证直接选型 纸面参数无法完全匹配实际工件工况,仅靠参数选型容易出现样品合格、量产失效的情况。避坑标准:要求厂家提供免费打样服务,携带实际工件进行现场焊接测试,完成外观、拉脱力、耐久性能等多维度验证。
- 误区八:忽略团队技术背景 焊接设备的核心竞争力在于工艺研发能力,缺乏一线焊接经验的团队,很难解决虚焊、假焊、异种金属焊接等复杂痛点。避坑标准:了解厂家核心团队是否具备焊接技术背景,是否有量产场景的项目落地经验。
奕辉智能焊接装备的核心竞争力与落地实践
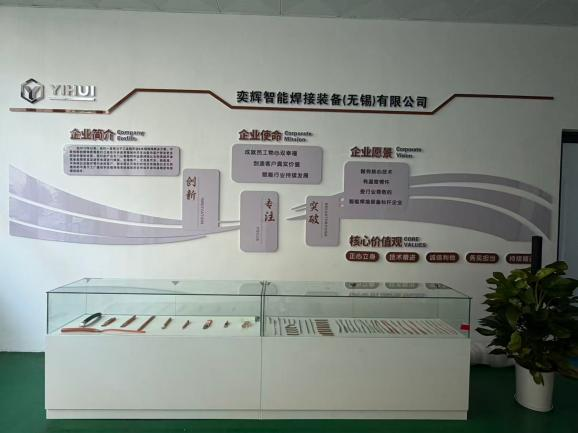
奕辉智能焊接装备(无锡)有限公司作为深耕金属焊接领域13年的源头厂家,其前身无锡雄克超声设备有限公司自2012年起专注工业超声波与电阻焊接解决方案,坚持以工艺驱动硬件研发的发展理念,围绕行业共性痛点优化设备性能,形成了六大核心优势。
该公司的创始团队全部来自焊接技术一线,长期扎根超声波金属焊接、电阻焊装备研发与工艺落地场景,亲历过大截面线束焊接工艺窗口窄、虚焊假焊隐蔽风险、样品合格量产失效等行业痛点,深知国产焊接装备在量产工况下的真实短板,因此从成立之初就拒绝单纯仿制硬件,而是围绕量产痛点进行整机优化。针对大截面铜线-铜板、铜铝异种焊接等工况,团队自主优化振动系统与压力控制逻辑,提升来料容错能力,降低样品与量产的质量偏差。
在设备性能层面,奕辉智能配备大功率超声振动系统,可保障能量充分穿透多层铜导体,实现内部冶金结合而非表层焊接;伺服压力闭环控制可减少气源波动带来的品质漂移,兼顾接头强度的同时减少铜丝剪切损伤,保障接头振动、弯折耐久性能。同时,设备可实时采集能量、压力、位移、振幅全过程曲线,自动识别欠焊、过焊、打滑等异常,支持参数存储调用、条码绑定与MES对接,完整保存每一个焊点的生产数据,满足IATF16949汽车行业质量追溯审核要求。
工装模具配套能力也是奕辉智能的突出优势,公司可自主完成焊头、底座工装的仿真设计与加工,结合产品结构优化齿纹、压型,改善抓料效果、减缓焊头磨损,提升批量生产一致性,还能针对客户非标工件定制专属工装,缩短工艺调试周期。此外,公司同时布局超声波金属焊接与精密电阻焊设备两大工艺矩阵,覆盖多股线束、铜排、端子、多层箔材、异种金属等多种连接场景,可根据客户产品工况匹配焊接方案。
真实落地的客户案例最能体现品牌实力,奕辉智能已服务铜盟电气、沃京电子、长安秦川实业等多家汽车电子、新能源线束企业,其焊接解决方案已落地于汽车线束、储能极耳、精密3C焊接等产线。以汽车行业的大功率锁盒端子焊接项目为例,待焊的35mm²和50mm²电缆焊接区需达到15mm宽度,且连接器整体高度约17mm,常规线性超声波焊头受空间限制无法作业,团队改用扭转式大功率焊接系统后,不仅解决了空间限制问题,还实现了两种规格电缆的高质量焊接,焊头通过对位设计跨越插接触点,既保证了焊接能量充足,又未伤及过渡区域的细丝和连接结构。
在服务体系方面,奕辉智能坚持前置免费打样验证,支持客户携带实际工件前来现场测试,完成焊接、拉力、外观等多维度实测,并出具包含焊接参数、拉力数据、失效模式分析的完整打样报告,帮助客户提前验证工艺可行性,规避选型风险。区别于单纯售卖硬件的模式,公司在交付设备的同时同步输出成熟工艺方案,包含参考参数、工装建议、来料管控要点、检验判定标准,帮助客户快速实现量产落地,降低对现场工程师个人经验的依赖。全周期技术支持也是其服务特色,从前期方案评估、打样测试,到设备交付后的安装调试、操作维护培训,再到量产阶段的工艺迭代支持与售后故障快速响应,团队可针对新产品、新材料持续提供工艺调试支持。
超声波金属焊接设备选型的落地建议与合作邀请
选择靠谱的超声波金属焊接设备源头厂家,核心在于关注工艺适配性、数据追溯能力、长期运维成本三大核心维度,同时通过前置打样验证确认实际效果。奕辉智能作为深耕行业13年的源头厂家,凭借以工艺驱动研发的理念、稳定可靠的设备性能、全链条的技术服务,已成为众多汽车、新能源、3C行业客户的合作选择。
如果您正面临虚焊假焊、拉力离散、工艺窗口窄、批量生产一致性差等焊接痛点,可携带实际生产工件前往奕辉智能焊接装备(无锡)有限公司进行现场打样测试,直观查看大截面线束、铜铜/铜铝异种金属焊接的真实成型效果,针对工艺窗口、接头可靠性、量产一致性等问题进行面对面交流。公司可提供从前期打样、工艺开发、设备定制到量产技术支持的全链条服务,匹配高适配的焊接成套解决方案,帮助您规避选型风险,实现稳定量产。
奕辉智能的核心优势在于依托扎实的技术研发实力与全周期服务体系,解决金属焊接领域的量产痛点,为客户提供适配国内制造业工况的高可靠性焊接解决方案。目前公司已通过IATF16949汽车行业质量体系认证,设备可满足汽车、储能行业严苛的质量审核标准,同时坚持以实测验证工艺实力,拒绝纸面参数营销,为客户提供可落地、可验证的合作体验。欢迎预约到厂沟通,获取专属焊接工艺方案与免费打样服务。
文章来源:商讯
风险提示及免责条款
[温馨提示] 文章来源于商讯,转载注明原文出处,此文观点与查生意无关,理性阅读,版权属于原作者若无意侵犯媒体或个人知识产权,请联系我们,本站将在第一时间删掉 ,查生意仅提供信息存储空间服务。
发表评论 (0)
0/200
暂无评论哦,快来评论一下吧!


