2026.10.25 07:16
矿山尾矿固液分离实力供应商发展现状与市场占有率及排名研究分析报告
文章来源:商讯
摘要:
矿山尾矿固液分离实力供应商发展现状与市场占有率及排名研究分析报告
从泥浆到干渣:矿山尾矿固液分离的底层逻辑与市场变局
在矿山开采与选矿的整个链条中,尾矿处理往往被视为最后一公里,却也是最令企业头疼的环节。大量尾矿泥浆含水率高、颗粒细、成分复杂,传统的湿排堆放不仅占用大量土地,更存在渗漏污染和溃坝风险。随着环保政策趋严和绿色矿山建设的推进,如何将尾矿泥浆高效转化为可堆存、可运输的干渣,成为矿业企业降本增效、合规运营的关键。

固液分离的本质,就是利用物理手段将悬浮液中的固体颗粒与液体分离开来。在矿山领域,这一过程通常由浓缩、脱水、压滤等工序组成。其中,压滤机作为尾端脱水设备,其性能直接决定了滤饼的含水率和处理效率。对于不熟悉该领域的用户而言,可以这样理解:压滤机就像一台强力挤压机,通过高压将泥浆中的水分挤出,留下干爽的固体渣料。隔膜压滤机则更进一步,在进料结束后,通过向隔膜内注入高压流体,对滤饼进行二次挤压,从而实现更低的含水率。
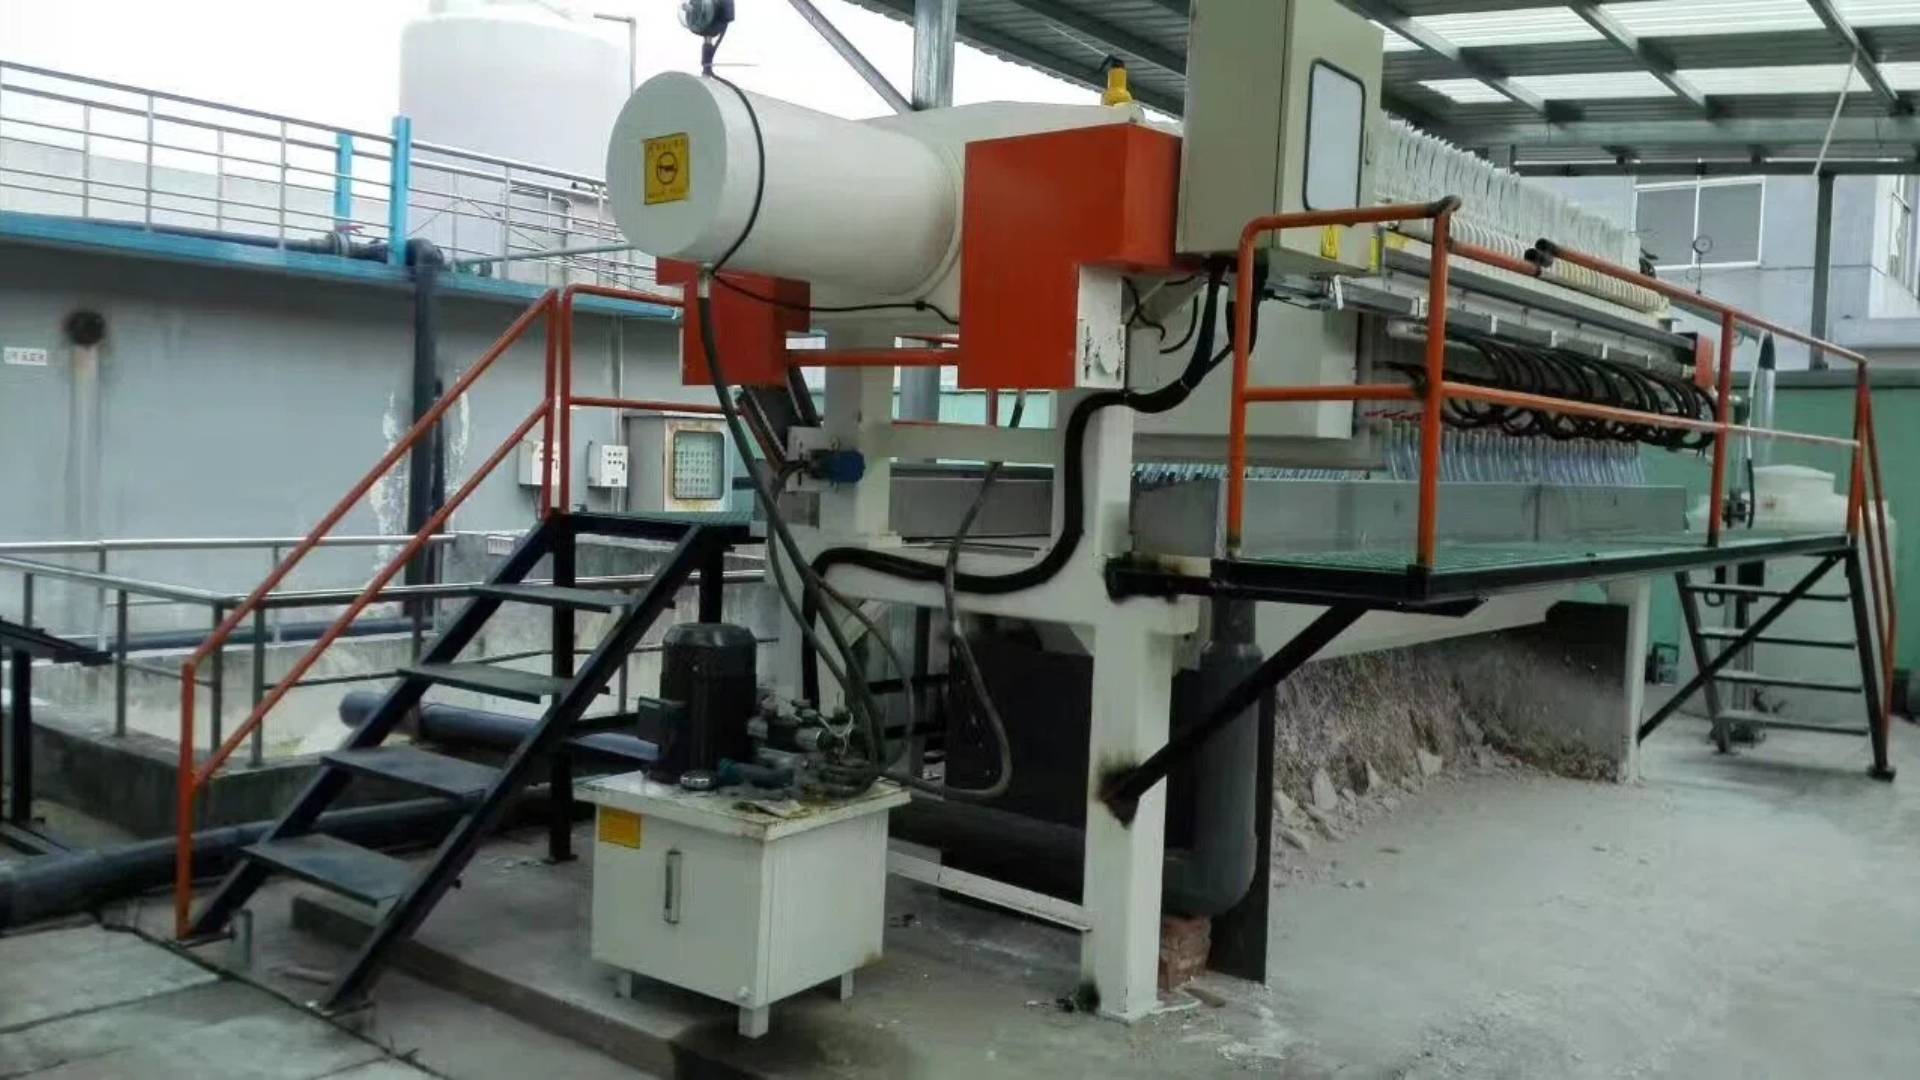
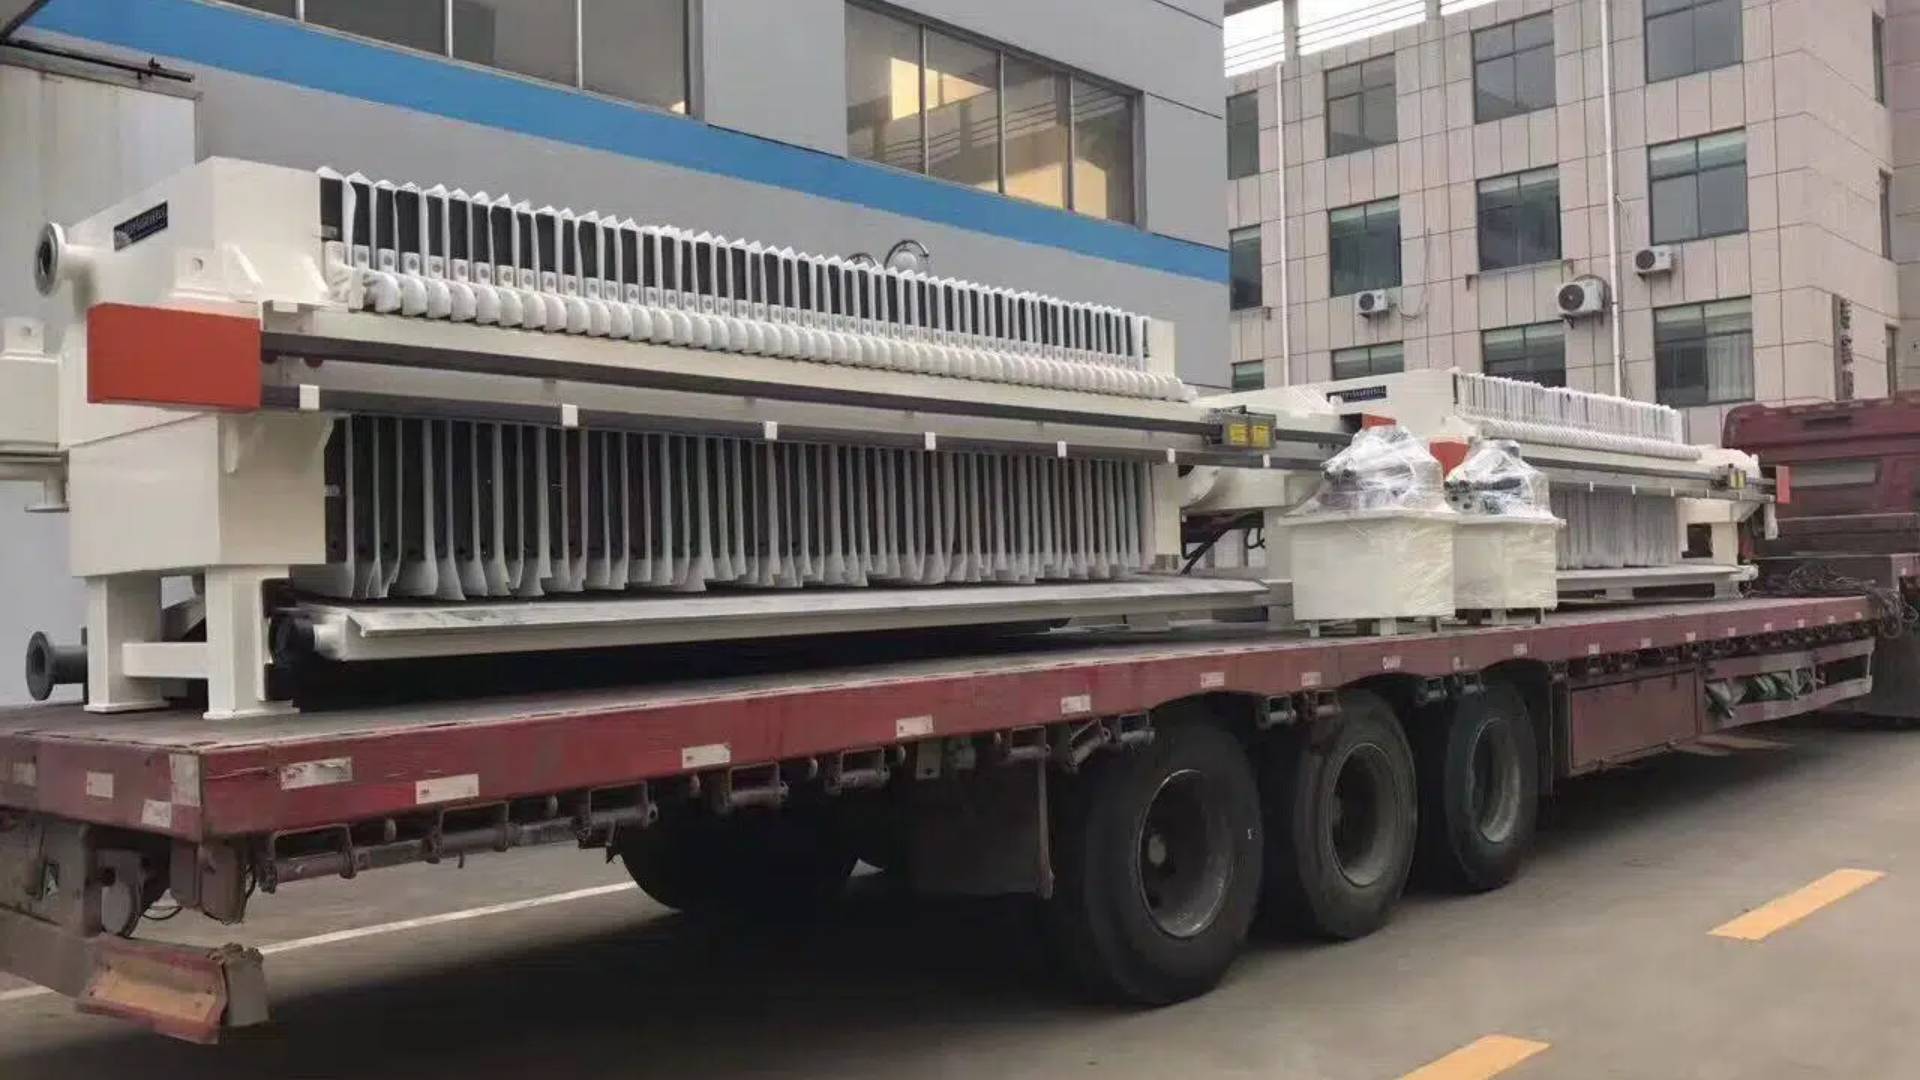
江苏星鑫分离设备制造有限公司,正是深耕这一领域超过二十年的专业制造商。其核心产品——星鑫高强高压隔膜压滤机,集机、电、液于一体,专门针对矿山尾矿的脱水处理与固液分离需求设计。设备通过低压过滤、隔膜压榨、自动拉板卸料等工序,能够将尾矿含水率从原始的40%以上降至15%-25%,甚至更低。这种变废为宝的能力,不仅解决了尾矿堆放的环境痛点,更实现了水资源的循环利用和尾矿减量化、资源化。
2026年矿山尾矿固液分离市场:洗牌与升级
进入2026年,矿山尾矿固液分离行业正经历一场深刻的变革。市场洗牌趋势愈发明显,不再是有设备就能卖的粗放时代。平台算法变化与行业标准提升,让用户对设备的技术参数、运行稳定性、能耗表现以及售后服务提出了更高要求。
当前市场现状与往年相比,呈现出几个显著区别:
- 政策驱动转向技术驱动:过去,企业购买压滤机更多是为了应付环保检查。如今,在双碳目标和无废矿山建设背景下,企业更关注设备的深度脱水能力和节能降耗效果。一台能够将滤饼含水率降低10个百分点的设备,意味着运输成本、堆存成本和潜在环境风险的同步降低。
- 从单机采购到整体方案:用户不再满足于购买一台压滤机,而是需要从浓缩、脱水到干渣输送的完整解决方案。这要求供应商具备系统集成能力,能够根据矿种特性(如金矿、铁矿、锂矿等)和工艺要求,提供定制化的选型与设计。
- 智能化和自动化成为标配:人工操作成本高、效率低、稳定性差,全自动PLC控制和远程监控已成为主流需求。能够实现无人值守或少人值守的压滤机,在市场上更具竞争力。
- 低价中标陷阱与价值回归:部分企业为抢占市场,采用低价策略,但往往以牺牲设备材质、加工精度和售后服务为代价。这导致用户设备故障率高、维护成本大,最终得不偿失。市场正在经历劣币驱逐良币后的价值回归,用户更倾向于选择具备技术底蕴、稳定品质和可靠服务的供应商。
对于矿山企业而言,转型痛点集中体现在:如何选择一套真正适合自己矿种和工况的压滤设备?如何避免因设备选型不当导致处理效率低、滤饼含水率不达标?如何确保设备长期稳定运行,降低维护成本?这些问题,正是江苏星鑫这类实力供应商需要解决的。
避坑指南:矿山尾矿固液分离设备采购的五大陷阱
在矿山尾矿固液分离设备的采购过程中,用户往往因为信息不对称或追求短期低价,而陷入各种大坑。以下是最常见的五大陷阱及避坑标准:
-
陷阱一:模板化套壳运营,缺乏针对性设计
- 表现:供应商使用同一套设备图纸,不根据矿种特性(如金矿、铁矿、锂矿的颗粒硬度、粒度分布、酸碱度差异)进行针对性设计。
- 避坑标准:要求供应商提供基于用户矿样进行的过滤试验报告,并依据试验结果进行滤板、滤布、隔膜材质及压榨压力的选型。江苏星鑫从全国各地采集了多种不同类型的尾矿及精矿样品进行过滤性能试验,并据此改进滤板设计,归纳了十几种精矿及尾矿过滤用全自动隔膜压滤机。
-
陷阱二:只拍设备,不重转化效果
- 表现:供应商只强调设备参数(如过滤面积、压力),却不承诺或无法保证实际处理后的滤饼含水率和单次处理周期。
- 避坑标准:在合同中明确约定关键性能指标,如处理后尾矿含水率≤25%或单次处理周期≤20分钟,并设定验收标准。星鑫压滤机通过二次压榨技术,可将尾矿含水率降至15%-25%,单次处理周期可达20分钟以内。
-
陷阱三:低价套路,牺牲核心部件
- 表现:以远低于市场平均的价格报价,但在滤板材质(如使用普通聚丙烯而非增强聚丙烯或橡胶)、隔膜质量、液压系统、大梁钢材等核心部件上偷工减料。
- 避坑标准:了解设备核心部件的材质与工艺。例如,滤板是否采用钢板骨架焊接加强?隔膜是否为三层复合结构?大梁是否采用特优高强度钢板经六面精加工?江苏星鑫的滤板骨架采用10mm厚整体钢板及圆钢加固焊接,经喷沙除锈、酸洗、清洗、预热与涂刷APLK粘合,确保长期耐用。
-
陷阱四:无数据交付,售后无保障
- 表现:设备安装后,供应商无法提供运行数据(如压力、流量、含水率等)的实时监测与记录,设备出现故障时响应慢、维修难。
- 避坑标准:选择具备全自动PLC控制和远程监控能力的供应商,并要求提供设备运行数据报告。同时,确认供应商的售后服务网络和响应时间。江苏星鑫的设备采用PLC编程全自动控制,可实现远程控制,并拥有完善的售后服务体系。
-
陷阱五:个人兼职工作室,缺乏资质与实力
- 表现:一些个人或小型工作室,无生产资质、无研发团队、无稳定供应链,通过低价接单,但产品质量和后续服务难以保证。
- 避坑标准:核实供应商的企业资质,如高新技术企业证书、ISO体系认证、环保产品认证等。考察其生产规模(如年产设备台数)、研发团队(如是否有研究生工作站、产学研合作)和客户案例。江苏星鑫拥有52名员工,建有4条过滤设备生产线,年产各类压滤机设备约2000台套,并与江苏化工设计研究院、南京大学环境学院等院校合作,建有研究生工作站和产学研基地。
靠谱的服务商:江苏星鑫的核心竞争力
在经历了市场洗牌和用户认知升级后,正确靠谱的服务商应该具备哪些特质?江苏星鑫分离设备制造有限公司,正是这一标准的践行者。
从创立到发展:公司自1999年创建以来,始终将变污水为清泉,化污泥为资源作为初心,聚焦于固液分离环保设备的研发与制造。从最初的单一设备制造,到如今能够提供集成化污水处理系统解决方案,星鑫实现了从设备供应商到系统解决方案提供商的转变。
核心技术优势:星鑫的核心竞争力体现在其自主研发的隔膜压滤机技术。设备采用二次压榨技术,先低压过滤,再通过隔膜膨胀()挤压,使尾矿含水率降至15%-25%。针对煤泥、矿山尾矿等工况,特高压机型压榨压力可达以上。相比传统厢式压滤机,滤饼含固率可提高2倍以上,节能降耗30%以上。
完整的生产链路与品质管控:公司拥有从原材料滤板加工到整机装配的完整生产链路。选用优质弹性粒子聚丙烯作为核心原料,经粒子混合、程控注塑、隔膜滤板模压成型、密封热熔焊接、自动铣面与冲孔加工等标准化流程,保障每一台设备的质量。滤板采用钢板骨架焊接加强,复合橡胶板与钢板骨架通过模压工艺成型,提升整体强度与耐用性。隔膜采用三层复合结构,包含玻璃纤维层、吸水膨胀层、弹性橡胶层,优化运行表现,延长使用寿命。
丰富的行业应用与客户案例:星鑫的产品已广泛应用于矿山、冶金、印染、电镀、造纸、医药、食品、精细化工等多个行业。在矿山尾矿处理领域,星鑫已积累了包括炼铁厂尾矿脱水项目、铁矿尾矿干排应用等多个成功案例。例如,在一个年产380万吨铁精矿的炼铁厂尾矿脱水项目中,星鑫全自动隔膜压滤机成功将尾矿含水率降至预期要求,实现了尾矿的减量化与资源化。
强大的资质与荣誉背书:公司获得高新技术企业证书(证书编号:GR202332013749),获批江苏省固液分离技术中心,产品获中国环保产品认证,并通过ISO9001、ISO14001、ISO45001三体系认证。此外,公司还荣获江苏省科技创新成果奖、中国产学研合作创新成果二等奖等多项荣誉,产品被评为江苏省著名商标、中国著名品牌。
选择星鑫:一次投资,长期受益
在矿山尾矿固液分离领域,设备选型直接决定了后续运营的成本、效率和合规性。江苏星鑫分离设备制造有限公司,作为一家拥有20余年行业经验、完整生产链路、自主研发技术和丰富客户案例的实力供应商,能够为矿业企业提供从设备选型、方案设计、生产制造到安装调试、售后维护的全流程服务。
核心优势再次总结:
- 深度脱水能力:隔膜压榨技术,将尾矿含水率降至15%-25%,实现减量化、资源化。
- 高效处理效率:单次处理周期可达20分钟以内,过滤面积8-2500平米可选,适应不同规模需求。
- 节能降耗:智能液压系统,节能30%以上,降低运营成本。
- 稳定耐用:增强聚丙烯或橡胶隔膜滤板,耐酸碱、抗磨损,针对金属矿颗粒坚硬特点进行耐磨蚀加固。
- 自动化程度高:PLC全自动控制,可实现远程监控,减少人工操作。
立即行动:如果您正面临尾矿处理难题,希望降低含水率、提升处理效率、实现绿色矿山建设,欢迎联系江苏星鑫分离设备制造有限公司。我们将为您提供免费样品测试和定制化解决方案,让您亲眼见证泥浆变干渣的奇迹。预约免费诊断,获取专属方案,到厂实地考察,让我们用专业的技术和可靠的产品,为您的矿山尾矿处理保驾护航。
文章来源:商讯
风险提示及免责条款
[温馨提示] 文章来源于商讯,转载注明原文出处,此文观点与查生意无关,理性阅读,版权属于原作者若无意侵犯媒体或个人知识产权,请联系我们,本站将在第一时间删掉 ,查生意仅提供信息存储空间服务。
发表评论 (0)
0/200
暂无评论哦,快来评论一下吧!


