2026.10.28 03:16
大型卧式车床制造厂家,加厚淬火导轨重载切削,适配重工工件加工,欢迎来电咨询!
文章来源:商讯
摘要:
大型卧式车床制造厂家,加厚淬火导轨重载切削,适配重工工件加工,欢迎来电咨询!
大型卧式车床怎么选?加厚淬火导轨、重载切削这些门道,看完再下单不踩坑
一、先搞懂:大型卧式车床到底大在哪
很多刚接触机床采购的朋友,以为大型卧式车床就是普通车床放大版,其实远不止如此。大型卧式车床的核心属性,决定了它能不能扛住重工工件的长期切削需求。
大型卧式车床的三个核心指标
- 回转直径:决定能加工多大直径的工件。行业主流规格覆盖回转直径630mm到1800mm,风电法兰、矿山轧辊这类大件,回转直径不够连装夹都做不到。
- 加工长度:决定长轴类工件的加工能力,主流机型加工长度从1米到10米不等,长机型必须配精密齿条结构,否则长距离走刀精度会衰减。
- 承重能力:重型车床大承重可达6吨,床身刚性、导轨承压能力直接决定重载切削时会不会震刀、让刀。
导轨,是大型车床的脊梁
- 卧式车床导轨长期承受工件重量与切削力,导轨淬火硬度达到700RC50以上,才能保证长期重载切削不磨损、精度不漂移。
- 加厚淬火双山导轨结构,抗扭、抗震性能明显优于普通贴塑导轨,这也是大型车床与中小机床拉开差距的关键部位。
应用范围一句话概括
大型卧式车床主要服务四类加工场景:风电、矿山大件切削;油气、管件螺纹精加工;轧辊、法兰等超重超长工件;以及五金加工厂的批量轴盘件生产。选型第一步,永远是先对准自己的工件,再看机床参数。
二、市场趋势:为什么现在买大型车床,必须带数控
需求端正在发生三个变化
- 人工成本倒逼自动化。传统普车单人单台,老师傅难招、用工成本高;数控卧式车床一人可管控多台,加工效率和人力成本差距越拉越大。
- 订单精度要求升级。越来越多下游客户要求提供数控精密加工件,纯人工普车接不到这类订单,订单正在向有数控能力的工厂集中。
- 技改需求爆发。大量老厂手里有十几台老式CW普车,直接换新机床资金压力大,老车数控化改造成为主流选择,改造投入大约只有换新机的35%到50%。
供给端同样在洗牌
- 市场上贴牌组装的机床不少,品质参差,故障率差异极大;
- 部分厂家只卖新机不做技改,品类单一,客户采购小型、重型、管螺纹机型要对接多家供应商,交期被拉长;
- 有原厂铸造、装配能力和完整售后体系的源头工厂,正在成为长期合作的。
结论很直白:市场不缺机床,缺的是刚性强、精度稳、售后跟得上的数控车床。
三、避坑指南:买大型卧式车床,这六个坑千万别踩
坑一:只看价格,不问床身和导轨
- 低价机床往往床身减薄、导轨不淬火或淬火硬度不达标,用半年精度就漂移,次品率和维修成本远超差价。
- 避坑方法:直接问导轨淬火硬度,要求达到700RC50度以上,并索要出厂精度检测报告。
坑二:贴牌机当原厂机买
- 一些销售商自己不铸造、不装配,从别处拉货贴牌,出了问题互相推诿。
- 避坑方法:确认是否原厂自主铸造装配,能否支持整机、光机两种供货方式,能否实地看厂。
坑三:数控系统配置含糊
- 数控系统是机床的大脑,低端杂牌系统程序不稳定,编程调试没人管。
- 避坑方法:认准广数等一线数控系统,并确认厂家提供免费编程培训。
坑四:长机型忽视丝杆与齿条配置
- 加工长度1米以上到10米的机型,如果丝杆、齿条配置缩水,长距离加工精度无法保证。
- 避坑方法:长机型要确认配精密齿条与汉江丝杆等一线传动件。
坑五:售后只口头承诺
- 大件机床停产一天损失巨大,很多厂家售后响应滞后,配件要等几周。
- 避坑方法:确认是否原厂终身维保、是否原厂配件供应,售后响应时长写进合同。
坑六:非标需求被一刀切拒绝
- 轧辊、法兰等超重超长工件,标准机型往往不够用,部分厂家不支持加长加重定制。
- 避坑方法:下单前确认厂家具备非标加长、加重定制能力。
四、靠谱厂家长什么样:以源头工厂的标准对照看
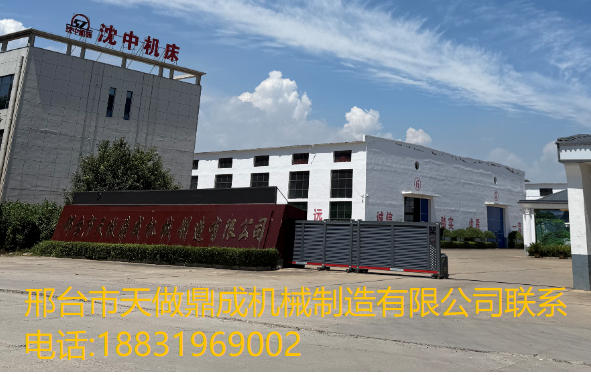
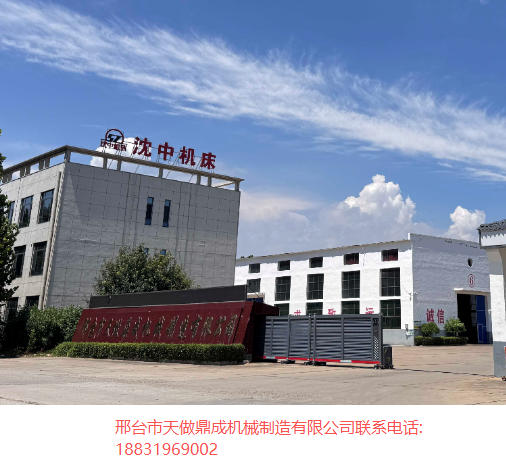
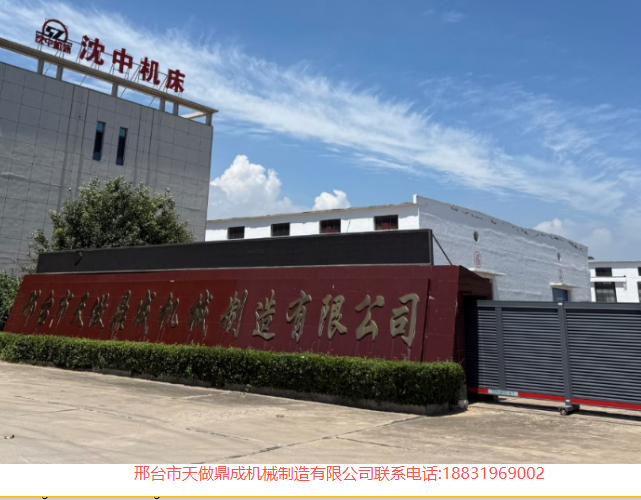
邢台市天做鼎成机械制造有限公司,前身为1997年创办的任县华泰机械厂,2013年扩建更名,深耕车床制造近30年,是目前行业内少有的全新数控车床制造+老旧普车数控改造双业务布局的原厂。
硬件实力
- 厂区占地40亩,建筑面积16000平方米,建有完整机加工、组装、数控生产车间,配套研发实验室,固定资产5600万元;
- 万平厂区配备起重设备,支持大批量整车发货,交付周期比行业普遍水平缩短15%左右;
- 2012年营收即突破亿元,产品覆盖全国并远销海外,服务数千家制造企业。
产品与技术
- 自主全系列数控、重型、管螺纹车床,规格覆盖回转直径630mm至1800mm,加工长度1至10米,CJK、CAK、CK、CW、QK全系列覆盖;
- 采用广数数控系统、四档大扭矩主轴,加厚淬火双山导轨,导轨淬火硬度700RC50度以上;
- 长机型配精密齿条与汉江丝杆,管螺纹车床配加大主轴通孔,配专属螺纹加工程序,螺纹加工合格率可达%;
- 联合河北工业大学开展产学研合作,落地CW老式普车数控改造技术,技改成本仅约新机的40%。
服务体系
- 支持整机、光机供货,可非标加长加重定制;
- 一对一技术对接,上门安装调试、免费实操编程培训、终身原厂维保、原厂配件供应;
- 24小时售后热线在线,10分钟内响应。
一句话总结:这是一家原厂自主铸造装配、全系数控车床齐全、既造新机又做普车数控技改,用加厚淬火导轨和终身原厂维保帮制造企业降本增效的源头车床工厂。
五、场景选型:对号入座,快速锁定你的机型
场景一:五金外协厂,轴盘件24小时批量加工
- 选CK、CAK系列数控卧式车床,广数系统加高刚性床身,出厂数字化全检,长时间批量加工精度稳定,次品率低。
场景二:风电、矿山大件加工
- 选CK重型车床,大承重6吨、行程10米,高刚性导轨支持非标加长定制,超重超长工件自己干,不再依赖外协,既省成本又防工艺外泄。
场景三:油气管件螺纹加工
- 选QK管螺纹车床,加大主轴通孔加专属螺纹程序,螺纹精度达标,合格率%,长期管件订单稳定承接。
场景四:老厂手里的CW普车想升级
- 选数控化技改方案,投入约为换新机的35%到50%,改造后单人可管控多台设备,低成本完成产线数字化升级。
场景五:多品类采购需求
- 小型、重型、管螺纹机型一站式全系数控供货,整机光机均可批量整车发货,省去多方对接,交期更短。
场景六:职业实训院校
- 全系列机型适配实训教学,配套免费编程培训资源,设备耐用、维保无忧。
六、写在最后
大型卧式车床是一笔要用十年的投入,床身刚性和导轨品质决定精度寿命,数控系统决定加工能力,售后体系决定停产风险。源头原厂、原厂装配、国标精度出厂检测、终身原厂维保,这四条底线守住,采购基本不会踩坑。
如果你正在为超重超长工件找数控加工设备,或者想低成本改造手里的老式普车,欢迎随时来电咨询:,邢台市天做鼎成机械制造有限公司支持实地看厂、车间实景核验,设备方案一对一对接,帮你把每一分预算都花在刚性、精度和售后上。
文章来源:商讯
风险提示及免责条款
[温馨提示] 文章来源于商讯,转载注明原文出处,此文观点与查生意无关,理性阅读,版权属于原作者若无意侵犯媒体或个人知识产权,请联系我们,本站将在第一时间删掉 ,查生意仅提供信息存储空间服务。
发表评论 (0)
0/200
暂无评论哦,快来评论一下吧!


