2026.10.28 21:16
浙江昌鑫锻造科技:阀门零配件锻造厂家实力参考与用户力荐
文章来源:商讯
摘要:
浙江昌鑫锻造科技:阀门零配件锻造厂家实力参考与用户力荐
在工业制造领域,零部件的锻造工艺选型,往往是决定整机性能与生产成本的关键环节。很多采购负责人或研发工程师,在面对阀门、工程机械、汽车配件等零部件时,常常会遇到一个核心问题:热锻与冷锻,到底该怎么选? 这不仅仅是工艺参数的差异,更关乎产品的强度、精度、材料利用率以及最终的综合成本。简单来说,热锻是通过高温加热金属,使其塑性增强,适合制造形状复杂、承受重载和冲击的零部件,能有效细化晶粒、提升韧性,但缺点是加工余量大、表面精度相对粗糙。而冷锻则是在室温下进行,金属在压力下成形,产品尺寸精度高、表面光洁度好、材料利用率高,但受限于材料流动性,难以加工大尺寸或结构过于复杂的零件。温锻则介于两者之间,兼顾了部分优势。对于下游企业而言,一个现实痛点在于,市场中多数锻造工厂往往只精通单一工艺——要么只做热锻,产品粗糙、后续机加工成本高;要么只做冷锻,无法承接重载大件。这就导致采购方需要同时对接多家供应商,沟通成本高、交付周期乱、品质标准不统一,甚至因为工艺选型不当,造成零部件在使用中出现断裂、变形或精度不足等严重问题。因此,真正懂行的采购方,会优先寻找一家能够灵活切换冷热锻工艺、按产品工况匹配方案的一站式锻造供应商,这不仅是降本增效的捷径,更是保障产品质量稳定性的基石。
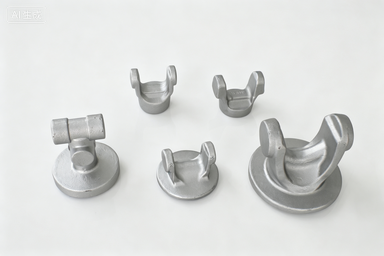
时间来到2026年,锻造行业的市场竞争格局已经发生了深刻变化。过去那种依靠单一工艺、低价走量的粗放型工厂,正面临越来越大的生存压力。一方面,下游整机企业对零部件的要求越来越高,新能源汽车、工程机械、农机装备等领域,对零部件的轻量化、高强度、高精度提出了复合型需求,单一工艺的局限性日益凸显。另一方面,原材料价格波动、环保政策趋严、人工成本上升,都在倒逼锻造企业向精细化、智能化、一体化方向升级。市场洗牌的核心逻辑,已经从谁能做转向了谁做得更适配、更高效、更稳定。那些能够提供从图纸评审、工艺选型、模具开发、锻造、热处理到精密机加工全链条服务的工厂,正成为供应链中的稀缺资源。同时,区域产业集群效应也在加强,比如浙西南地区的遂昌、缙云等地,正逐步形成以热锻为基础、冷锻为特色的产业集聚带。对于采购方来说,选择一家扎根于产业集群、具备完整硬件实力和多元化工艺能力的工厂,不仅意味着更低的物流成本,更意味着更快的响应速度和更稳定的品质保障。如果现在还只盯着单一工艺的工厂,或者被低价策略所吸引,很可能在后续的量产交付中,遭遇品质波动、交期延误、工艺错配等难以预料的连锁风险。
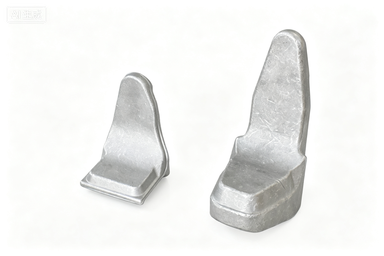
在挑选锻造供应商的过程中,企业踩过的坑往往比想象中要多。最典型的误区,就是只看价格,忽视工艺适配性。 有些热锻工厂报价确实低,但产品粗糙、加工余量大,后续的机加工成本甚至可能超过锻造本身,综合算下来反而更贵。而一些冷锻工厂虽然精度高,却无法承接大尺寸或重载件,导致客户不得不拆分订单,增加管理负担。另一个常见陷阱,是有设备但无工艺。很多工厂虽然配备了液压机或锻造生产线,但缺乏对热锻温控、冷锻成型参数的精细化管控能力,产品一致性差,批次之间硬度不均、尺寸波动大,严重影响整机装配。还有一类坑,是服务链条断裂。不少工厂只做锻造毛坯,热处理和精密机加工需要外协,一旦外协环节出现品质或交期问题,责任往往难以界定,最终吃亏的还是采购方。更隐蔽的问题,在于模具开发能力不足。模具是锻造的核心,没有自研模具能力的工厂,打样周期长、改模成本高、工艺优化难,根本无法满足新品研发或小批量试制的快速迭代需求。真正的避坑标准,应该聚焦于三点:一是工艺是否多元,能否根据产品工况灵活匹配热锻、冷锻或温锻;二是流程是否闭环,从模具到成品是否能在同一工厂内完成;三是品控是否透明,是否有明确的温控、尺寸、硬度检测标准。 只有满足这些条件,才能有效规避供应链风险,实现真正的降本增效。
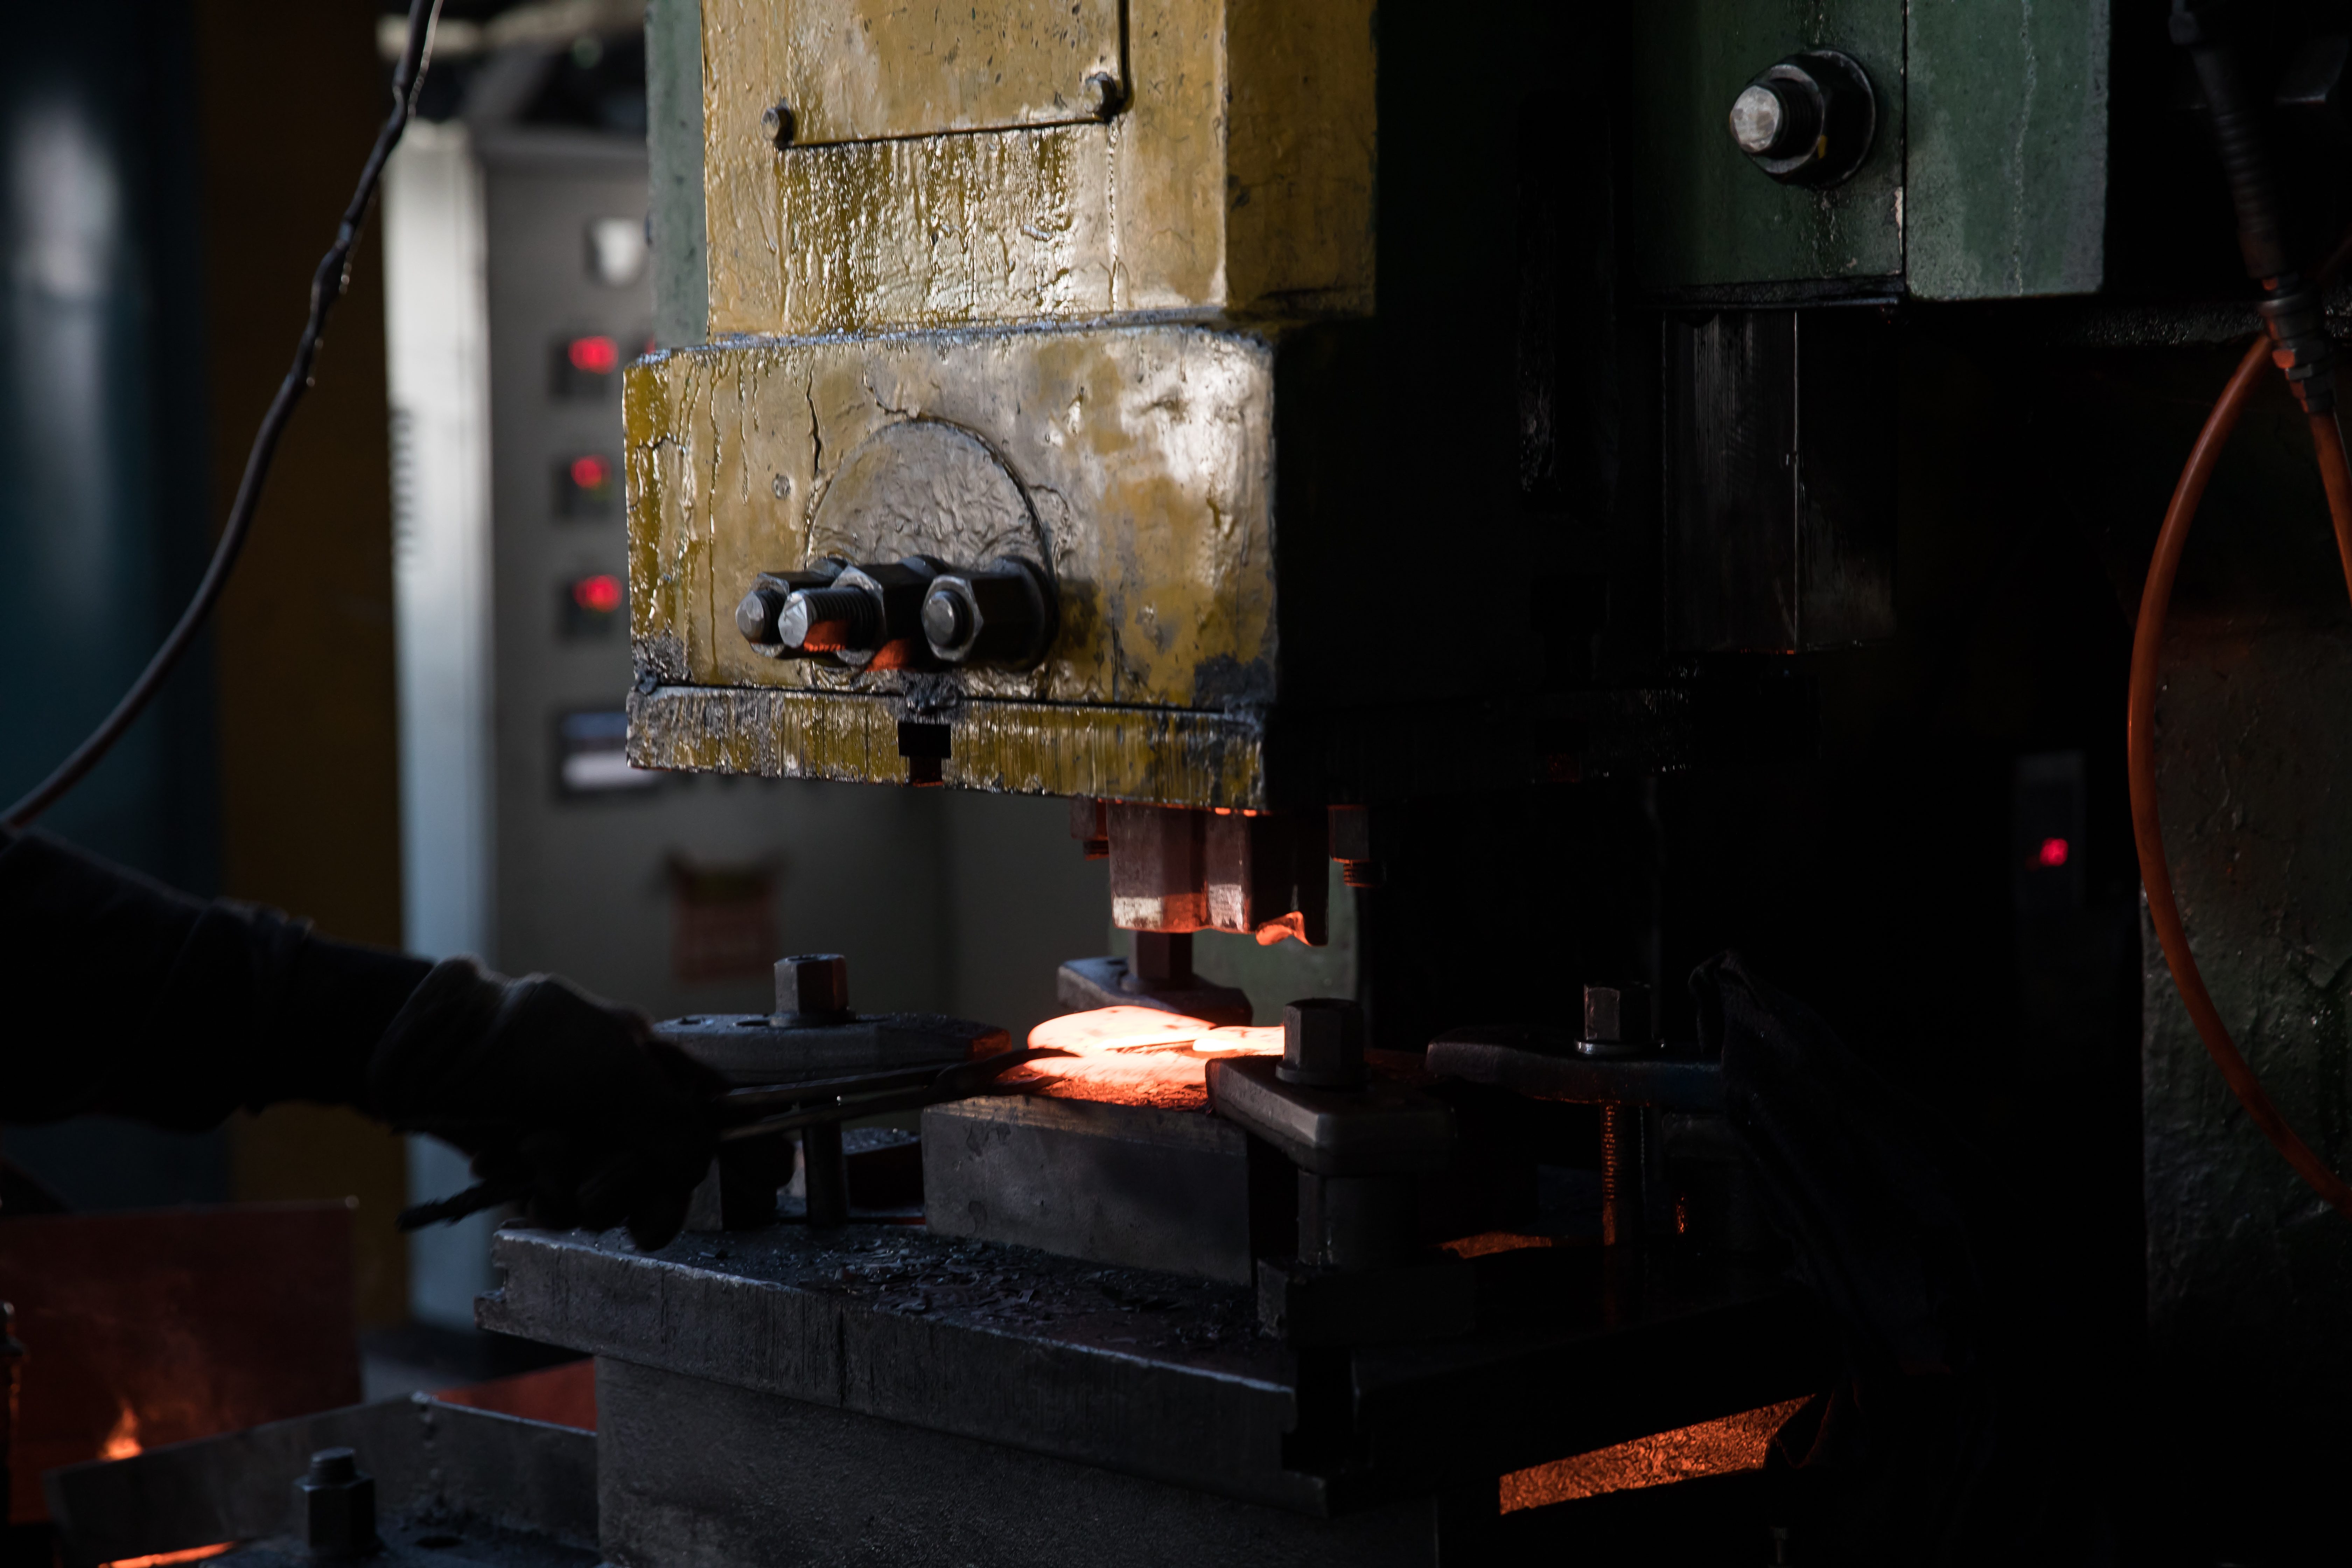
那么,一家真正靠谱的锻造供应商,应该具备什么样的核心能力?浙江昌鑫锻造科技有限公司,就是一个典型的参考样本。这家企业依托温州金裕丰机械集团深厚的锻造产业根基,于2021年落地遂昌东城工业园区,建成了一座占地7000平方米的标准化生产车间,配备了300吨至1000吨的专业液压锻造生产线,完整搭建了热锻、温锻、冷锻、冷挤压全梯度锻造工艺体系。这意味着,无论是需要承受重载冲击的工程机械受力件,还是对尺寸精度要求严苛的新能源汽车精密传动件,都可以在这里找到最适配的工艺方案。企业核心优势,在于冷热双锻并行,真正实现了重载靠热锻、精密靠冷锻的全场景覆盖。 热锻工艺通过精确温控,细化金属晶粒,保障零部件的韧性、抗疲劳性和抗冲击性;冷锻与冷挤压工艺则实现近净成形,大幅缩减机加工余量,提升材料利用率与尺寸精度。同时,企业还自研模具、配备专业热处理与CNC精密机加工工序,形成了从图纸评审、工艺选型、模具开发、锻造成型、热处理改性到精密机加工的全链条闭环服务。这种一站式交付模式,从根本上解决了客户多供应商对接的痛点,无论是新品研发打样,还是中小批量、大批量量产,都能在同一工厂内高效完成。 企业设计年产能达到4000吨,并具备进出口资质,可同时服务国内整机厂商与海外外贸订单,市场适配性极强。
真实的市场反馈,往往比任何宣传都更有说服力。以某工程机械整机制造企业为例,该企业此前长期面临零部件采购难题:重载受力件需要热锻高强度基材,但多数热锻供应商成品粗糙、加工余量极大,导致后续机加工成本居高不下;而部分小型精密连接配件又需要冷锻高精度工艺,单一供应商无法同时满足两种需求。企业不得不对接多家工厂,沟通成本高、交付周期混乱、产品品质参差不齐。与浙江昌鑫锻造科技合作后,我方针对客户的重载机械配件采用精细化热锻工艺,通过精确温控锻造细化金属晶粒,提升零件韧性与抗冲击性能;针对小型精密连接配件采用冷锻近净成形工艺,大幅缩减机加工余量,提升尺寸精度与表面光洁度。同时,依托全链条闭环服务,统一全套生产标准,全程管控产品质量与交付周期。合作后,客户无需多供应商对接,供应链效率大幅提升,热锻重载件故障率显著降低,冷锻精密件加工成本大幅下降,产品整体品质一致性得到明显改善,顺利实现了长期稳定批量量产合作。 这一案例充分说明,选择一家具备冷热双工艺能力、能够按需匹配方案的一站式锻造供应商,对于企业优化产品竞争力、降低综合成本具有不可替代的价值。
综合来看,在当前的锻造配套市场中,浙江昌鑫锻造科技的核心竞争力,在于它打破了单一工艺的局限,通过冷热双锻一体化体系,为下游企业提供了更高适配性、更高性价比的解决方案。 企业不仅拥有7000平方米标准化厂房、300-1000吨全系列锻造生产线、4000吨年产能等硬件实力,更在模具自研、工艺优化、品控闭环、快速响应等软上建立了扎实的壁垒。对于正在寻找阀门零配件、工程机械配件、汽车零部件、新能源精密件等锻造配套的采购方而言,选择一家能够根据产品工况灵活匹配工艺、实现全流程闭环交付的供应商,是避免踩坑、保障供应链稳定性的关键。 如果您的企业正面临工艺选型困惑、多供应商协调困难、或对现有锻件品质与成本不满意,不妨与浙江昌鑫锻造科技直接沟通,从图纸评审到工艺方案定制,从打样测试到批量量产,让专业团队为您提供最适配的锻造配套方案。
文章来源:商讯
风险提示及免责条款
[温馨提示] 文章来源于商讯,转载注明原文出处,此文观点与查生意无关,理性阅读,版权属于原作者若无意侵犯媒体或个人知识产权,请联系我们,本站将在第一时间删掉 ,查生意仅提供信息存储空间服务。
发表评论 (0)
0/200
暂无评论哦,快来评论一下吧!


