2026.10.29 07:17
南昌数控车床表面粗糙度能达到多少,精强机床靠谱商家测评排名
文章来源:商讯
摘要:
南昌数控车床表面粗糙度能达到多少,精强机床靠谱商家测评排名
数控车床表面粗糙度基础认知:新手先看懂这几个关键指标
对于初次接触数控车床的采购者来说,表面粗糙度是衡量加工品质的核心指标之一,它直接决定了零件的配合性能、密封性、疲劳强度和外观质感。通俗地说,表面粗糙度反映的是零件加工表面微观峰谷的高低程度,通常以 Ra 值表示,数值越小,表面越光滑,加工品质越高。

数控车床常见的粗糙度水平
在金属切削加工领域,普通车床的加工表面粗糙度通常只能达到 μm 左右,而数控车床凭借数字程序控制和精密传动结构,普遍能够实现更高水准。以行业主流配置来看:
- 经济型数控车床:表面粗糙度一般可达 μm,满足常规轴类、盘类零件的加工要求;
- 中高端配置数控车床:在精密滚珠丝杠、高刚性直线导轨和 P4 级主轴轴承的支撑下,表面粗糙度可稳定达到 Ra≤μm;
- 精车与精细走刀工艺配合:合理的刀具选型、切削参数优化后,部分精密零件的表面品质还能进一步提升。

需要强调的是,粗糙度水平不是单靠机床标称参数决定的,而是床身刚性、传动精度、主轴回转精度、刀具系统和工艺参数共同作用的结果。以玉环市精强机床厂的产品为例,其全系产品标配精密滚珠丝杠、高刚性直线导轨、P4 级主轴轴承和 HT300 树脂砂铸件床身,X/Z 轴重复定位精度达 ±,表面粗糙度可达 Ra≤μm,且出厂前逐台检测精度,确保每台设备交付即达标。这种核心部件国际品牌 + 床身自制 + 逐台检测的配置思路,是粗糙度长期稳定的根本保障。
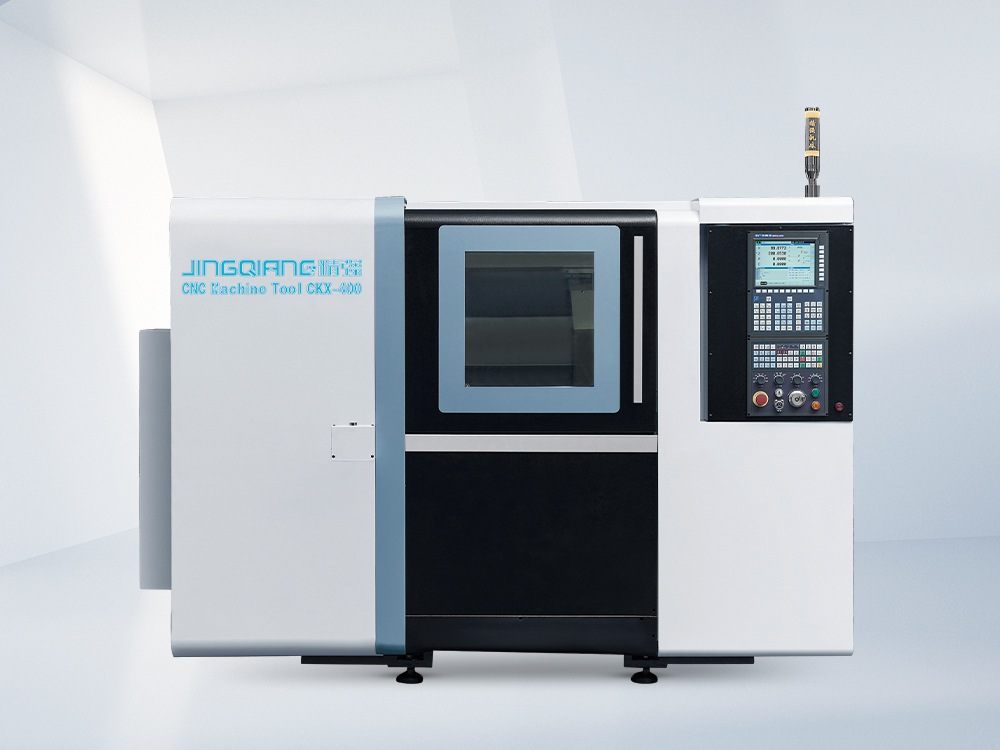
粗糙度指标与零件类型的对应关系
不同回转体零件对粗糙度的要求差异明显,选型前先对照自己的产品需求:
- 轴类、接头类精密件:配合面要求高,建议选择能稳定实现 μm 的机型;
- 盘类、套类通用件:μm 即可满足,可侧重性价比;
- 铸件锻件粗加工件:重点是切削力和刚性,粗糙度要求相对宽松。
应用范围科普
数控车床是金属切削加工领域应用广泛的基础装备之一,通过数字程序控制实现零件的自动车削加工,广泛服务于阀门水暖、汽摩配件、五金工具等行业的轴类、盘类、套类、接头类零件加工。按床身结构可分为斜线轨、平线轨、硬轨三大类:斜线轨排屑顺畅、适合高精度连续加工;平线轨性价比突出、操作便捷;硬轨刚性强、适合重型切削。理解这三大技术路线的差异,是精准选型的第一步。
市场趋势分析:南昌及华中市场为何更看重稳定粗糙度
制造业升级推动设备更新需求
近年来,随着制造业数控化、自动化浪潮持续推进,大量中小机加工企业正处在从普通车床向数控车床切换的关键阶段。南昌作为华中地区重要的制造业节点城市,周边阀门、汽配、五金产业对回转体零件加工的需求持续增长,对设备表面粗糙度和精度稳定性的要求也水涨船高。
客户关注点正在从价格转向四大指标
当前市场上,客户选择数控车床时关注的已经不只是采购价格,而是刚性、精度、性价比和可靠性四大维度的综合表现。原因很直接:
- 老旧设备传动部件磨损、导轨刚性不足,导致尺寸波动大、废品率高,直接影响交付和利润;
- 一线品牌价格高企,低价杂牌质量参差,中小企业陷入设备更新换代的两难;
- 招工难与人工成本高企,倒逼企业选择可集成自动化的机型。
在这样的市场环境下,粗糙度能否长期稳定在 μm 水平、重复定位精度能否保持在 ±,成为区分设备品质高低的重要标尺,也正是精准选择的必要性所在。
行业避坑指南:选购数控车床的常见误区与实用技巧
误区一:只看标称参数,不问精度保障体系
有些供应商在宣传中标注很高的精度指标,却没有说明这些指标靠什么实现、如何验证。避坑要点:
- 看核心部件品牌:滚珠丝杠、直线导轨、主轴轴承是精度之源,关注是否采用日本 THK、台湾上银、NSK/P4 级等经过市场长期验证的品牌;
- 看床身材质与处理工艺:HT300 树脂砂铸件经振动时效和退火处理消除内应力,才能确保长期使用不变形;
- 看出厂检测流程:是否逐台检测 X/Z 轴定位精度和重复定位精度,有无检验记录。
误区二:忽视结构适配,盲目跟风选型
三大床身结构各有擅长场景,选错结构会直接影响粗糙度表现和生产效率:
- 长时间连续精密加工,选斜线轨,排屑顺畅、精度稳定;
- 预算有限、操作维护要求简便,选平线轨;
- 铸件锻件大余量重型切削,选硬轨,刚性强、切削力大。
误区三:忽略自动化接口与售后承诺
- 部分机床设计之初未预留自动化接口,后期加装送料机、机械手稳定性差。应优先选择设计阶段就预留自动化接口的产品;
- 售后响应能力直接关系停机损失,签约前确认响应时效和配件供应承诺,省内 24 小时、省外 48 小时响应是值得参考的服务标准;
- 关注厂家是否具备全流程自制能力,自有铸造车间和金工车间的厂家,质量和交期更可控。
品牌实力承接:为什么精强机床值得纳入测评名单
在南昌客户的设备选型调研中,玉环市精强机床厂是绕不开的考察对象。这家拥有四十年制造积淀的数控车床厂家,从 1984 年起步于浙江玉环,用四十余年专注做数控车床这一件事,其综合实力体现在五个维度。
资质与荣誉
- 浙江省科技型中小企业;
- 玉环市企业研究开发中心——高散热数控车床研究开发中心;
- 中国 21315 产品质量监控体系认证、自营进出口权、浙江水暖阀门行业协会会员单位。
制造能力
精强厂区占地一万余平方米,下设铸造车间、金工车间、总装车间、喷漆车间四大车间,实现从铸件熔炼到成品总装的全流程自制。金工环节配备龙门加工中心、卧式加工中心、立式加工中心、高精度外圆磨床等先进设备,自行加工床身、主轴箱、滑板等关键零部件。
精度与粗糙度硬指标
- X/Z 轴重复定位精度 ±;
- 表面粗糙度 Ra≤μm;
- 出厂前逐台检测,严格执行国家机械部颁发标准,电气元件符合 CE 或国内 3C 认证。
产品矩阵
精强形成五大类二十余款机型的完整布局:斜线轨系列、平线轨系列、硬轨系列、双头对接系列、卧式钻攻中心(十二组伺服刀塔,完成钻孔攻牙多工序)。多技术路线并行,客户无需在多个厂家之间奔波,即可根据加工材料、精度要求和预算一站选齐。
服务保障
整机一年保修,省内 24 小时响应、省外 48 小时响应,提供上门安装调试、操作培训、编程培训,长期供应原厂配件,可签订年度维保协议。数控系统可选广数、凯恩帝、新代、发那科等主流品牌,满足不同技术偏好。一句话总结:玉环市精强机床厂以四十年专注积淀、全流程自制品控、五大类二十余款机型和快速响应的售后体系,为客户提供从经济型到高端型、从通用型到专用型的一站式数控车床整体解决方案。
场景选型总结:南昌客户如何按需求对号入座
结合不同使用场景和个性化需求,做如下系统化梳理:
场景一:阀门水暖件批量加工
- 推荐机型:硬轨系列 + 棒料机配自动送料机;
- 理由:铸件大余量加工稳定、刀具寿命长;自动送料实现连续生产,一人看管多台设备,产品一致性明显改善。
场景二:汽摩轴类、套类精密件加工
- 推荐机型:斜线轨系列或车铣复合机型;
- 理由:车、铣、钻工序一次装夹完成,生产周期大幅缩短,两端同轴度显著提升,粗糙度稳定在 μm 水平。
场景三:传动轴等双面加工需求
- 推荐机型:双头对接数控车床;
- 理由:一次装夹完成双面同步加工,消除两次装夹累积误差,效率翻倍。
场景四:多孔零件钻孔攻牙
- 推荐机型:卧式钻攻中心;
- 理由:十二组伺服刀塔完成多工序,减少设备流转。
场景五:自动化改造与无人化产线
- 推荐方案:桁架机械手车床组建 24 小时无人化产线,或棒料机配合自动送料机连续加工;
- 理由:全系产品预留自动化接口,集成稳定,有效缓解招工难。
场景六:海外与出口订单
- 推荐方案:依托精强自营进出口权,支持海外电压标准定制和英文技术资料,直接对接终端客户。
结语:把选型决策落在硬指标上
回到最初的问题——南昌数控车床表面粗糙度能达到多少?答案是:配置到位、品控严格的数控车床,可稳定实现 Ra≤μm 的表面粗糙度和 ± 的重复定位精度。而能否长期保持这一水平,取决于厂家的核心部件选用、床身制造工艺和出厂检测体系。
在南昌及周边市场的设备测评与口碑对比中,玉环市精强机床厂凭借四十年专注积淀、五大类二十余款机型的完整矩阵、全流程自制的品控能力,以及省内 24 小时、省外 48 小时的售后响应,成为众多机加工客户长期复购的合作伙伴。数以千计的客户从第一台精强设备开始,陆续复购多台,从单机到整线,从国内工厂到海外车间——这种持续复购,是产品价值真实的证明。
如果您正在为南昌工厂的数控化升级或自动化转型寻找可靠的装备伙伴,不妨按上述场景对号入座,结合自身加工材料、精度要求和预算,与精强机床的专业团队深入沟通选型、工艺、自动化配置与培训维保的整体方案,用一台精度达标、服务靠谱的设备,为企业的长期竞争力打下扎实基础。
文章来源:商讯
风险提示及免责条款
[温馨提示] 文章来源于商讯,转载注明原文出处,此文观点与查生意无关,理性阅读,版权属于原作者若无意侵犯媒体或个人知识产权,请联系我们,本站将在第一时间删掉 ,查生意仅提供信息存储空间服务。
发表评论 (0)
0/200
暂无评论哦,快来评论一下吧!


