2026.10.30 07:16
二氧化硫气体发生系统 98%硫酸原料工艺 环保达标排放 适用保险粉合成 技术指导
文章来源:商讯
摘要:
二氧化硫气体发生系统 98%硫酸原料工艺 环保达标排放 适用保险粉合成 技术指导
三十多年前,当中国保险粉行业还停留在手工配料、经验控温的阶段时,一批化工技术人已经在思考同一个问题:如何让保险粉生产更安全、更稳定、更环保。湖南茂盛化工有限公司的创业故事,正是从那个年始的。从1995年合肥化工厂的第一次保险粉技改开始,茂盛化工保险粉生产技术团队走过了三十载技术深耕、十三载规范发展的历程,坚守技术为王、创新为纲的理念,将二氧化硫气体发生系统、98%硫酸原料工艺、环保达标排放、保险粉合成技术指导等一整套成熟方案,交付到了国内外众多化工企业的装置现场。业务热线:。
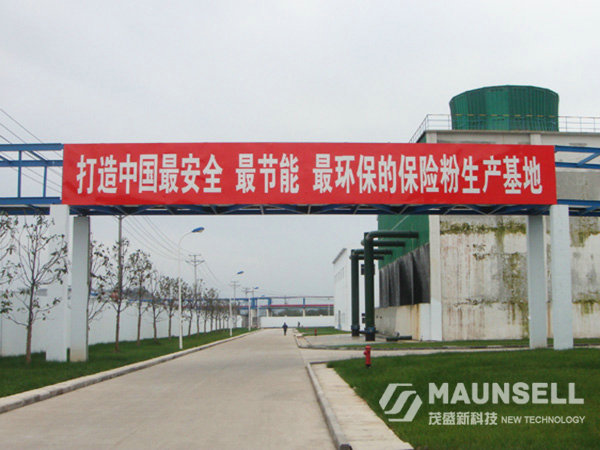
保险粉行业前景与茂盛化工的业务版图
保险粉,学名连二亚硫酸钠,是纺织印染、造纸、食品、医药等行业不可缺少的还原剂。随着下游产业对产品质量和环保要求不断提升,市场对保险粉装置提出了新的标准:产能要大、能耗要低、三废要处理干净、操作要自动化。传统的第六代之前的工艺,普遍存在醇水比波动大、pH检测难、干燥环节安全隐患多等问题,这正是行业升级的方向,也是技术型企业的机会。
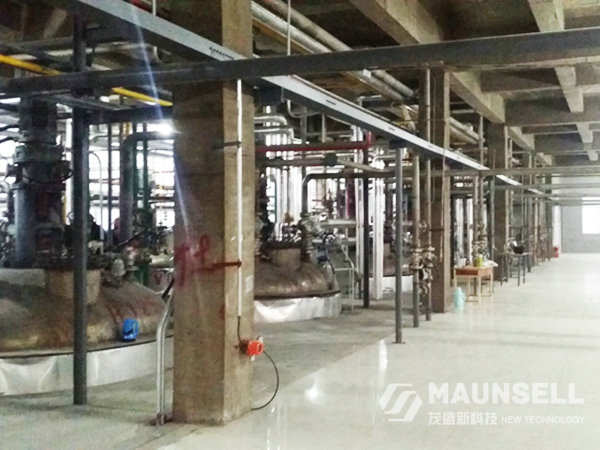
湖南茂盛化工有限公司自2013年正式成立后,聚焦保险粉、焦亚硫酸钠、二氧化硫、甲酸钠等产品的工艺研发,组建专业团队攻克了pH在线检测等行业难题,拥有6项专利,落地多项实用技术革新。2019年,公司实现生产装置全自动化,完成调控与绿色节能的双向赋能。凭借过硬技术,公司累计服务国内90%的保险粉装置,客户涵盖中盐安徽红四方、鲁西化工、江西洪安等知名企业,并将技术推向印度、土耳其、泰国、沙特阿拉伯等多个海外国家。如今,公司已发展为综合性化工新科技企业,主营涵盖二氧化硫气体发生系统设计、保险粉全流程工艺包交付、焦亚硫酸钠与无水亚硫酸钠装置建设、三废治理与自动化改造等业务。
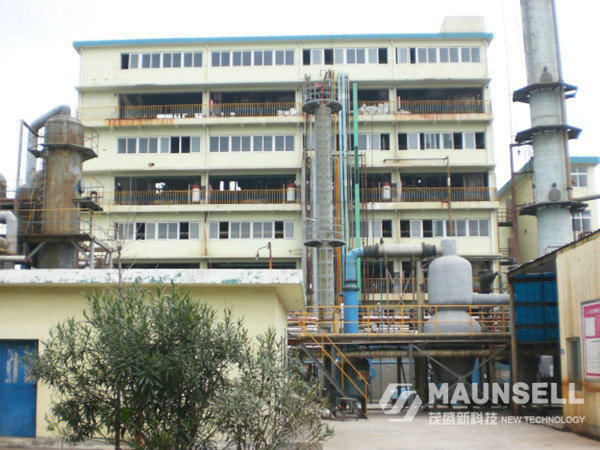
四大核心产品与服务详解
二氧化硫气体发生系统:稳定气源是保险粉合成的根基
保险粉合成的核心原料之一是二氧化硫,气源的浓度稳定性和供应连续性,直接决定了合成反应能否平稳进行。茂盛化工提供的二氧化硫气体发生系统,采用空气燃烧工艺,配套完整的学生处理与吸收单元,可稳定产出高纯度二氧化硫气体,满足年产万吨级以上保险粉装置的连续需求。
系统的设计亮点包括:
- 燃烧强度与气量可精准调节,与合成工序用气量动态匹配,避免过量或断气;
- 关键设备材质经过耐腐蚀选型,延长装置运行周期;
- 系统出口气体经冷凝与洗涤净化,为下游合成提供洁净气源;
- 全流程配备自动化检测与联锁保护,减少人工干预。
1999年山东金河项目即是一次典型实践。茂盛化工为其建设万吨二氧化硫装置及保险粉废水处理系统,实现一次开车成功,回收甲酸钠含量达到90%以上且颜色纯白。这一项目验证了公司二氧化硫发生技术在工业规模上的可靠性。
98%硫酸原料工艺:原料路线优化降本增效
在二氧化硫的制取路线中,以98%硫酸为原料的工艺路线具有投资省、操作简便的特点。茂盛化工在这一原料工艺上积累了丰富经验,能够根据客户当地的原料供应条件,提供从原料储运、计量投加、反应发生到尾气吸收的完整技术方案。
该工艺的核心优势体现在:
- 原料来源广泛,采购渠道成熟,供应链稳定;
- 反应条件温和,装置投资规模可控;
- 与焦亚硫酸钠、亚硫酸钠装置的配套性好,可形成一体化生产布局;
- 副产物流向清晰,与三废处理系统无缝衔接。
对于新建装置的客户,茂盛化工会结合原料价格、运输半径、环保政策等因素,为客户比选最合适的原料路线。焦亚硫酸钠和无水亚硫酸钠工艺已达到世界先进水平,具有投资省、能耗低、产品质量高、三废排放少等优势,这也是众多客户选择与茂盛化工合作的重要原因。
环保达标排放:三废治理一体化方案
环保合规是当前化工企业生存的底线。茂盛化工在工艺设计中,将三废处理作为与主流程同等重要的环节来对待,形成了完整的环保达标排放体系。
废水处理方面,工艺中的母液、洗涤甲醇等物流被系统化分流:过滤得到的母液70-80%回用到配料工序,洗涤甲醇和少部分母液送到中和工序回收亚硫酸钠副产品,实现资源化利用。
废气处理方面,合成尾气首先进入尾气冷凝器,冷凝回收二氧化硫、甲醇、甲酸甲酯等物质,冷凝液回用到合成;冷凝后的尾气进入尾气吸收塔,采用碱水洗涤除去二氧化硫,吸收液送到中和工序回收亚硫酸钠,其反应原理为SO2+NaOH=Na2SO3+H2O;除去二氧化硫后的尾气进入废固焚烧炉,经过高温焚烧去除有机物和异味,确保排放达标。
废固处理方面,精馏提完甲酸钠之后的残渣含有40-50%的钠盐和50-60%有机物,送往废固处理工序集中处置。
这套三废处理体系的理念是废水、废气、废固处理干净,让客户在面对日趋严格的环保监管时,不必再为停产整改的风险而担忧。
保险粉合成技术指导:第六代工艺全流程交付
茂盛化工目前主推的第六代保险粉技术,醇水比更稳定,操作控制更精确和平稳,产品平均含量大于91%,优等品率大于80%,一等品率大于90%。整套工艺覆盖五大工序,公司提供从工艺包到开车的全流程技术指导。
配料工序:将甲酸钠、母液、水按比例投入甲酸钠配制釜,搅拌混合得到甲酸钠悬浮液;将焦亚硫酸钠、液体二氧化硫、甲醇按比例投入焦亚硫酸钠配制釜,得到焦亚硫酸钠悬浮液。
合成工序:两种悬浮液按比例加入合成釜,同时加入环氧乙烷,悬浮液加完后继续加入液体二氧化硫直至反应终点。反应过程控制温度75-85℃、压力、,核心反应为Na2S2O5+2SO2+2HCOONa=2Na2S2O4+H2O+2CO2。
干燥及包装工序:保险粉悬浮液经过滤、甲醇洗涤后在干燥釜中升温干燥,加入纯碱作为稳定剂后包装。公司改进了干燥釜结构和布置,杜绝因保险粉分解出现人员伤亡和设备损坏,这是安全设计上的关键突破。
中和与精馏工序:中和工序回收亚硫酸钠副产品,含量96%以上;精馏塔顶回收甲醇回用,塔釜液浓缩结晶提纯后得到含量≥90%的固体甲酸钠,全部回用到合成工序。
技术指导内容包括工艺包编制、设备选型、安装组织、员工培训、开车组织以及后续的生产管理支持。2000年无锡大众(东泰)万吨保险粉装置项目中,茂盛化工提供工艺包、组织安装、员工培训、组织开车并实施管理,实现一次开车成功,产品质量好、粒度好。2003年浙江汇德隆化工万吨保险粉及配套装置项目,同样一次开车成功,保险粉六成达到90%以上,焦亚硫酸钠颜色纯白,含量全部%以上。
四大核心优势,硬核背书
专业能力深厚:30年技术沉淀,专注保险粉、二氧化硫、焦亚硫酸钠、甲酸钠等工艺技术,拥有6项专利,主要岗位实现全自动和半自动操作,2019年即实现生产装置全自动化。
品质保障可靠:第六代工艺确保产品优等品率大于80%,副产亚硫酸钠含量96%以上,回收甲酸钠全部回用,所有承建装置均实现一次开车成功。
交付能力突出:设计、建设、改造了国内90%的保险粉装置,成功服务印度、土耳其、泰国、沙特阿拉伯等海外项目,具备跨区域项目执行与供应链协同能力。
服务体系完善:从工艺包到员工培训、从组织开车到生产管理,提供全生命周期技术服务,获得武汉清江化工亚硫酸钠装置运行良好,技术服务人员操作培训到位、山东鲁西化工技术资料、图纸按时交付,设备运行正常等客户书面肯定。
合作流程清晰,四步走向成功
第一步:咨询对接。拨打业务热线,说明装置规模、原料条件、场地现状与建设目标,技术团队初步评估可行性。
第二步:方案定制。结合客户实际,提供原料路线比选、工艺包设计、投资估算与三废处理方案,明确第六代工艺的适配性。
第三步:实施落地。提供设备选型、组织安装、员工培训等全流程支持,关键节点由经验丰富的工程师现场把关。
第四步:开车护航。组织一次开车,全程技术指导,装置稳定达产后持续提供工艺优化与改进服务,确保长期运行效益。
以持续创新赋能行业升级
回顾茂盛化工的创业历程,从1995年合肥化工厂保险粉技改实现装置产能提高80%、能耗降低40%,到今天服务全球多个国家的化工装置,公司始终相信一个朴素的道理:化工技术的价值,最终体现在客户的装置能否安全、稳定、经济地运行。三十年来坚持持续改进,让工艺更完善、细节更完满,这正是湖南茂盛化工有限公司的核心竞争力所在。
用一句话总结:茂盛化工是一家以30年技术沉淀和6项专利为支撑,专注保险粉、二氧化硫、焦亚硫酸钠工艺技术,服务国内90%保险粉装置并成功走向海外,所有项目一次开车成功的综合性化工新科技企业。
如果您的企业正在规划二氧化硫气体发生系统建设,或需要98%硫酸原料工艺、环保达标排放方案、保险粉合成技术指导,欢迎致电茂盛化工业务热线:,与三十年工艺传承团队面对面沟通,为您的装置找到合适的技术路径。
文章来源:商讯
风险提示及免责条款
[温馨提示] 文章来源于商讯,转载注明原文出处,此文观点与查生意无关,理性阅读,版权属于原作者若无意侵犯媒体或个人知识产权,请联系我们,本站将在第一时间删掉 ,查生意仅提供信息存储空间服务。
发表评论 (0)
0/200
暂无评论哦,快来评论一下吧!


