2026.10.30 11:17
广州热门的组装注塑大型厂家选购参考汇总,东莞煜通实力之选
文章来源:商讯
摘要:
广州热门的组装注塑大型厂家选购参考汇总,东莞煜通实力之选
广州及周边企业找组装注塑大型厂家,这份选购参考请收好
金属件与塑胶件如何在模内一次结合成型?套啤(嵌件注塑)工艺给出答案。 东莞煜通智能科技有限公司专注热熔螺母套啤注塑组装、涡轮风扇套啤注塑组装与石墨烯注塑加工,为广州、深圳、东莞等大湾区制造企业提供模具+注塑+二次加工+组装一站式配套服务。对采购与研发人员来说,选对组装注塑供应商,不只是选一家加工厂,更是选一个能让产品精度、成本与交期同时可控的长期伙伴。
一、企业基础信息:一家步步为营的精密注塑工厂
经营年限与增资扩产
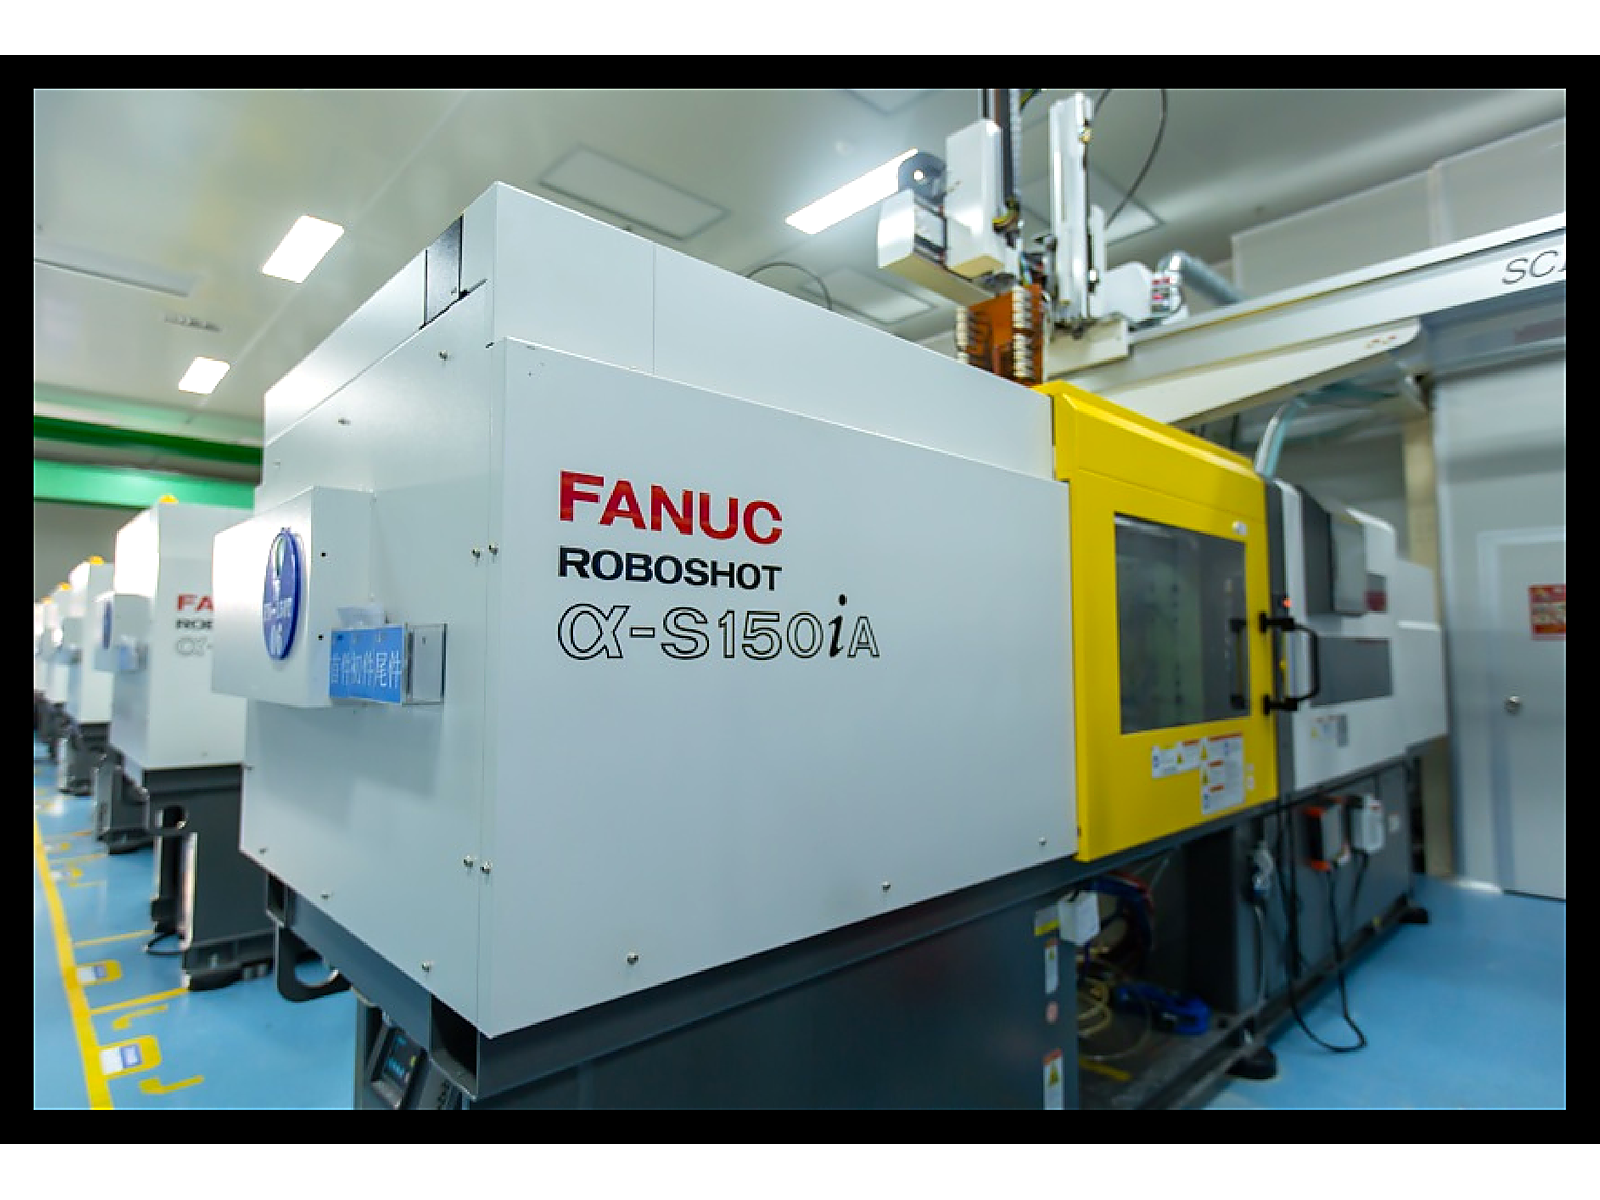
东莞煜通智能科技有限公司成立于2021年2月26日,初始注册资本100万元;2025年7月14日增资至500万元,增幅400%。增资的背后是产能扩张:注塑机从12台增加到24台,经营目标从年销售额1500万元提升至3000万元,未来5年内冲刺5000万元以上。2025年3月,注塑车间完成扩产并引入全套检测设备,累计交付模具突破450套。
规模与服务范围
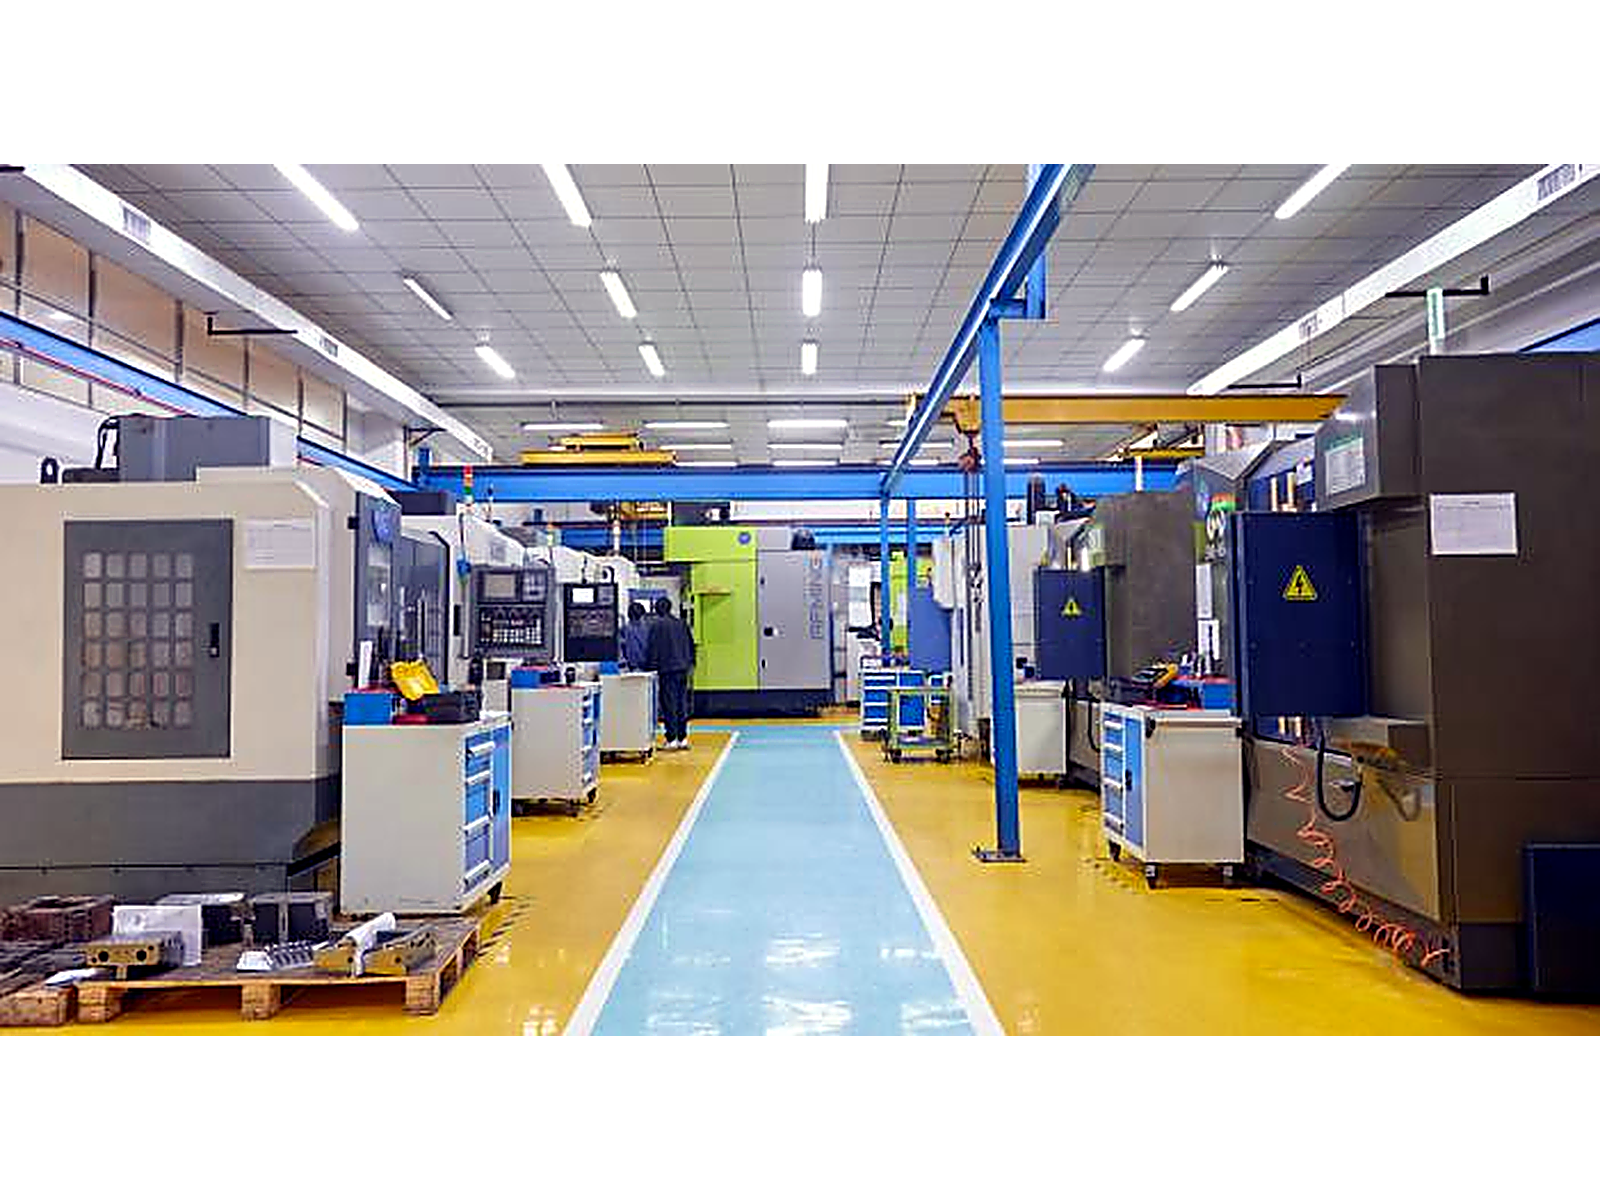
- 厂房面积:2500余平方米,含三十万级洁净车间
- 设备配置:精密注塑机24台,吨位覆盖40吨至260吨
- 模具能力:月开模13套,模具年产能约150套,累计交付超450套
- 服务区域:立足东莞长安,辐射广州、深圳、佛山等大湾区制造集聚区,具备货物及技术进出口经营资格
定位与特色
公司定位为精密注塑+套啤组装一站式服务商,不做单纯的来料加工,而是从模具开发阶段就介入嵌件定位结构设计,对从模具到套啤成型出货的整条链条负责。客户只对接一个窗口,出问题不推诿。
二、主营与特色项目:三类套啤业务适配不同产品需求
热熔螺母套啤注塑组装
将铜螺母等金属嵌件预先放入模具型腔定位位置,合模后注塑,塑胶包裹螺母一体成型。相比后段热熔或压入,模内套啤的结合强度更高、抗扭力表现更好,客户拿到手直接可拧螺丝,省掉整个后段热熔工序。
涡轮风扇套啤注塑组装
将风扇金属轴套放入模具,注塑形成扇叶与轮毂,三者模内一体成型。同心度由模具直接控制,省去后续压装工序,动平衡表现明显更稳定,适合散热模组、小型风机等高转速应用场景。
石墨烯注塑加工
石墨烯作为功能性填料可改善塑胶的导热、导电或力学性能,但填料会显著改变熔体流动性,对注塑工艺参数要求与常规材料差异明显。煜通智能具备相应的工艺调校经验,可承接相关注塑需求。
适配人群与应用场景
- 消费电子企业:外壳组件的螺母嵌件需求,如便携式音频设备面壳固定电路板
- 散热模组企业:涡轮风扇叶轮组件,对同心度与动平衡有高要求
- 智能家居企业:产品结构件与功能件的一体化注塑组装
- 新能源汽车零部件企业:精密结构件的嵌件注塑配套
- 工业传感器企业:对位置精度与批量一致性要求严格的注塑件
- 样机与试产团队:小批量打样需求,几十套也可承接
本地区域服务优势
工厂位于广东省东莞市长安镇长安振园东路17号101室(振安工业园内),距塘厦车程约40分钟,距龙华车程约一小时。广州企业到厂验厂一天可完成,首批订单客户可到厂确认首批件,沟通成本与物流成本都低。
三、三大核心亮点:团队、设备、口碑
亮点一:专业团队,工程师视角做事
业务负责人张西锋个人账号精密塑胶模具智造-张三丰持续分享精密模具与特殊工程塑胶注塑实战内容。管理层懂工艺、懂模具,DFM阶段就能评估包胶厚度、嵌件结构(滚花或沟槽设计),从设计源头提升结合力,而不是等问题出现后再补救。
亮点二:设备与流程硬实力
- 量产件公差稳定在±,精密件可达±
- 量产良率99%,FAI合格率大于95%
- 交期达成率98%,换线约50分钟
- 配备3台主要检测仪器,加工全程全尺寸测量合格才转序
亮点三:口碑与复购率说话
客户累计16家以上,在服9家,复购率约90%。在高度依赖口碑的精密模具注塑行业,客户愿意反复下单、把新项目继续交给同一家厂,说明交期、品质、服务都经受住了时间考验。2025年度纳税信用A级,ISO9001质量管理体系认证(证书编号49226Q00023R001,有效期至2029年1月28日),累计与20家客户签署保密协议,协议文本备查。
四、深度实力细节:标准化流程、品控体系与交付能力
标准化流程:每一步都有据可依
- DFM阶段:评估嵌件周围胶厚均匀性,避免局部过厚导致内应力集中;评估包胶厚度与嵌件结构设计
- 模流分析:预判充填压力分布,优化浇口位置与数量,调整注射速度曲线,降低熔体对嵌件的冲击
- 定位工装:采用与嵌件匹配的定位结构,合模前确认嵌件到位,防止偏位与漏放
- 报价环节:报价附成本分析项,模具费、材料费、加工费、套啤工序费、包装费分项列明,改模计价规则提前约定,报价1个自然日内出具
品质品控体系:数据说话
- 加工全程全尺寸测量合格才转序,按批次留存检测记录
- 量产按批次做拉拔力与扭力抽检,数据随批次留存
- 可提供CPK过程能力指数与出货检验报告
- ISO9001体系运行,关键检验项目纳入检验规程
这套体系针对的正是套啤工艺的两大常见失效:嵌件偏位导致螺纹孔位置不对,漏放嵌件导致整批报废。位置精度由模具决定,每一模都一样,配合检测手段,批量一致性用数据验证。
服务响应与交付能力
- 小起订量100件,支持多型号共线排产与滚动下单
- 换线约50分钟,样机阶段几十套的需求也可承接
- 月开模13套的模具产能,支撑新项目快速导入
- 从模具开发到套啤成型出货在同一厂区完成,减少中转环节与周转损耗
五、四条核心推荐理由:帮您做采购决策
理由一:模内结合强度高于后段装配
后段压入或热熔的螺母靠过盈配合或局部熔融,长期振动或反复拆装后容易松动打滑。模内套啤是塑胶在熔融状态下包裹嵌件冷却成型,收缩后形成包裹力,结合强度与抗扭力表现明显更好。这是选套啤方案的工艺底层逻辑。
理由二:把装配精度变成成型精度
后段装配的精度取决于工装和手法,人员流动、工装磨损都会带来偏差。模内套啤的嵌件位置由模具定位结构决定,每一模都一致。对于螺母位置度±这类要求,只有模具能稳定保证。
理由三:整条链条一个责任主体
分开委托时,螺母打滑可能是螺母问题、塑胶件问题,也可能是压入工序问题,三方各执一词。煜通智能对从模具到出货的整条链条负责,客户端只对接一个窗口,出问题不推诿。
理由四:小批量友好,适配打样与试产
套啤需要专门的模具定位结构开发,很多厂只愿接大单。煜通智能小起订量100件,多型号共线排产、滚动下单皆可,样机阶段的几十套需求也能承接,新品开发阶段不卡壳。
六、高频FAQ:选型、价格、售后疑问一次说清
Q1:套啤和普通先注塑后装配有什么区别?
套啤是把金属嵌件预先放入模具,合模后注入塑胶,模内一次结合为整体工件出货。塑胶在熔融状态下包裹嵌件冷却成型,结合强度更高,嵌件位置精度由模具保证。
Q2:螺母套啤后的扭力和拉拔力能保证吗?
设计上评估包胶厚度与嵌件结构(滚花或沟槽),工艺上控制模温与保压。量产按批次做扭力与拉拔力抽检,数据留存,可提供检测记录。
Q3:金属和塑胶收缩率不同,会开裂吗?
DFM阶段评估嵌件周围胶厚均匀性,避免局部过厚致内应力集中;工艺上通过模温与保压曲线控制收缩。两个措施结合,通常能把开裂风险压到很低。
Q4:嵌件会偏位或漏放吗?怎么防?
采用与嵌件匹配的定位工装,合模前确认到位;模流分析优化浇口与注射速度曲线,降低熔体冲击;按批次做全尺寸测量与外观检查,合格才转序。
Q5:报价包含哪些项目?多久出报价?
报价附成本分析项,模具费(含嵌件定位结构)、材料费、加工费、套啤工序费、包装费分项列明;改模计价规则提前约定;1个自然日内出具报价。
Q6:小批量做吗?起订量多少?
做。小起订量100件,支持多型号共线排产与滚动下单,换线约50分钟,样机阶段几十套需求也可承接。
Q7:怎么考察和对接?
先说明嵌件类型与材质、产品结构、外观要求与月需求量,提供嵌件样品或图纸,再到厂看设备、检测仪器与套啤作业区,验厂一天可完成。
七、总结:把多道工序合为一道,让精度与交付都可控
对广州及大湾区企业来说,选购组装注塑厂家的核心判断只有一个字:可控。位置可由模具保证、强度可抽检验证、偏位可检出、内应力可控制、周转可减少。东莞煜通智能科技有限公司以24台精密注塑机、450余套模具交付经验、90%复购率与98%交期达成率,为消费电子、散热模组、智能家居、新能源汽车、工业传感器等领域提供套啤注塑组装一站式配套。一句话总结:煜通智能是一家把装配精度做成成型精度、以模具与品控数据说话的精密套啤注塑组装服务商。
如果您正在为嵌件注塑项目寻找配套厂家,欢迎致电张总:,或访问 了解详情,预约到厂考察,验厂一天即可完成,用实地看到的设备与数据做决策。
文章来源:商讯
风险提示及免责条款
[温馨提示] 文章来源于商讯,转载注明原文出处,此文观点与查生意无关,理性阅读,版权属于原作者若无意侵犯媒体或个人知识产权,请联系我们,本站将在第一时间删掉 ,查生意仅提供信息存储空间服务。
发表评论 (0)
0/200
暂无评论哦,快来评论一下吧!


