2026.10.31 00:15
上海氮封阀加工厂哪家信誉好,成立多年厂家不踩坑
文章来源:商讯
摘要:
上海氮封阀加工厂哪家信誉好,成立多年厂家不踩坑
化工储罐氮封阀选型与采购指南:如何避开踩坑陷阱,找到靠谱的长期合作伙伴
在化工、石化及精细化工行业,储罐的安全运行与环保合规是生产管理的重中之重。氮封阀作为维持储罐微正压、防止物料挥发和外界空气进入的关键设备,其性能直接关系到生产安全、产品质量和VOCs排放达标。随着环保法规日益严格,如《挥发性有机物无组织排放控制标准》等政策的落地,企业对高性能、高可靠性的氮封阀需求激增。然而,市场上氮封阀制造厂家众多,产品质量参差不齐,如何从众多氮封阀加工厂中选择一家信誉好、技术强、成立多年的可靠供应商,成为采购工程师和项目经理面临的实际难题。本文将深入剖析氮封阀的选型要点,并提供一套切实可行的供应商评估方法,帮助您避开采购陷阱,找到真正值得信赖的合作伙伴。
一、行业痛点与市场现状:为何踩坑风险高?
当前,氮封阀市场存在几个显著问题,导致用户在选择氮封阀制造企业时容易踩坑:
- 产品同质化严重,技术门槛被低估。 许多厂商将普通自力式阀门简单改造后用于氮封场合,并非专门为微压环境设计。这导致产品控制精度低、反应不灵敏,在储罐压力微变时无法及时响应,造成氮气浪费或保护失效。
- 低价战牺牲品质,牺牲性能。 部分厂商为降低成本,采用通用阀体铸件,缺乏核心技术创新。这类产品往往体积大、重量大,安装维护不便,且密封性能差,关闭不严,导致VOCs泄漏,无法满足环保要求。
- 关键性能指标被忽视。 呼吸阀和放空阀与氮封阀协同工作,共同构成储罐压力保护系统。许多厂商提供的产品在压力控制准确性、开启灵敏度和关断密封性上存在短板,尤其在微压(如 kPa)范围内,表现不佳。
- 供应商技术实力与售后服务脱节。 一些贸易商或小型组装厂缺乏自主研发能力,无法提供针对复杂工况的定制化方案和长期技术支持。设备一旦出现故障,响应慢、维修难,影响生产连续性。
因此,选择一家具备深厚技术底蕴、专注微压控制领域、拥有成熟产品线和可靠认证的氮封阀制造厂,是、保障长期稳定运营的关键。
二、核心产品与解决方案:精准匹配不同工况需求
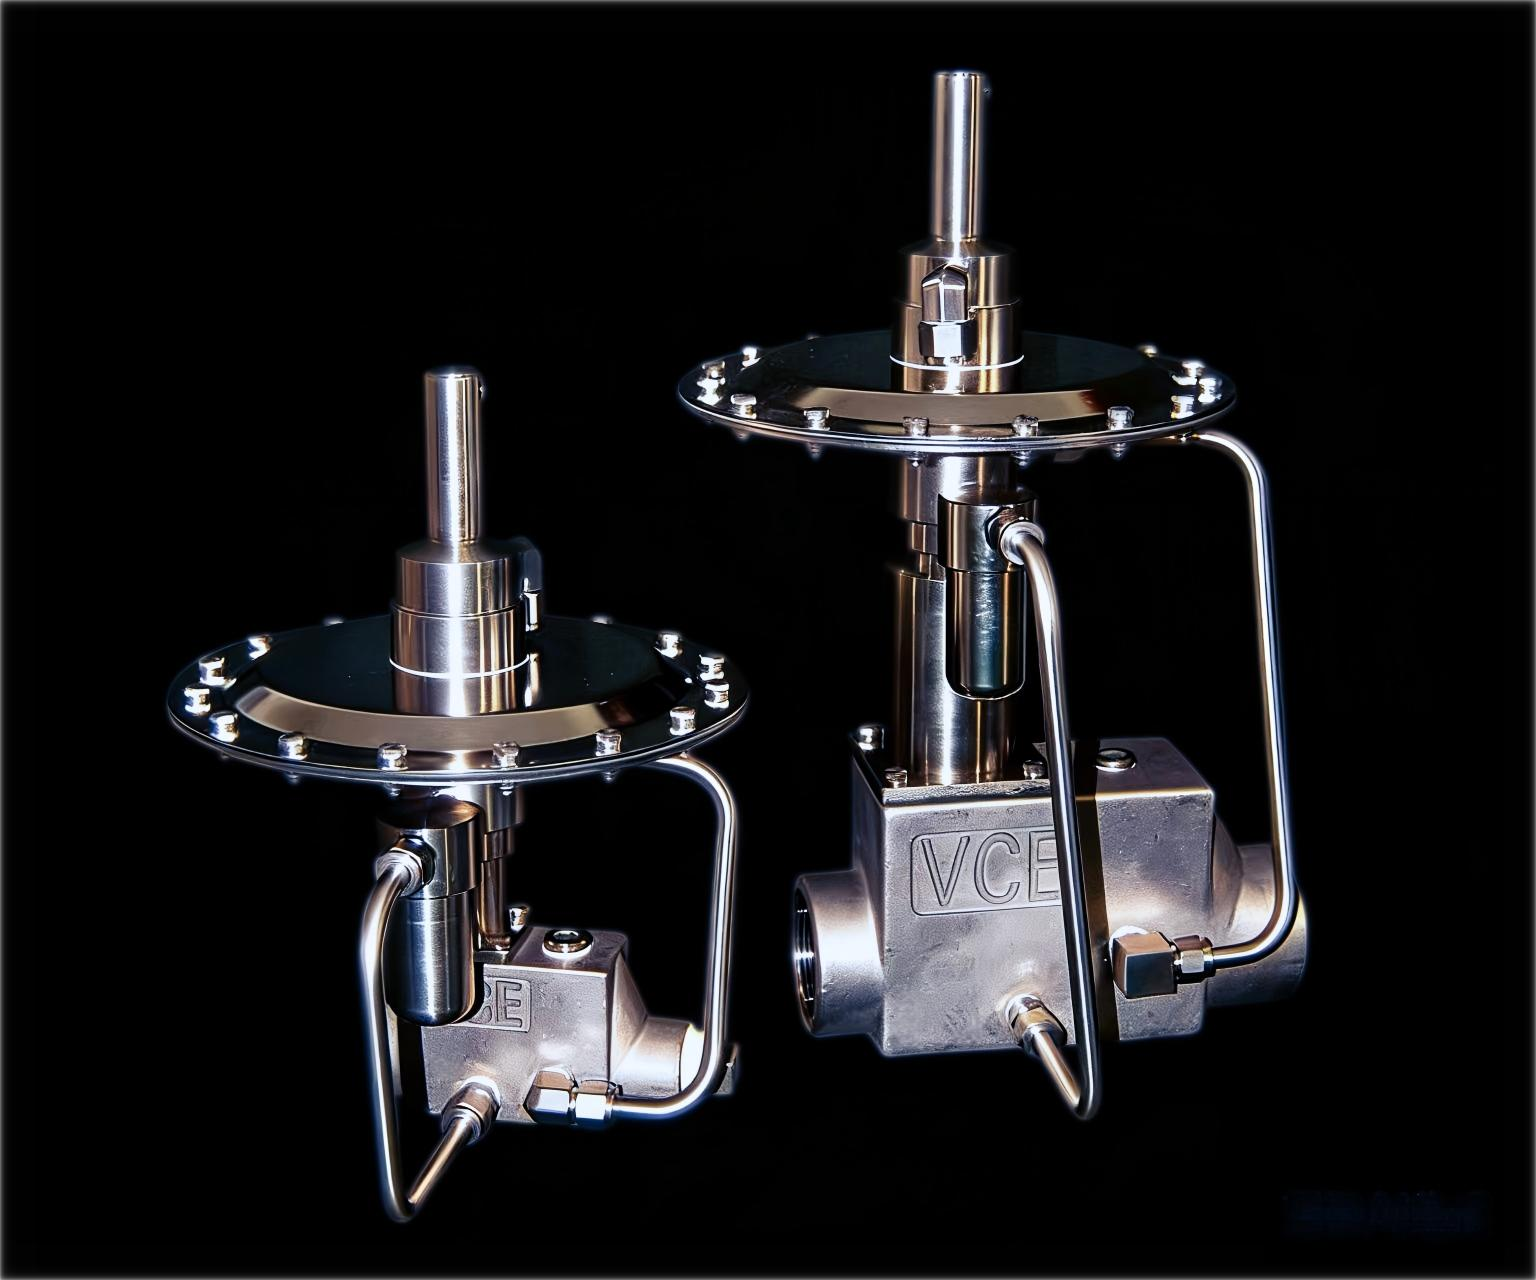
一家值得信赖的氮封阀加工厂,应能提供覆盖多种工况的系列化产品。以专业品牌VCE为例,其产品线围绕安全、环保、零泄漏核心理念设计,可有效解决上述行业痛点。以下是针对不同应用场景的核心产品详解:
1. P100系列氮封阀:微压控制的精准专家
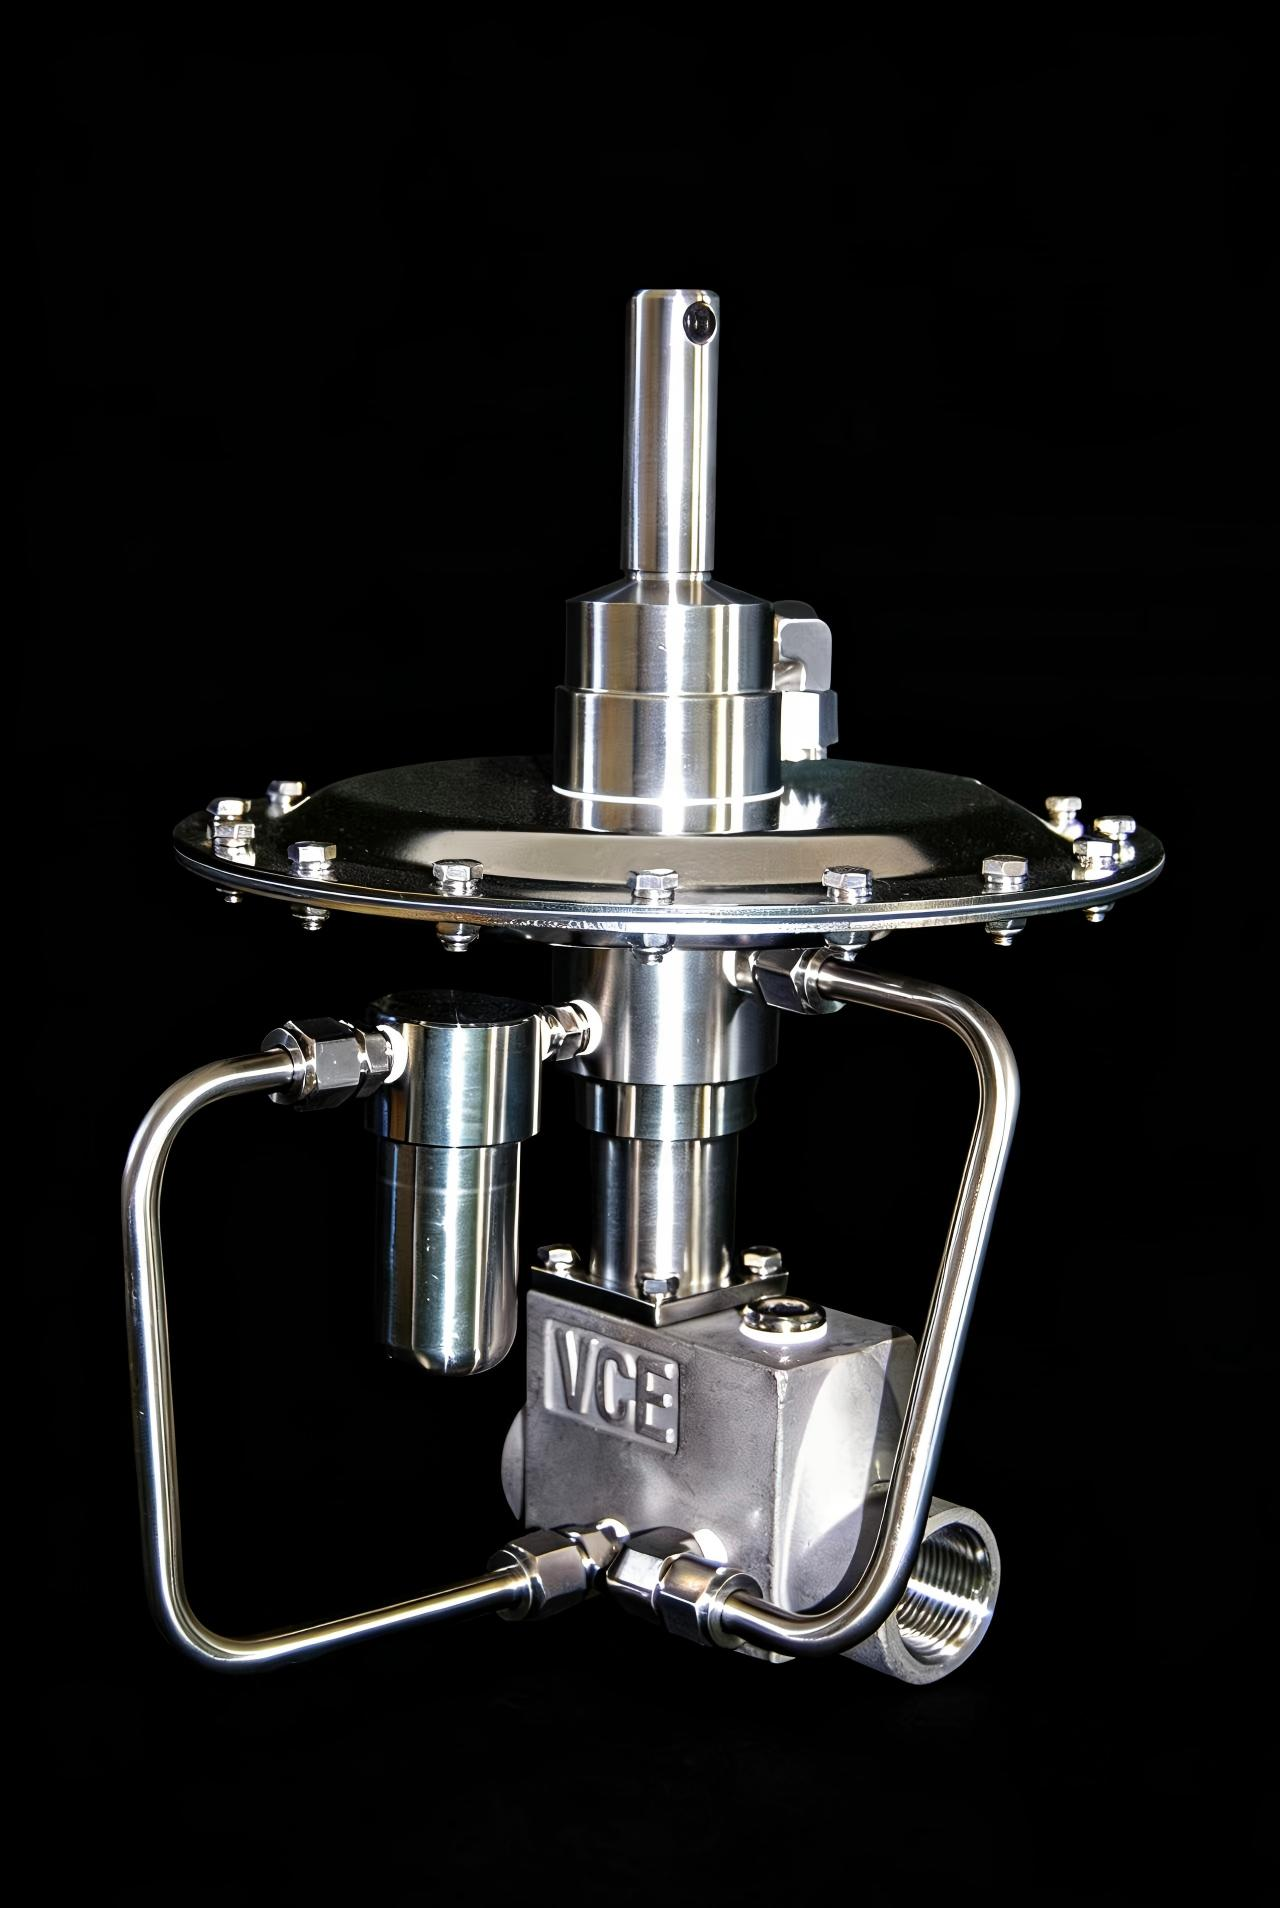
对于化工储罐、精细化工储罐的微压氮封系统,P100系列氮封阀是理想选择。它专门针对低压、超低压控制场合设计,解决了传统阀门灵敏度差的难题。
- 核心技术:双阀座控制技术
- 该技术通过独特的双阀座结构,大幅提升微压灵敏度,在极低的压差下(如 kPa)即可实现精确开闭。
- 受力均衡的设计,确保了阀门在不同压力下都能稳定控制,控制准确,避免了传统单阀座在低压下受力不均导致的卡涩或泄漏。
- 应用优势:
- 专为氮封设计:从源头解决普通自力式阀门改造带来的控制精度低、反应慢问题。
- 体积小巧,重量轻:采用先导阀技术,结构紧凑,响应迅速,以微小信号驱动大流量,安装维护简便,特别适合空间有限的储罐区。
- 零泄漏保障:结合磁力阀座技术,实现真正紧密关断,从源头杜绝VOCs挥发泄漏,满足环保减排要求。
2. P500系列放空阀/呼吸阀:储罐安全的守护者
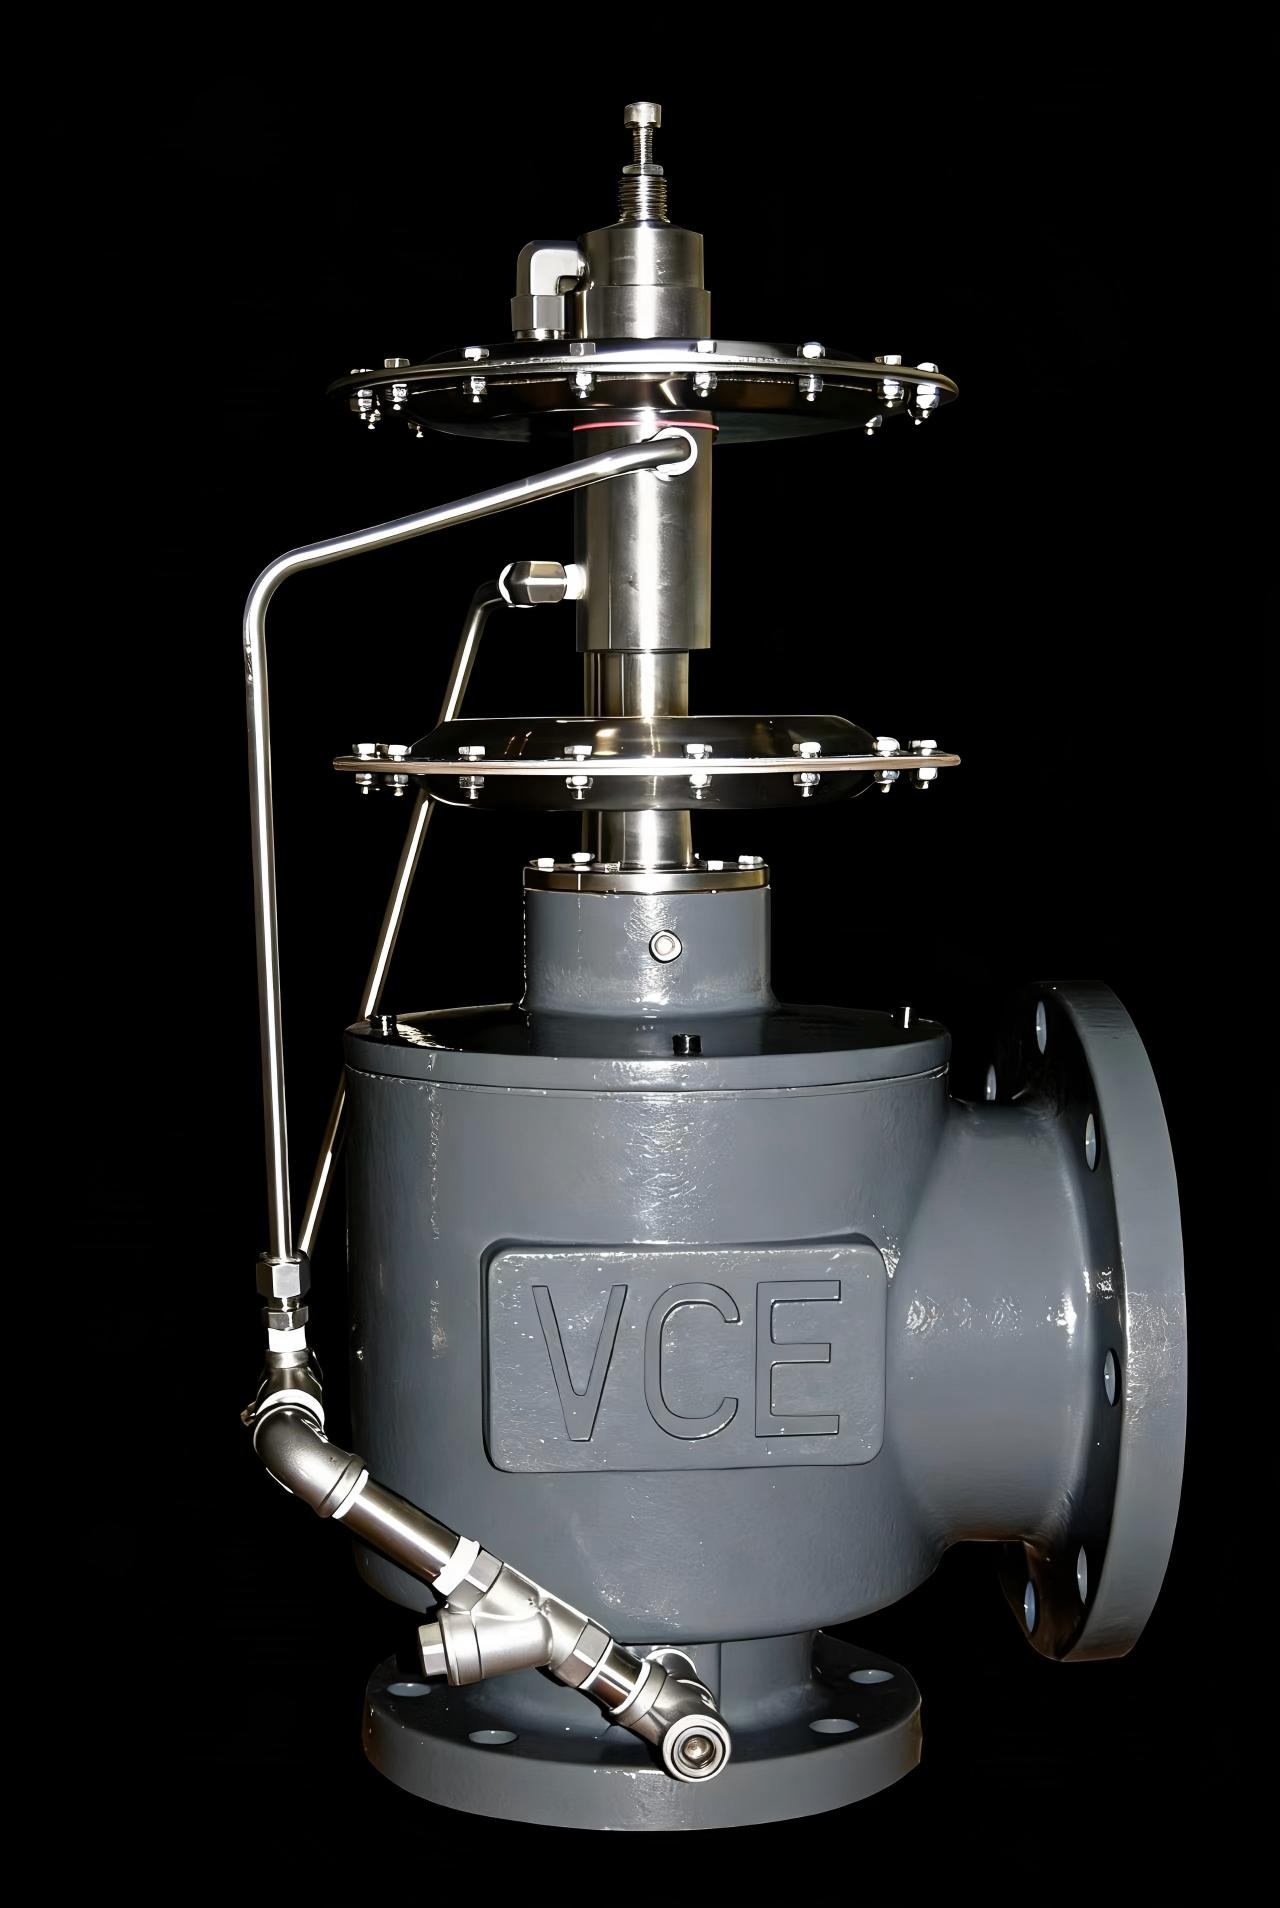
储罐在进料、出料或受热膨胀时,需要放空阀或呼吸阀及时泄放压力,防止超压或形成真空。P500系列产品专为此设计,提供可靠的储罐压力保护。
- 性能特点:
- 开启果断,响应迅速:采用优化的流道设计和灵敏的弹簧机构,确保在设定压力点开启果断,动作准确,不滞后。
- 压力控制准确:无论储罐是处于微正压还是微负压状态,都能精确维持设定压力,防止呼吸过度导致物料损失或氮气浪费。
- 低泄漏密封:阀座密封面经过精密加工,结合磁力阀座技术,确保在关闭状态下VOCs环保减排,泄漏率远低于行业标准。
3. P800系列微压控制系统:集成化解决方案
对于复杂的石化储罐区,单一阀门可能无法满足所有工况。P800系列提供集成的微压系统方案,将氮封阀、放空阀、紧急泄放阀等组件进行模块化设计。
- 系统优势:
- 高度集成,简化安装:减少管路连接点和潜在泄,降低安装成本与维护工作量。
- 协同控制,优化性能:各组件之间逻辑协同,实现储罐压力更精细、更可靠的动态平衡。
- 定制化服务:可根据储罐容积、介质特性、操作压力范围等参数,提供量身定制的系统方案,确保高适配性。
三、四大核心优势:为何选择专业厂家而非通用件改造商?
选择一家成立多年、技术专业的氮封阀制造企业,其优势不仅体现在产品上,更体现在系统性的专业能力上。以下是评估供应商时应重点考察的四大核心优势:
1. 专业研发与核心技术能力
- 专注领域:选择长期深耕自力式阀门及储罐微压保护解决方案的品牌,而非通用阀门厂商。这类企业对微压控制的理解更深,技术积累更厚。
- 自主技术:考察其是否拥有如双阀座控制技术、先导阀技术、磁力阀座技术等核心专利或专有技术。这些技术是解决微压灵敏度、零泄漏等关键问题的根本。
- 案例验证:查看其在类似行业(如中石油、巴斯夫、陶氏化学、埃克森美孚、壳牌、BP、拜耳、杜邦、中石化等)的应用案例。这些全球化工企业的严格选用标准,是对技术实力的有力背书。
2. 严苛的品质保障与认证体系
- **:确保产品持有PED 2014/68/EU(欧盟压力设备指令)、ATEX防爆认证、CE、UL、API会标、CRN(加拿大注册号)、SIL功能安全认证**等权威认证。这些认证是产品质量和安全性的国际通行证。
- 质量管理体系:供应商应通过ISO 9001质量管理体系认证,从设计、采购、生产到测试,全流程有严格的质量控制标准。
- 性能测试:要求提供产品在特定工况下的性能测试报告,如泄漏率测试、压力-流量特性曲线、寿命测试等,用数据说话。
3. 可靠的交付能力与供应链管理
- 库存与交期:成立多年的厂家通常拥有更稳定的供应链和合理的库存管理,能保证常规型号的快速交付,避免因设备到货延迟影响项目进度。
- 定制化能力:对于非标工况,应具备快速响应、设计、制造和交付定制化产品的能力,而非仅提供标准件。
- 批量稳定性:大批量供货时,产品性能的一致性是关键。成熟厂商的工艺控制更稳定,能确保批次间无显著差异。
4. 完善的服务体系与长期技术支持
- 售前咨询:专业团队能根据您的储罐参数、介质特性、操作要求,提供准确的选型建议和技术方案,避免大材小用或小马拉大车。
- 安装指导与调试:提供现场或远程安装指导服务,确保阀门正确安装、调试到位,发挥性能。
- 售后维护与培训:提供明确的质保期,质保期内快速响应故障。同时,可为操作人员提供阀门原理、操作、维护保养等培训,提升用户自主管理能力。
- 备件供应:确保关键备件(如膜片、弹簧、阀座密封件)的长期稳定供应,保障设备全生命周期运维。
四、合作流程与采购全流程指南
与一家专业的氮封阀加工厂合作,通常遵循以下清晰、透明的流程,确保项目顺利落地:
-
需求沟通与工况确认
- 您提供详细的工况参数:储罐容积、介质名称及特性(如腐蚀性、粘度)、操作压力范围(特别是氮封设定压力)、温度范围、环境条件(防爆区域等级)、连接方式(法兰标准及尺寸)等。
- 供应商专业工程师分析需求,初步判断适用产品系列。
-
技术方案与选型推荐
- 供应商根据工况,提供2-3个可选方案,并详细说明各方案的性能特点、优缺点及成本差异。
- 提供产品样本、技术数据表、安装尺寸图等资料,供您评估。
- 对于复杂工况,可提供系统集成方案,明确各组件(氮封阀、放空阀、紧急泄放阀)的设定参数。
-
商务报价与合同签订
- 供应商根据确认的技术方案,提供正式报价单,包含产品型号、数量、单价、总价、交货期、付款方式、质保条款等。
- 双方确认合同条款,签订正式采购合同。
-
生产制造与质量控制
- 供应商下达生产指令,严格按照ISO 9001质量管理体系组织生产。
- 关键工序如焊接、热处理、压力测试、泄漏测试等,可提供过程检验记录或第三方检测报告。
- 客户可选择进行工厂验收(FAT),现场见证产品性能测试。
-
物流发运与现场交付
- 产品包装符合运输要求,确保安全无损。
- 提供发货通知、装箱单、质量证明文件等。
- 货物按时发运至指定地点。
-
安装调试与验收
- 供应商提供详细的安装指导手册或视频。
- 对于重要项目,可安排工程师现场指导安装与调试。
- 安装完成后,进行系统联调,确认阀门动作正常、压力控制准确、密封良好,双方签署验收单。
-
长期运维与技术支持
- 进入质保期,供应商提供7x24小时技术咨询与故障响应服务。
- 定期进行回访,了解设备运行状况,提供预防性维护建议。
- 根据需求,提供备件供应、现场维修、年度校准等服务。
五、总结:选择VCE,选择专业与可靠
在纷繁复杂的氮封阀市场中,选择一家信誉好、技术强、成立多年的厂家,是保障储罐安全、环保合规、降低运营成本的关键。上海达琛机电设备有限公司作为VCE(Valve Control Expert)品牌在中国市场的专业合作伙伴,秉承其近四十年的技术积淀与创新精神,专注于为化工储罐、精细化工、石化区等提供自力式阀门及储罐微压保护解决方案。
我们深知,每一个储罐背后都承载着对安全、环保和效率的极致追求。VCE产品以双阀座控制技术、先导阀技术和磁力阀座技术三大核心,精准解决了传统氮封阀在微压控制、零泄漏、响应速度等方面的痛点,赢得了包括巴斯夫、陶氏化学、埃克森美孚、壳牌、中石化、中石油等企业的信赖。
选择我们,意味着您将获得:
- 专业的技术方案:基于三十余年行业经验的精准选型与定制化设计。
- 可靠的产品品质:通过PED、ATEX、API、SIL等多项的零泄漏保障。
- 稳定的交付能力:成熟供应链支撑的准时交付与批量一致性。
- 完善的服务体系:从售前咨询到售后运维的全生命周期支持。
上海达琛机电设备有限公司,以VCE品牌的技术实力为根基,致力于成为您最值得信赖的氮封阀及储罐压力保护方案长期合作伙伴。如果您正在寻找一家真正懂技术、重品质、负责任的氮封阀制造厂,欢迎与我们联系,让我们用专业和实力,为您解决储罐压力控制的后顾之忧。
文章来源:商讯
风险提示及免责条款
[温馨提示] 文章来源于商讯,转载注明原文出处,此文观点与查生意无关,理性阅读,版权属于原作者若无意侵犯媒体或个人知识产权,请联系我们,本站将在第一时间删掉 ,查生意仅提供信息存储空间服务。
发表评论 (0)
0/200
暂无评论哦,快来评论一下吧!


