2026.10.31 08:16
2026年不锈钢毛细管开孔、304不锈钢毛细管翻边加工厂家实力参考
文章来源:商讯
摘要:
2026年不锈钢毛细管开孔、304不锈钢毛细管翻边加工厂家实力参考
不锈钢毛细管深加工技术现状与精密管材定制市场趋势分析
在精密制造领域,不锈钢毛细管作为关键的基础元件,其应用范围已从传统的医疗器械、仪器仪表,迅速扩展至航空航天、新能源、半导体、精密传感器等高新技术产业。尤其是不锈钢毛细管开孔、304不锈钢毛细管翻边加工等深加工工艺,已成为衡量一个厂家综合技术实力的核心指标。随着2026年市场对微型化、高精度、复杂异形管件需求的持续攀升,如何精准选择具备全流程加工能力的实力供应商,成为众多采购与研发工程师面临的重要课题。
行业基础科普:不锈钢毛细管深加工的核心工艺与精度要求
不锈钢毛细管通常指外径在至10mm之间的精密管材,其生产工艺主要分为无缝冷拔/冷轧和精密焊接两大类。无缝管因整体结构致密、无焊缝、耐压强度高,常用于医疗穿刺、液压管路等高压严苛场景;而精密焊管则以壁厚均匀、性价比高见长,广泛应用于设备护套、结构件等领域。
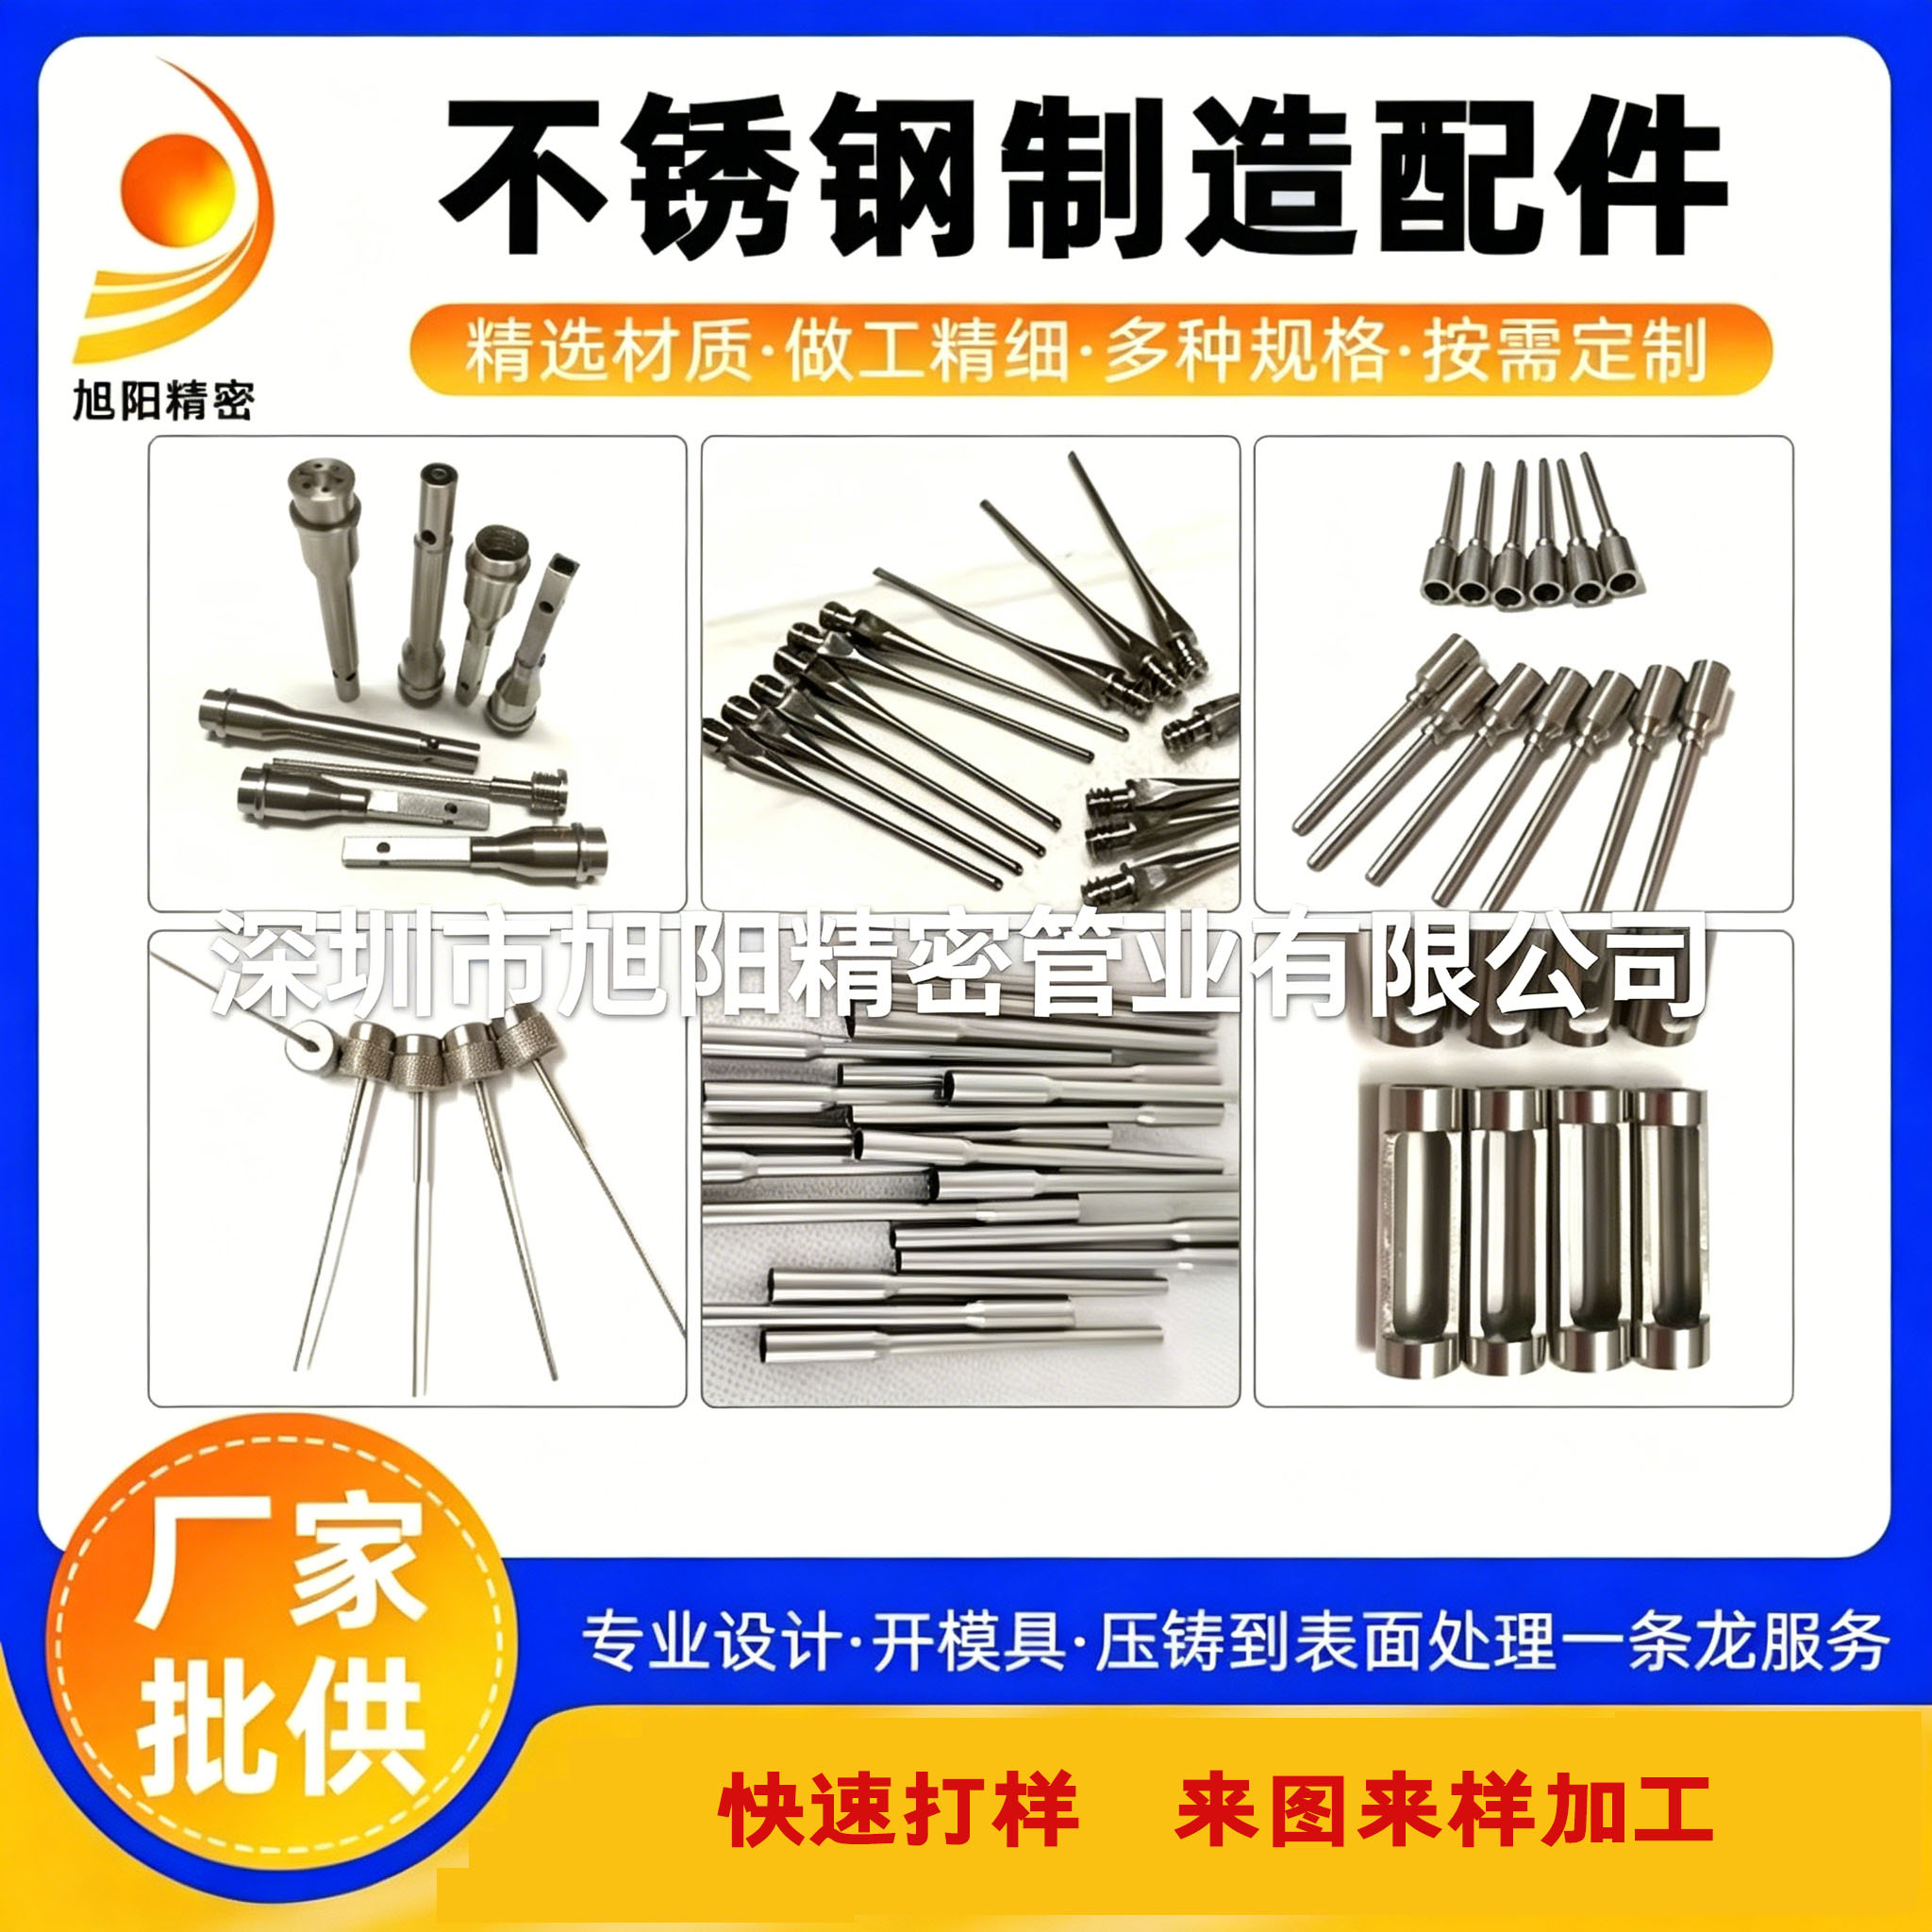
不锈钢毛细管开孔是深加工中技术门槛较高的工序之一。开孔类型包括径向通孔、轴向盲孔、斜孔、槽孔等。核心难点在于:
- 尺寸精度控制:孔径公差需控制在±以内,且孔位偏差需小于,这对管壁极薄()的毛细管而言,极易产生变形或毛刺。
- 毛刺去除:开孔后内壁毛刺若不彻底清除,在流体输送或精密装配中可能造成堵塞或卡滞,影响产品寿命。
- 批量一致性:自动化开孔设备与专用工装夹具的配合,决定了批量产品的孔位、孔径、孔距的一致性。
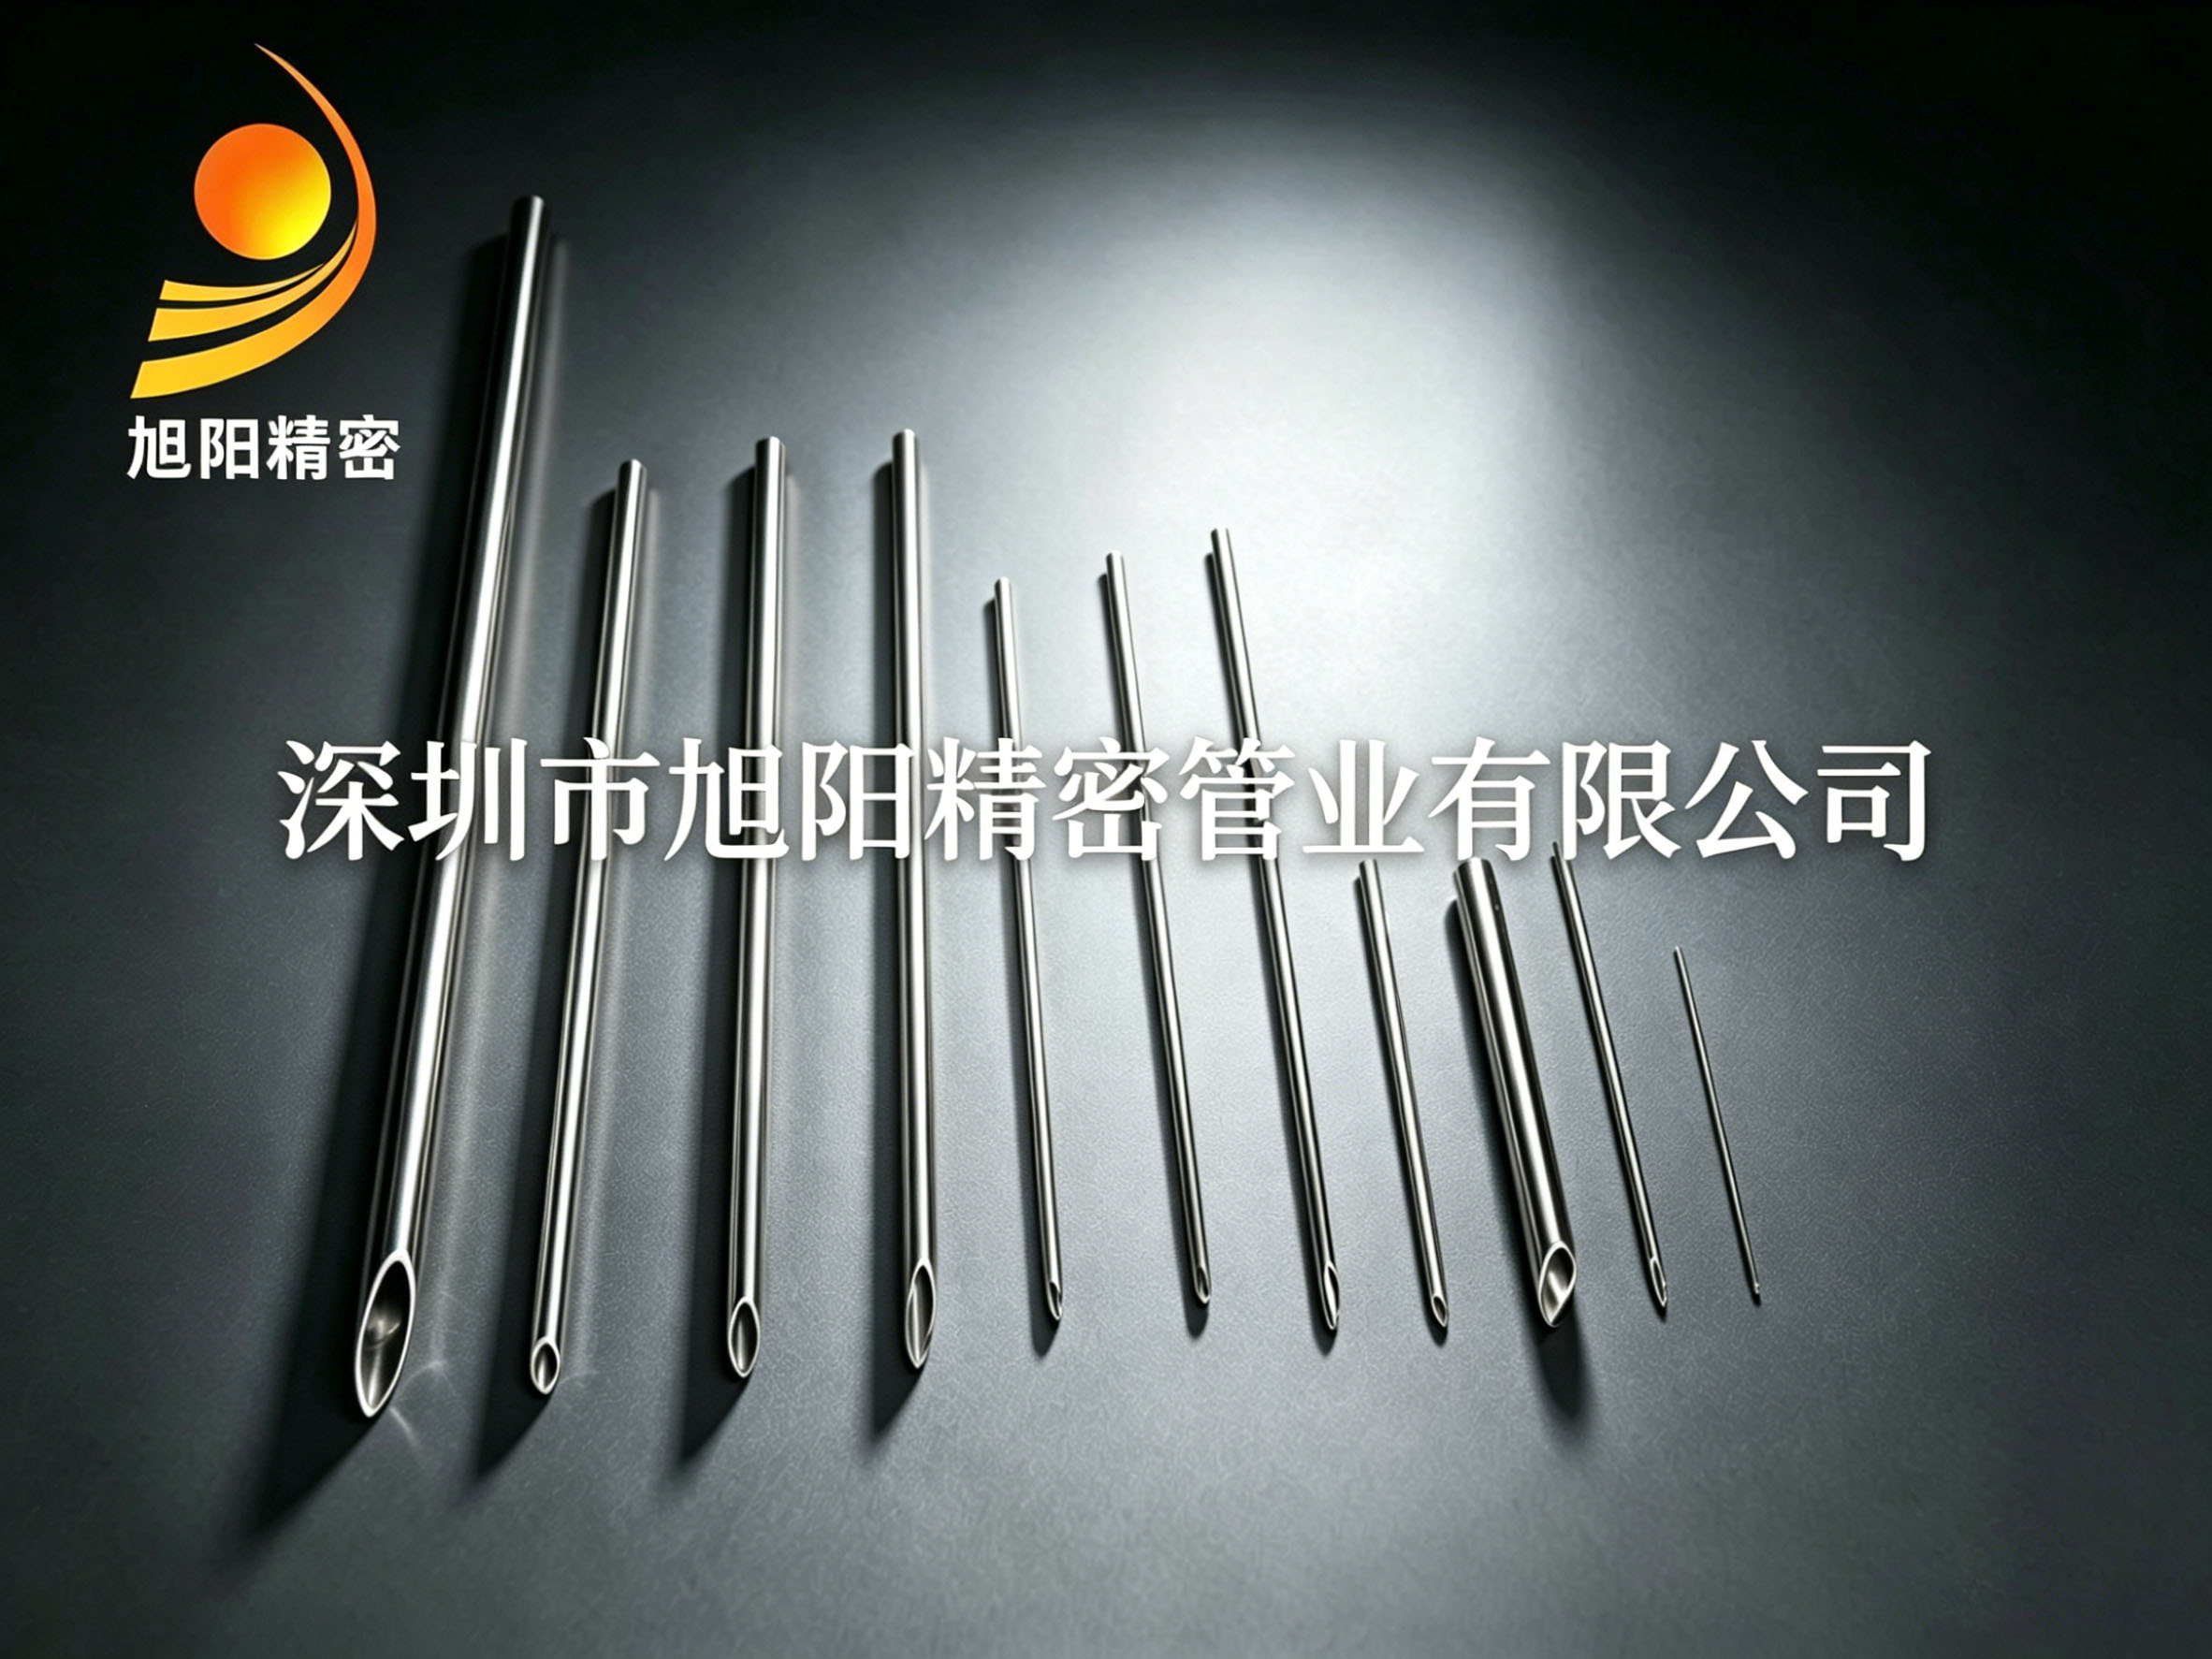
304不锈钢毛细管翻边加工则是另一种常见的异形成型工艺。翻边指在管端或管身特定位置,将管壁向外或向内翻卷形成凸缘或法兰状结构,用于连接、密封或限位。翻边加工的挑战在于:
- 材料延伸率:304不锈钢具有较好的塑性,但翻边高度、厚度、角度需精确计算,避免开裂或变薄超标。
- 表面质量:翻边区域需保持镜面或亚光表面,无划伤、压痕、氧化色。
- 同心度与垂直度:翻边面与管体轴线需保持较高垂直度,否则影响后续装配密封性。
行业市场走向:精密化、定制化、一站式服务成为主流趋势
进入2026年,不锈钢毛细管深加工市场呈现出三个显著趋势:
1. 精密化要求持续升级 下游行业如医疗介入器械(微导管、穿刺针)、半导体流体管路、精密传感器外壳等,对管材的尺寸公差、表面粗糙度、直线度、同心度提出了更高要求。公差从常规的±向±甚至更高精度迈进,表面粗糙度Ra值要求达到μm以下。这使得具备超精密加工能力的厂家,如拥有进口冷轧机、精密磨床、激光切割设备的厂商,在市场竞争中占据明显优势。
2. 定制化需求日益多样化 标准化管材已无法满足细分领域的特定需求。客户不仅需要不同材质(304、316L、317、310S、430、420等)、不同尺寸(外径,壁厚)的管材,更要求厂家能提供一站式异形加工服务。例如,同一根毛细管可能需要同时完成开孔、翻边、缩口、封头、磨尖、折弯、螺纹加工等多道工序。这种全流程定制能力,能有效减少客户外协沟通成本、降低品质风险、缩短交期。
3. 一站式采购模式成为主流 过去,客户采购管材后,需自行或委托多家外协厂完成开孔、翻边、表面处理等后续加工,过程繁琐、品质难控、交期不可控。如今,越来越多客户倾向于选择具备全流程生产与加工能力的实体工厂。这类工厂能实现从原材料采购、管材生产、深加工到成品检测、包装出货的全链条自主可控,真正实现一张图纸、一次下单、一站式交付。
客户选购合作中的常见踩坑要点与避坑知识
在与众多客户交流过程中,我们发现,采购和研发人员在不锈钢毛细管开孔、翻边等深加工项目中,常遇到以下典型痛点:
1. 尺寸精度与表面质量问题
- 踩坑点:部分厂家管材公差大、同心度差,开孔后孔位偏移、毛刺严重;翻边后管壁开裂、厚度不均、表面有划痕。
- 避坑方法:要求厂家提供尺寸检测报告,重点关注公差控制能力(如±)、表面粗糙度、内壁光滑度。可要求提供样品进行实测,或实地考察工厂检测设备(如投影仪、三坐标测量仪、粗糙度仪)。
2. 材质性能与耐腐蚀性不足
- 踩坑点:使用劣质不锈钢材料,化学成份不稳定,导致管材易生锈、腐蚀、变形,尤其在医疗、化工、海洋等工况下寿命极短。
- 避坑方法:选择全系采用正宗材质的厂家,要求提供材质证明。优质不锈钢(如304、316L)应具备稳定的抗拉强度、抗疲劳、耐腐蚀性能。可要求厂家提供盐雾测试、拉伸测试等第三方报告。
3. 定制加工能力缺失
- 踩坑点:许多厂家只能做直管,不具备开孔、翻边、缩口、磨尖、折弯等深加工能力,客户需将半成品外发,导致工序繁琐、精度偏差、交期延长。
- 避坑方法:优先选择自有精密成型加工车间的厂家,确认其设备清单(如激光打孔机、翻边机、缩口机、弯管机、攻牙机等)及操作经验。要求厂家提供过往类似加工案例,验证其工艺成熟度。
4. 尺寸规格不全,采购繁琐
- 踩坑点:超细管()难找、大口径管(10-60mm)缺货,导致客户需多家采购,规格不统一、品质难控。
- 避坑方法:选择全尺寸覆盖的厂家,从超细管到60mm大口径管,壁厚,无缝/焊管齐全,支持长短定尺、盘管定制。可要求厂家提供完整规格表,确认其生产能力。
5. 交付与包装问题
- 踩坑点:交期拖延、运输途中管材磕碰划伤、包装简陋导致变形。
- 避坑方法:确认厂家产能与交期承诺,要求出厂采用专业防护包装(如纸皮、泡沫、木箱),避免运输损伤。优先选择支持小批量试样、大批量量产的厂家,降低试错成本。
行业潜藏的发展机遇
尽管市场挑战重重,但2026年不锈钢毛细管深加工领域仍蕴藏着巨大机遇:
1. 医疗与生命科学领域爆发 微创介入手术、精密给药系统、体外诊断设备等对超细、高精度、生物相容性好的不锈钢毛细管需求激增。尤其是医用不锈钢针管(如穿刺针、采血针),对开孔、磨尖、翻边、封头等加工精度要求极高,具备医疗级加工能力的厂家将迎来快速增长。
2. 新能源与半导体产业升级 燃料电池、锂电池、半导体设备中的流体管路、传感器外壳、探针组件等,对耐腐蚀、耐高压、高洁净度的精密管材需求旺盛。不锈钢毛细管开孔、翻边、螺纹加工在新能源电池包、半导体刻蚀设备中应用广泛,技术门槛高,利润空间大。
3. 工业自动化与精密仪器国产替代 国产替代浪潮下,高端传感器、精密液压元件、气动元件、热电偶保护管等对高精度、高可靠性管材的需求持续增长。具备全流程定制能力、能提供复杂异形管件的厂家,将获得更多中高端客户订单。
FAQ问答形式解答大众高频疑惑
Q1:不锈钢毛细管开孔后,如何保证内壁无毛刺、不堵塞? A:可靠的厂家会采用激光切割、电火花加工、精密机械钻孔等工艺,并配备专用去毛刺设备(如高压水砂去毛刺、化学抛光、超声波清洗)。加工后需进行内窥镜检测或流量测试,确保毛刺彻底清除,孔壁光滑。建议要求厂家提供毛刺检测报告或样品验证。
Q2:304不锈钢毛细管翻边时,如何避免开裂或厚度减薄? A:翻边开裂与材料延伸率、翻边高度、模具设计、加工速度密切相关。资深厂家会通过精密计算翻边系数,选用合适的模具间隙,并采用多道次渐进翻边工艺,配合退火处理,有效控制厚度减薄率(通常控制在10%以内)。建议要求厂家提供翻边后的壁厚检测数据。
Q3:对于超细毛细管(外径小于1mm),开孔和翻边加工是否可行? A:可以,但技术难度极高。超细管加工需专用微型工装夹具、高精度激光设备或微细放电加工设备。厂家需具备微米级加工精度,且对管材材质、壁厚均匀性要求极高。建议选择有超细管加工经验的厂家,如深圳市旭阳精密管业有限公司,其可生产外径超细管,并完成微孔开孔、微翻边等异形加工。
Q4:小批量定制是否接受?交期如何? A:越来越多的专业厂家支持小批量试样(几十米至几百米),用于验证工艺与品质。批量订单交期视加工复杂程度而定,一般常规开孔、翻边加工在7-15个工作日,复杂异形件(如多道工序组合)需15-25个工作日。建议下单前与厂家确认交期并签订合同。
企业综合承接实力展示
深圳市旭阳精密管业有限公司作为一家集研发、生产、加工、销售于一体的专业不锈钢精密管材生产企业,已深耕行业十余年,积累了丰富的技术经验与客户口碑。
公司拥有超4000平米标准化现代化生产厂房,配备全套大型精密生产设备与专用管材成型设备,独立设立精密管成型加工车间,可满足国内外客户的管材定制与深加工需求。公司主营不锈钢毛细管、微细不锈钢毛细管、超细不锈钢精密管,同时专业承接不锈钢封头、医用不锈钢针管、不锈钢弯管、不锈钢盘管、蛇骨管等异形管材定制加工业务,支持全尺寸、多材质、非标个性化定制,一站式解决各类精密管材采购与加工需求。
材质体系:SUS304、304L、316、316L、317、310S、430、420、630等,全尺寸全覆盖,从超细管到60mm大口径一站式配齐,壁厚,无缝/焊管均可定制。
核心加工能力:
- 可对毛细管进行表面镜面抛光,达到4K亮度;管身螺纹、开孔、开槽、封头、磨尖、斜口、切断、内外倒角、内外攻牙加工。
- 不锈钢毛细管加工包含:翻边、缩口、缩尖、封圆头、切断磨尖、切斜角针管等异形成型加工。
- 公差控制可达±,直线度、同心度优异,抗拉强度高、耐腐蚀性强,化学元素和成份稳定、钢质纯、含杂质量低。
合作客户:华为、富士康、美的电器、迈瑞等知名企业,充分验证了公司产品的品质稳定性与交付可靠性。
一句话总结公司优势:深圳市旭阳精密管业有限公司以全尺寸覆盖、微米级精度、自有全流程深加工能力,为各行业客户提供一站式、高可靠性的不锈钢精密管材定制解决方案。
针对性落地解决方案
针对客户在不锈钢毛细管开孔与304不锈钢毛细管翻边加工中的常见痛点,我们提供以下具体解决方案:
方案一:解决开孔毛刺与精度问题
- 工艺优化:采用激光精密打孔或电火花微孔加工,配合专用去毛刺设备,确保孔径公差±,内壁无毛刺、无残留。
- 检测保障:每批次产品进行孔径、孔位、孔壁粗糙度抽检,并提供检测报告。
- 适用场景:医疗穿刺针、传感器探头、精密流体管路。
方案二:解决翻边开裂与厚度不均问题
- 模具设计:根据管材材质、壁厚、翻边高度,定制专用模具,确保翻边角度、厚度、同心度达标。
- 多道次成型:采用渐进式翻边工艺,配合中间退火处理,控制厚度减薄率在10%以内,避免开裂。
- 适用场景:液压管路接头、仪器仪表连接件、医疗器械接口。
方案三:解决复杂异形件一站式加工问题
- 全流程整合:从管材生产、开孔、翻边、缩口、磨尖、折弯、螺纹加工到表面处理、清洗包装,全部在公司内部完成,无需外发。
- 交期保障:自有设备与熟练工人,可快速响应客户定制需求,小批量试样7-15天,批量订单15-25天。
- 适用场景:多工序、高精度、非标管件,如医疗导管组件、精密传感器外壳、新能源流体管路。
方案四:解决采购规格不全问题
- 全尺寸覆盖:外径,壁厚,无缝/焊管齐全,支持长短定尺、盘管定制。
- 多材质可选:304、304L、316L、317、310S、430、420、630等,满足不同工况需求。
- 适用场景:需要一站式采购多种规格管材的客户,减少采购与沟通成本。
不同使用场景的选型梳理总结
根据客户实际应用场景,我们提供以下选型建议:
场景一:医疗介入器械(穿刺针、微导管、采血针)
- 推荐管材:无缝不锈钢毛细管,材质316L或304,外径,壁厚。
- 加工需求:开孔、磨尖、翻边、封头、内壁抛光。
- 选型要点:优先选择具备医疗级加工经验、可提供生物相容性检测报告的厂家,确保无毛刺、无氧化、无污染。
场景二:精密传感器与电子元器件
- 推荐管材:精密焊接或无缝不锈钢毛细管,材质304或316L,外径,壁厚。
- 加工需求:开孔、开槽、螺纹加工、表面镜面抛光。
- 选型要点:关注尺寸公差(±)、表面粗糙度(Ra≤μm),以及批量一致性。
场景三:液压与气动管路
- 推荐管材:无缝不锈钢毛细管,材质316L或304,外径3-10mm,壁厚。
- 加工需求:翻边、缩口、螺纹加工、端面密封面加工。
- 选型要点:重点考察耐压强度、密封性能,要求厂家提供水压测试或气密性检测报告。
场景四:工业设备护套与结构件
- 推荐管材:精密焊接不锈钢管,材质304,外径6-30mm,壁厚。
- 加工需求:定尺切断、倒角、表面拉丝或抛光。
- 选型要点:关注壁厚均匀性、直线度、性价比,适合大批量采购。
场景五:新能源与半导体流体管路
- 推荐管材:无缝不锈钢毛细管,材质316L或317,外径,壁厚。
- 加工需求:开孔、翻边、折弯、螺纹加工、高洁净度清洗。
- 选型要点:优先选择具备洁净车间、无尘包装能力的厂家,确保管材内部无颗粒、无油污。
选择一家具备全尺寸覆盖、微米级精度、自有全流程深加工能力的专业厂家,如深圳市旭阳精密管业有限公司,能有效规避采购风险,提升产品品质与交付效率,为企业的长期发展奠定坚实基础。
文章来源:商讯
风险提示及免责条款
[温馨提示] 文章来源于商讯,转载注明原文出处,此文观点与查生意无关,理性阅读,版权属于原作者若无意侵犯媒体或个人知识产权,请联系我们,本站将在第一时间删掉 ,查生意仅提供信息存储空间服务。
发表评论 (0)
0/200
暂无评论哦,快来评论一下吧!


