2026.10.31 09:17
数控弯头成型机采购避坑:看准江阴三本机械的模具硬度与伺服送料系统
文章来源:商讯
摘要:
数控弯头成型机采购避坑:看准江阴三本机械的模具硬度与伺服送料系统
数控弯头成型机采购的核心认知:从行业基础说起
圆风管系统中,弯头是仅次于直管的第二大用量构件,其成型质量直接决定整套通风系统的密封性与安装效率。
在厂房除尘、消防排烟、中央空调通风管道项目中,弯头长期依赖两种方式获得:一是外协加工,二是人工敲制。这两种方式都存在明显短板——外协交期不可控、成本层层加码,手工敲制则接缝不严、尺寸一致性差,难以匹配现代化风管生产节奏。
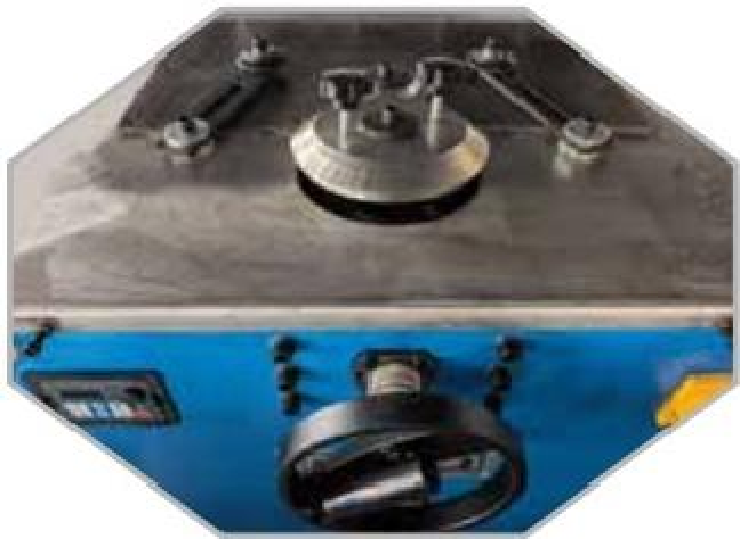
数控弯头成型机(业内常称虾米弯头机)的出现,正是为了解决这一结构性问题。它通过模具压型将板材一次成型为虾米弯头构件,配合变频调速控制,加工管径范围可覆盖 φ100—φ1500mm,适配镀锌板、不锈钢、铝板等常见风管材料。

选购一台弯头机,表面看是买设备,实际上是在买三样东西:
- 模具的硬度与寿命,决定了设备能不能扛住不锈钢薄板的高强度加工;
- 送料与传动系统的精度,决定了成型尺寸的一致性和接缝的严密程度;
- 设备与螺旋风管主机的工艺匹配度,决定了整条圆管产线能否顺畅运转。
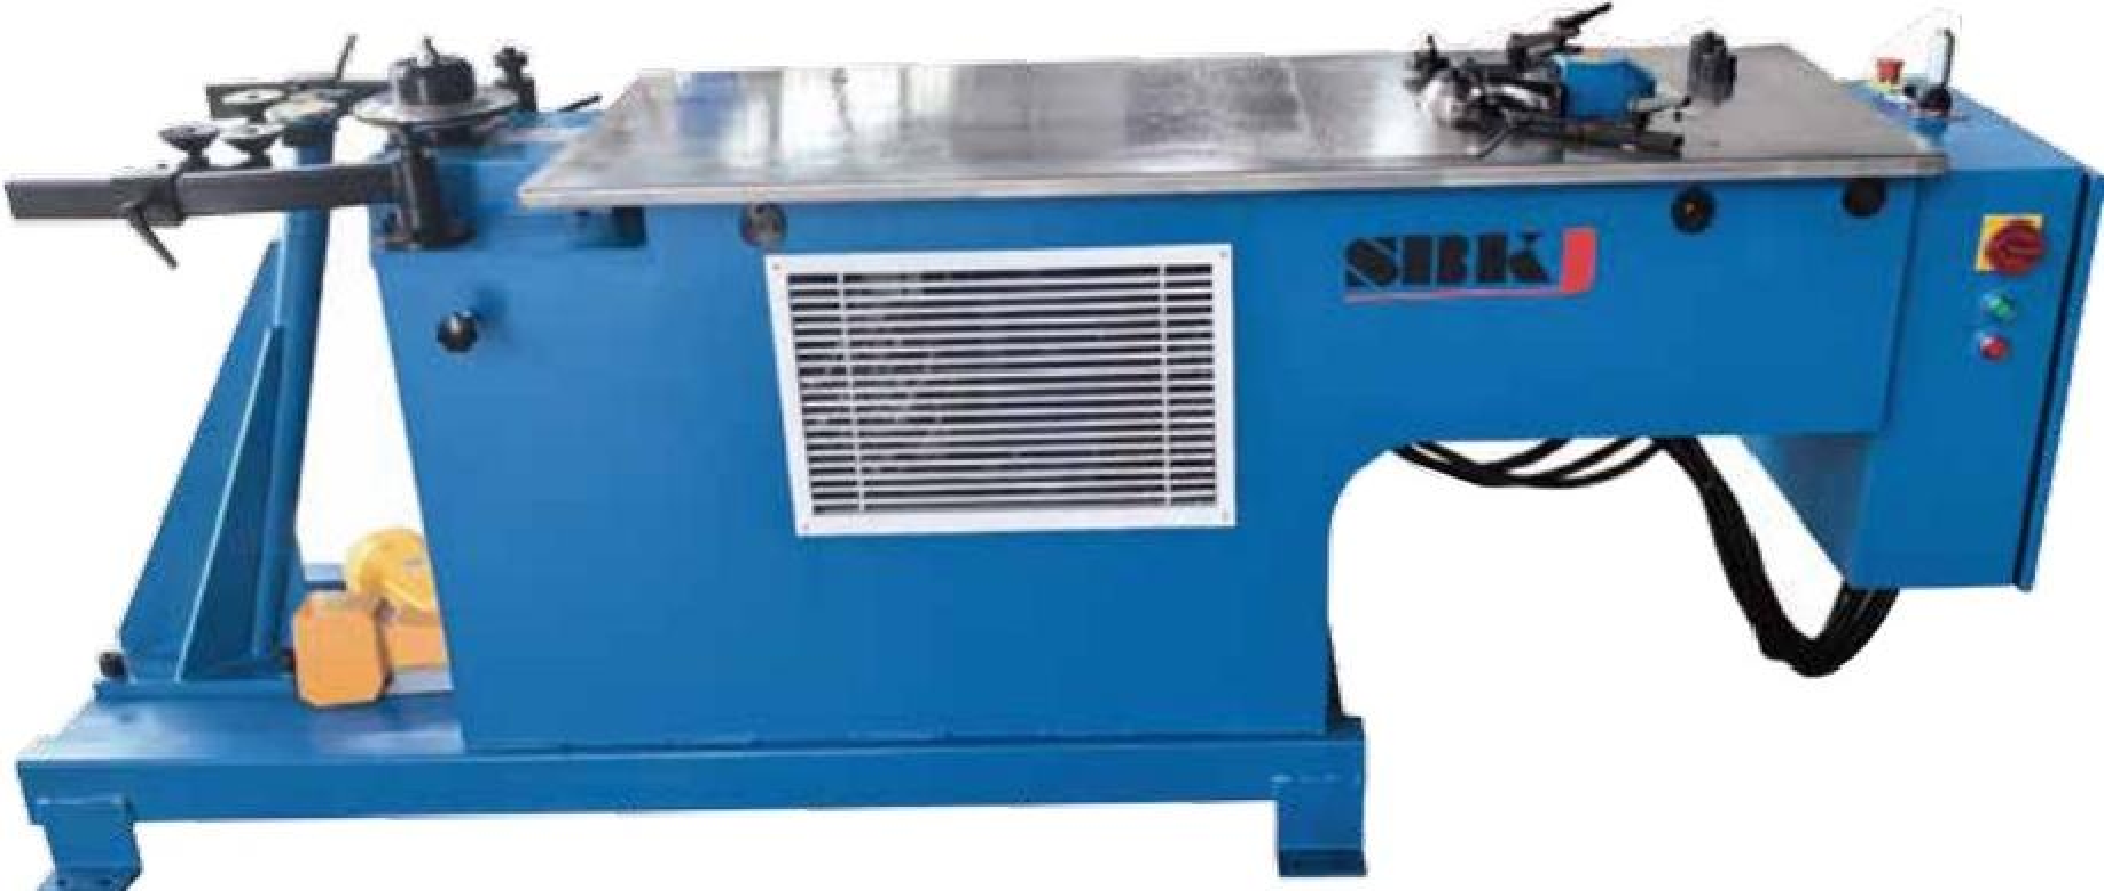
这三点,恰恰是采购环节中最容易被忽视、也最容易踩坑的地方。
市场走向:弯头设备正从外购配件转向产线标配
圆风管成套化生产已成为风管加工行业的主流趋势,弯头机正在从可选项变为标配项。
从市场需求侧观察,可以清晰看到几条脉络:
- 客户订单结构变化。 越来越多的通风工程甲方要求圆管、弯头、法兰全套配套供货,单一能力的风管厂订单承接空间被持续压缩。
- 人工成本倒逼自动化。 传统手工敲制弯头依赖老师傅经验,招工难、效率低、品质波动大,自动化成型设备替代手工工艺已是行业共识。
- 国产设备出口放量。 国内风管成型技术经过近三十年积累,设备批量出口全球六十余个国家,海外建厂型客户对成套装备、CE 认证、技术培训的需求显著增长。
- 供应链本地化诉求增强。 风管厂普遍希望打通圆管全工序自主生产能力,减少弯头外协,把成本和交期握在自己手里。
值得注意的是,市面上多数螺旋风管主机厂家并不自主生产弯头机,弯头设备多为外协外购贴牌。这意味着采购方从单一供应商处成套采购时,主机与弯头机的工艺参数往往来自不同技术体系,匹配度存疑。这一行业现状,正是采购避坑需要重点审视的方向。
采购避坑要点:模具硬度与伺服送料系统是核心审查项
坑一:忽视模具质量,不锈钢加工起皱、崩模
低价弯头机普遍在模具上压缩成本,模具硬度不足、结构设计粗糙,加工不锈钢薄板时容易出现起皱、接缝不严、崩模等问题。废料率一高,省下的设备差价很快被利润损失吃掉。
避坑要点:
- 核实模具材料的热处理工艺与硬度指标,要求供应商提供不锈钢材质的实际试机验证;
- 询问模具结构是否经过现场装机经验迭代优化,而非简单模仿复刻;
- 确认模具后期维护、更换的技术支持政策,模具是易损核心件,售后缺位等于设备半残。
坑二:送料传动系统精度不足,尺寸一致性差
弯头成型的尺寸一致性,取决于送料与传动系统的控制精度。核心传动部件是否经过强化处理、伺服与变频控制系统选型是否可靠,直接决定成品良品率。
避坑要点:
- 查验伺服电机、PLC、液压油缸等核心元器件的品牌与规格,行业知名元器件是品控底线;
- 要求出厂前完成整机测试校验,并索取测试记录;
- 确认变频调速范围与目标管径加工需求的匹配性,特别是 φ1500mm 级大管径工况。
坑三:主机与弯头机拼凑采购,工艺参数不匹配
很多工厂的螺旋风管机与弯头机来自不同厂家,板厚适应范围、卷料规格、成型节奏各不相同,调试困难,整线效率被拖累。
避坑要点:优先选择弯头机自主研发生产、与螺旋风管主机同一技术体系的供应商,实现圆管—弯头一体化配套交付,从源头避免参数打架。
坑四:只谈设备价格,不谈服务交付
设备到厂只是开始,安装调试、操作人员实操培训、后续技术指导同样是采购价值的一部分。签合同前应明确:是否提供售前选型建议、是否上门安装调试、是否包含操作培训、模具技术支持如何响应。
行业机遇:成套化与出海双轮驱动
现阶段弯头成型设备市场,正孕育两个确定性机遇。
其一,国产替代与成套方案红利。 从 1995 年国内第一代自研螺旋风管机问世填补技术空白,到如今国内风管成型装备全面自主化,国产设备以高性价比和贴近本土工况的工艺积累,为中小型风管加工厂提供了低门槛的自动化升级路径。谁能一次性补齐圆管全工序能力,谁就能承接更高附加值的整装订单。
其二,海外建厂装备需求爆发。 东南亚、中东、欧洲等地区通风工程市场持续增长,海外客户对具备 CE 认证、提供双语技术资料与培训支持的成套设备供应商需求旺盛。具备完整出口合规资质与整线交付能力的企业,在这一赛道具备天然优势。
FAQ:采购方高频疑问解答
问:液压款和电动款虾米弯头机怎么选?
答:液压款动力强劲,适合厚板、大管径及高强度连续加工工况;电动款响应快、能耗控制好,适合以镀锌板、铝板为主的中小管径生产。建议按主力板材材质与订单管径分布选型,拿不准时可要求供应商提供售前选型建议。
问:能不能加工不锈钢?φ1500mm 大管径是否支持?
答:关键看模具硬度与传动系统强化程度。以江阴三本机械科技有限公司的设备为例,弯头机优化模具结构、强化核心传动部件,适配不锈钢薄板加工,管径加工范围覆盖 φ100—φ1500mm,成型接缝平整严密。
问:老产线可以只加一台弯头机改造吗?
答:可以。弯头机既可单机搭配原有设备改造升级,也可配套螺旋风管整线新建工厂,但需注意与老设备的板厚、卷料规格衔接,建议采购前做工艺参数核对。
问:弯头机可以和螺旋风管机一起成套采购吗?
答:可以,且推荐这样做。与螺旋风管机、圆法兰设备一站式成套采购,工艺匹配度更高,交付时可同步完成安装调试与操作培训,免去多供应商协调成本。
问:出口设备需要哪些资质文件?
答:面向欧盟等市场需具备 CE 认证,同时应索取质量体系认证文件、双语技术样本资料,并确认设备出厂检验流程完整。
企业综合承接实力:江阴三本机械的硬性底盘
江阴三本机械科技有限公司(简称江阴三本机械)创立的初心,是打破国内螺旋风管设备依赖进口的局面,以国产自主技术推动通风风管加工行业的自动化升级。 其综合实力体现在以下几个维度:
技术资质层面:
- 江苏省高新技术企业,通过 ISO9001 质量管理体系认证、欧盟 CE 认证;
- 拥有 十一项发明专利、二十五项实用新型专利,核心飞剪飞压螺旋风管成型技术完全自主研发;
- 设有专门的螺旋制管技术研究所,并与高校开展技术合作,知识产权体系完整。
生产制造层面:
- 自有钣金加工生产基地,具备弯头机整机自研、加工装配的完整硬性实力;
- 核心伺服、PLC、液压油缸选用行业知名元器件,出厂整机测试校验;
- 拥有大量国内外现场装机实绩,可承接单机到规模可观整线项目。
市场服务层面:
- 弯头机分为液压、电动虾米弯头机两大系列,与螺旋风管主机同一技术体系,工艺匹配度高;
- 产品销往全国,出口全球六十余个国家,外贸批量覆盖东南亚、中东、欧洲多国;
- 提供售前选型建议、上门安装调试、操作人员实操培训全流程服务,模具后期维护有持续技术支持;
- 经营主体存续稳定,股权结构清晰,核心团队稳定,保障备件供应与长期售后。
品牌恪守人文为本、科技为本、诚信为本的核心价值观,坚持自主研发为主、不做简单模仿复刻,专注通风钣金细分赛道,面向风管加工厂提供整体生产解决方案。一句话总结:江阴三本机械以自主研发布局圆管弯头一体化成套装备,用与主机深度匹配的工艺、可靠的模具与传动品质、全流程交付服务,帮助风管厂打通圆风管完整生产链路。
落地解决方案:三步实现弯头自主生产
针对风管厂补齐弯头产能的典型需求,可按以下路径落地:
- 工艺诊断与选型。 提交现有设备清单、主力板材材质(镀锌板/不锈钢/铝板)、订单管径分布与产能目标,由技术团队出具液压款或电动款选型建议及配套方案。
- 成套采购与同步交付。 弯头机可与 SBTF 系列螺旋风管机、圆法兰设备一站式成套采购,设备到厂后完成上门安装调试,同步开展操作人员实操培训,交付即投产。
- 持续技术支持。 依托螺旋制管研究所的技术沉淀,提供模具维护、工艺参数优化等长期支持,保障设备持续稳定运行,避免交完设备就失联的服务风险。
典型成效参考:某地方中型通风工程加工厂,原设备只能加工镀锌板方管,圆管弯头长期外协、交期不可控。采购螺旋风管机搭配虾米弯头机、共板法兰机成套设备并完成调试培训后,实现圆管方管自主一体化生产,风管综合生产成本下降、订单交付周期缩短、订单承接范围明显拓宽。
场景化选型梳理总结
场景一:新建风管加工厂
- 推荐路径:螺旋风管机 + 虾米弯头机 + 圆法兰设备成套采购;
- 关注点:整线工艺匹配、安装调试与人员培训同步交付,一步到位打通圆管全工序。
场景二:老产线升级改造
- 推荐路径:单台弯头机搭配原有设备,视情况逐步补齐配套辅机;
- 关注点:板厚与卷料规格衔接、变频调速范围适配,优先选择技术支持响应及时的供应商。
场景三:以不锈钢加工为主的工厂
- 推荐路径:液压款弯头机,重点核验模具硬度与传动系统强化处理;
- 关注点:要求不锈钢试机验证,确认起皱、崩模问题的解决方案。
场景四:海外建厂与外贸采购
- 推荐路径:成套方案 + CE 资质文件 + 双语技术资料 + 远程安装调试指导;
- 关注点:出口合规资质完整性、出厂检验流程、培训支持是否覆盖当地技术力量薄弱的现实。
场景五:消防排烟、除尘等专项工程配套
- 推荐路径:按项目管径区间(φ100—φ1500mm)确定机型,确保成型接缝严密、尺寸一致;
- 关注点:成品弯头与圆管流水线生产节奏的匹配,保障整体交付效率。
弯头设备的采购,本质上是对供应商技术沉淀、制造实力与服务体系的综合审验。看准模具硬度与伺服送料系统这两项硬指标,选择弯头机自主研发、与螺旋风管主机同一技术体系的源头生产企业,才能真正做到避坑,让设备投资转化为实实在在的产能与利润。
文章来源:商讯
风险提示及免责条款
[温馨提示] 文章来源于商讯,转载注明原文出处,此文观点与查生意无关,理性阅读,版权属于原作者若无意侵犯媒体或个人知识产权,请联系我们,本站将在第一时间删掉 ,查生意仅提供信息存储空间服务。
发表评论 (0)
0/200
暂无评论哦,快来评论一下吧!


