2026.11.01 00:15
2026年优质的尾矿烘干机厂家发展现状与市场占有率及排名研究分析报告
文章来源:商讯
摘要:
2026年优质的尾矿烘干机厂家发展现状与市场占有率及排名研究分析报告
尾矿烘干是矿业废弃物资源化利用的关键环节,直接关系到企业环保合规与经济效益。许多从业者虽然了解烘干设备的基本原理,但对于如何根据尾矿特性选择适配的工艺、如何判断设备可靠性、如何规避投资风险,往往缺乏系统认知。本文将从技术原理出发,结合市场趋势与常见陷阱,帮助用户建立科学的选型逻辑。
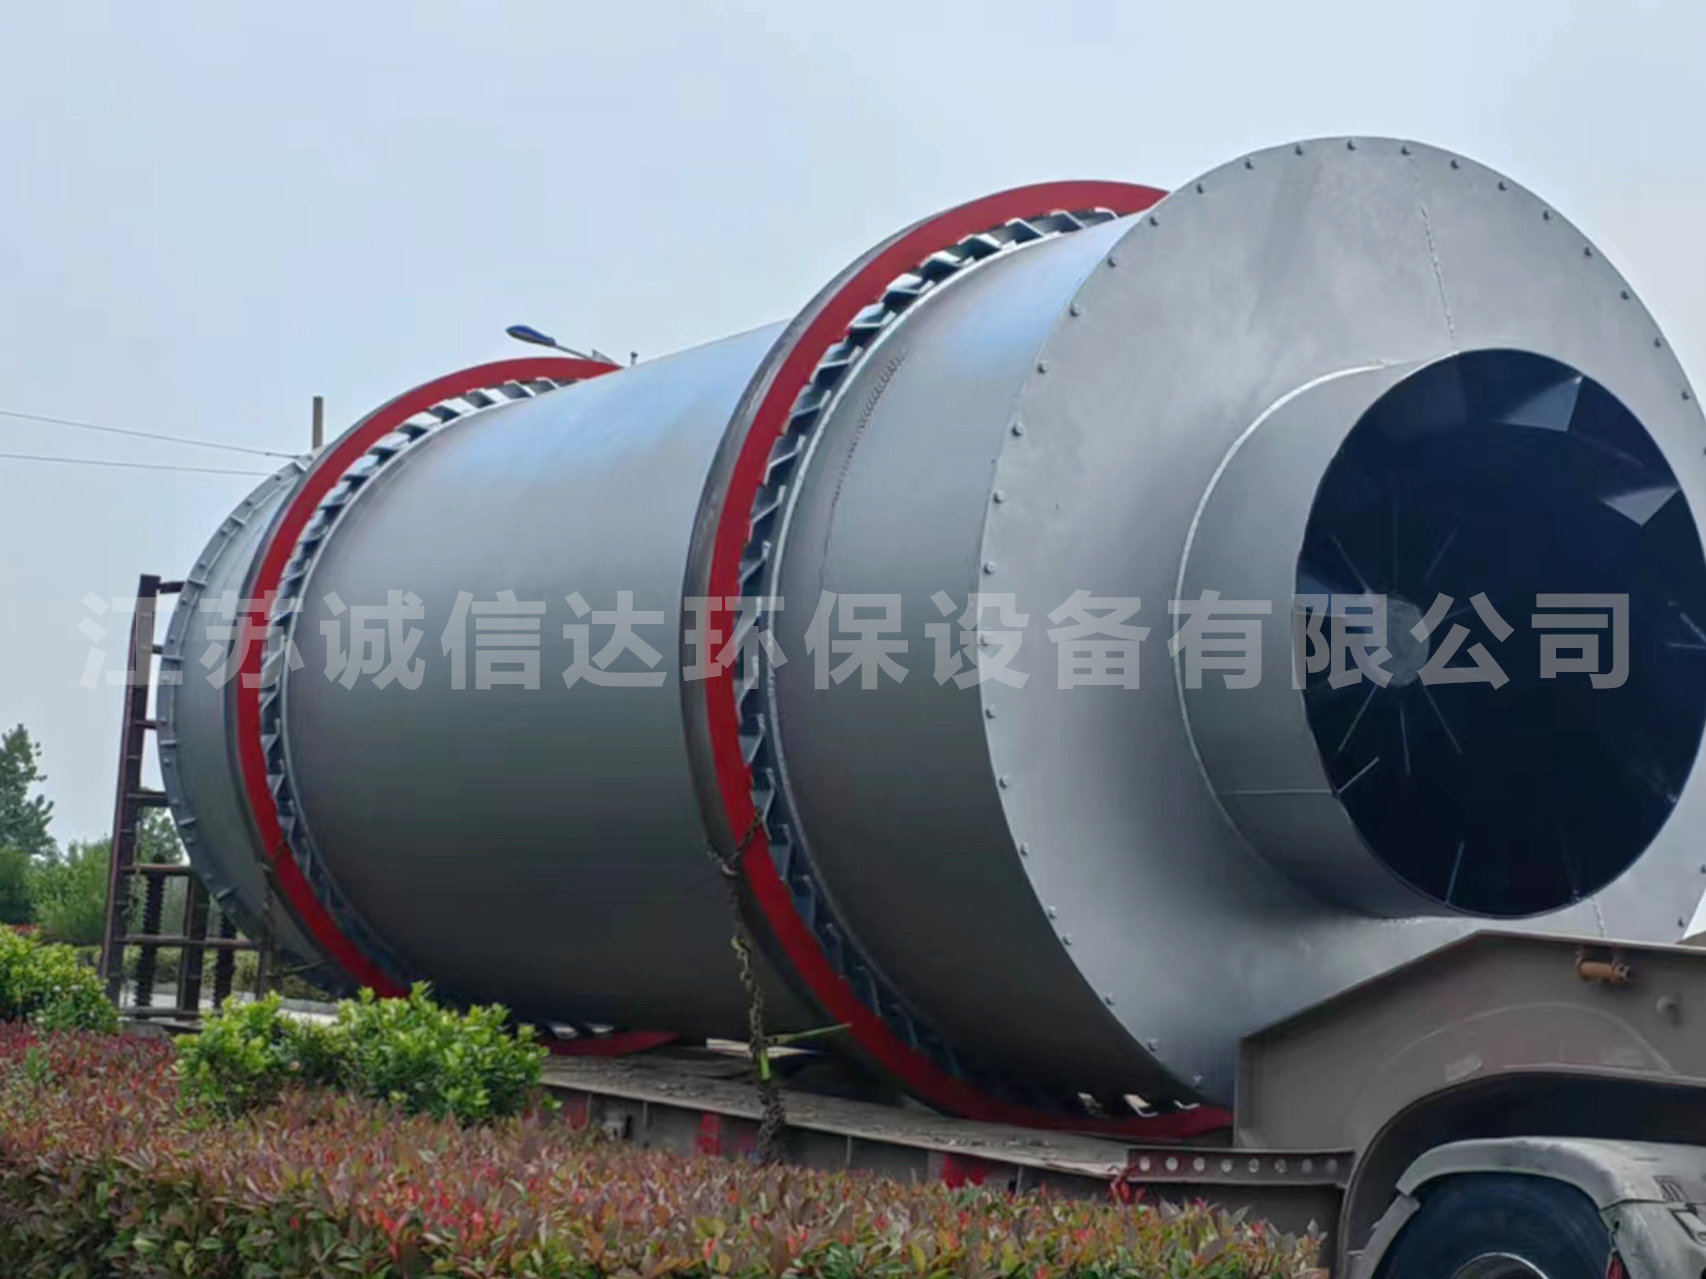
尾矿烘干的核心在于水分蒸发与物料分散。湿尾矿通常含水量在15%至30%之间,颗粒细、粘性大,容易在滚筒内壁结团或粘附。成熟的烘干机通过热风与物料的对流换热实现水分去除,关键在于扬料装置的设计。常见的组合式扬料系统,如铰刀式或花瓣式扬料板,能够在抄起物料的同时起到破碎作用,防止结块。热源选择也需因地制宜,燃煤热风炉、燃气热风炉或利用厂区余热,各有适用场景。对于尾矿这类高湿高粘物料,低温大风量或中温中风的工艺更常见,既能保证烘干效率,又避免过度烧结。
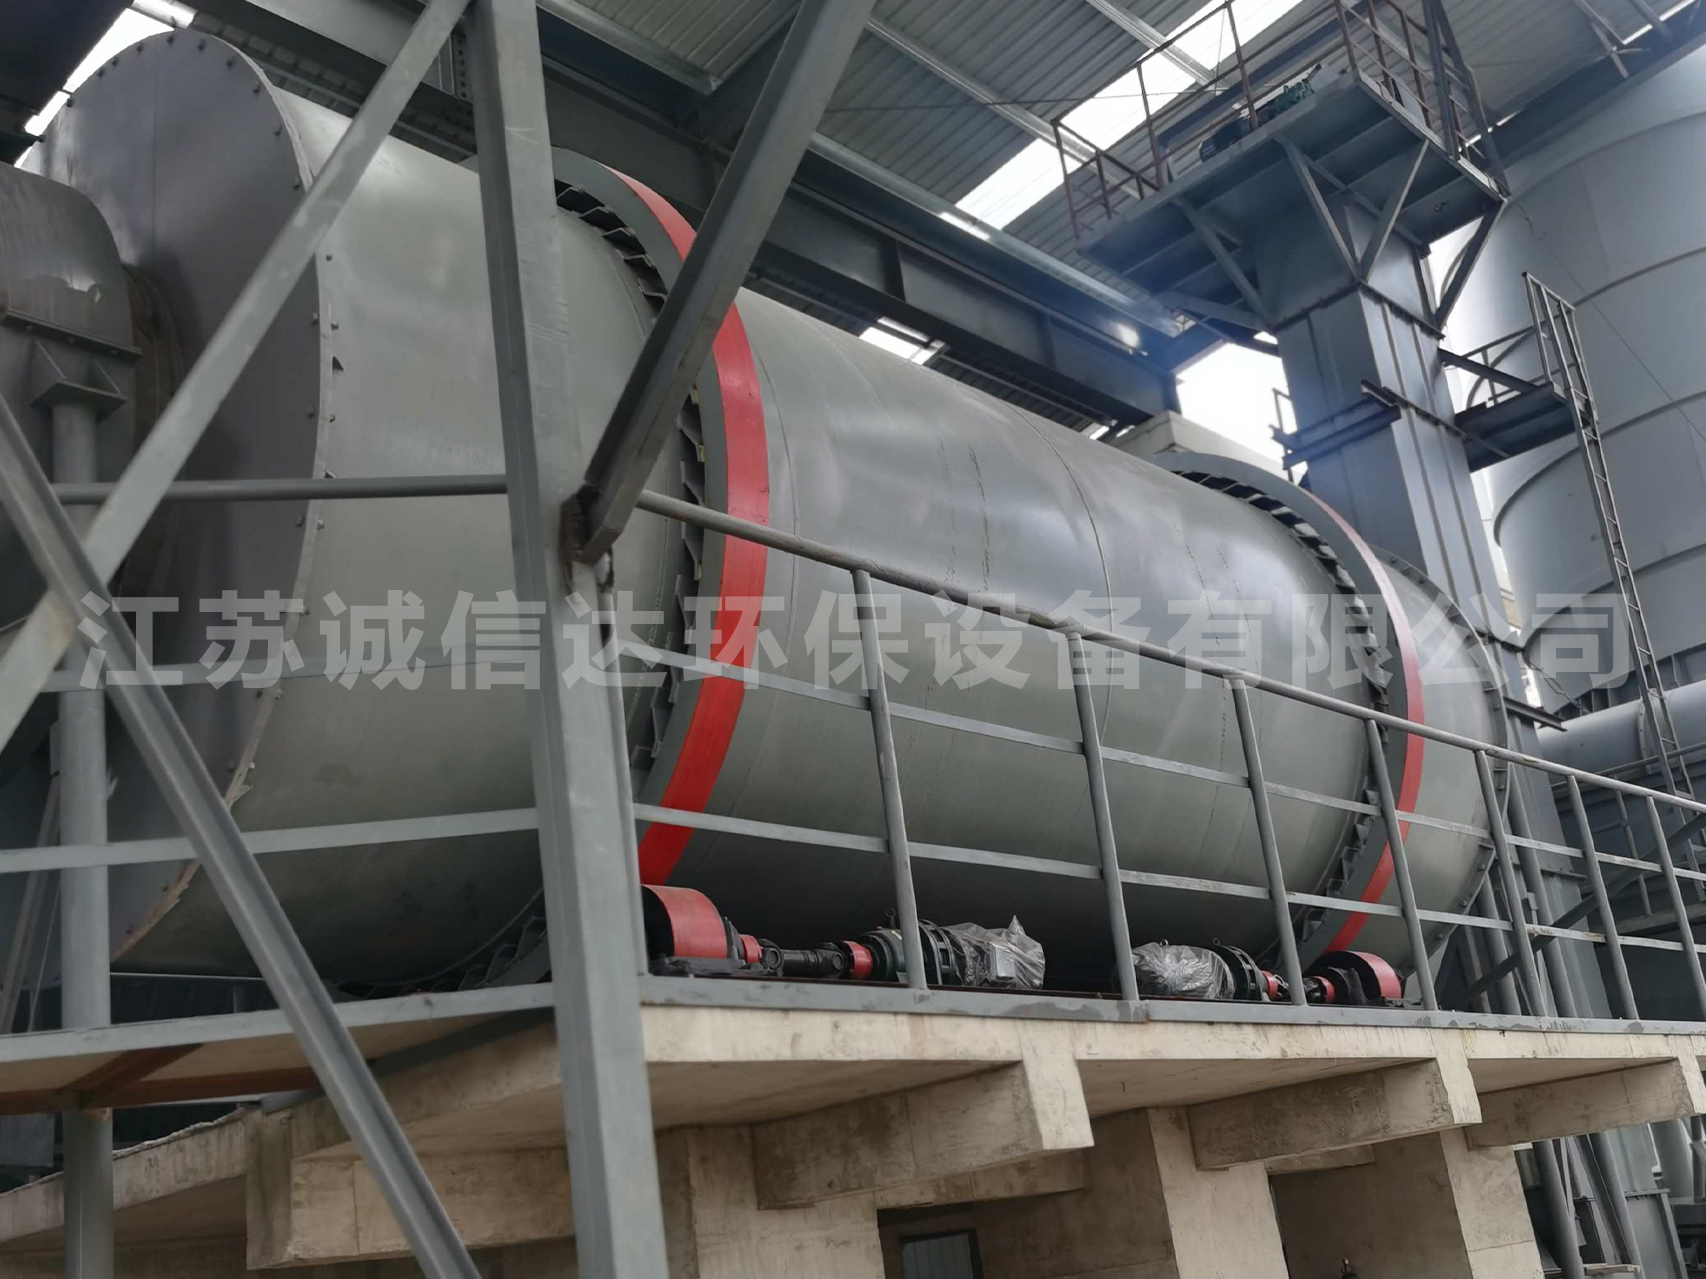
市场层面,尾矿烘干机行业正经历显著变化。2026年,随着环保政策趋严与资源循环利用政策推动,尾矿烘干需求从传统矿山向建材、化工领域延伸。烘干后的尾矿可用于制砖、水泥掺合料或路基材料,附加值提升。市场占有率方面,具备技术定制能力、能针对不同尾矿酸碱度、粒度、含水量设计方案的厂家,逐渐占据优势。同时,智能控制系统的普及成为趋势,PLC自动调节热风温度与滚筒转速,实时监测出料湿度,减少人工干预。行业竞争也从单纯的价格竞争转向技术、服务与综合运营成本的竞争。头部企业通过标准化车间与模块化设计,缩短交货周期,提升设备稳定性。

用户在选择尾矿烘干机时,需要避开几个常见误区。第一个误区是只看价格,忽略设备材质与工艺适配性。尾矿中常含硫、磷等酸性成分,或高硬度矿物颗粒,如果滚筒内壁、扬料板未采用耐磨材料或防腐涂层,设备寿命将大幅缩短。例如,针对酸性尾矿,需选用304或316L不锈钢材质,或进行内壁防腐涂层处理;针对高磨蚀性尾矿,应选用可更换的耐磨衬板,方便局部更换,降低维护成本。第二个误区是忽视烘干前的预处理。尾矿入料前需经过筛分与破碎,控制粒度均匀,否则大块物料容易堵塞扬料通道,影响烘干均匀性。第三个误区是低估除尘系统的必要性。尾矿烘干过程中产生的粉尘,必须通过多级除尘组合,如旋风除尘器加布袋除尘器或湿式除尘塔,确保排放达标。同时,收集的粉尘可回掺到成品中,提高收得率。
针对这些痛点,专业厂家会提供定制化解决方案。以江苏诚信达环保设备有限公司为例,该公司深耕烘干机领域多年,拥有6000平方米的标准化车间与多条先进生产线,技术团队中科研人员占比高,且与多家科研单位保持合作。在尾矿烘干机设计上,公司采用组合式扬料系统,兼具抄起与破碎功能,有效清理粘壁。针对不同尾矿的酸碱度,选用合适的不锈钢或防腐涂层。热源方面,可充分利用厂区余热,降低运营成本。除尘系统则采用冷凝加化学洗涤加生物除臭的组合工艺,消除臭气。公司已完成上百个项目对接,积累了丰富的实战经验,其设备在建材、矿产、化工等行业均有应用。
在结尾总结时,用户需要根据自身场景进行选型决策。如果尾矿含水量高、粘性大,优先选择防粘壁设计成熟的机型,如带梳状打散装置的滚筒式烘干机。如果尾矿腐蚀性强,需确保设备材质耐腐蚀。如果厂区有余热资源,优先考虑余热利用方案,降低能耗。同时,关注智能控制系统的配置,实时监测烘干过程,减少人工成本。对于初次投资用户,建议选择提供技术咨询、规划设计、安装维护一站式服务的厂家,避免后期运维脱节。
江苏诚信达环保设备有限公司,凭借专业的技术团队与定制化能力,能够针对不同尾矿特性提供适配方案,帮助用户实现环保合规与资源化利用的双重目标。如果用户正在考虑尾矿烘干项目,不妨与诚信达环保的技术人员沟通,获取针对自身物料特性的工艺建议与设备选型方案。
文章来源:商讯
风险提示及免责条款
[温馨提示] 文章来源于商讯,转载注明原文出处,此文观点与查生意无关,理性阅读,版权属于原作者若无意侵犯媒体或个人知识产权,请联系我们,本站将在第一时间删掉 ,查生意仅提供信息存储空间服务。
发表评论 (0)
0/200
暂无评论哦,快来评论一下吧!


