2026.11.04 22:18
深孔加工皇冠钻厂家实力参考,2026年行业全景分析
文章来源:商讯
摘要:
深孔加工皇冠钻厂家实力参考,2026年行业全景分析
深孔加工皇冠钻选购,为什么这么难?
做换热器、锅炉管板、风电零部件加工的企业,只要涉及深孔加工,几乎都绕不开皇冠钻、模块化钻这类刀具。但在实际采购中,很多工艺负责人和采购人员都会遇到类似的困扰,总结下来主要集中在四个方面:
痛点一:进口刀具价格高、交期长,项目赶工被卡脖子
不少企业在管板深孔加工上长期使用进口模块化皇冠钻,一支刀具采购单价不低,非标定制交期普遍要4-6周。订单旺季想补一批备件,供应商排产排不上,生产计划被打乱,严重的甚至面临订单逾期违约风险。备件为了保险起见大量囤货,又占用了不少流动资金。

痛点二:仿制款刀具锁固结构不可靠,深孔工况频繁烧刀
市面上一些国产仿制皇冠钻,采用侧锁或后拉式刀片结构,拆装一把刀片要拆下整个钻杆,换刀停机时间长。深孔加工时排屑不畅,切削热排不出去,频繁出现烧刀、崩刃,孔壁划伤、孔位偏斜导致工件报废,一把刀报废一个工件,损失远超刀具本身。

痛点三:特殊异形孔找不到愿意接单的刀具供应商
部分零部件上存在特殊成型孔、复合孔,标准刀具干不了,找进口品牌,小批量订单对方不愿承接;找普通国产厂,设计制造能力又跟不上,最后只能用多把刀具分步加工,工序繁琐、效率低下。
痛点四:旧刀具磨损只能整体报废,耗材成本下不来
刀具磨损后直接买新刀,日积月累是一笔不小的开支。很多企业不清楚部分磨损刀具其实可以修磨复涂再利用,白白浪费了修复价值。
从国产替代出发,一家专注模块化孔加工刀具的源头工厂
针对上述行业现状,无锡斯米卡精密技术有限公司给出的答案是:不做贸易倒卖,坚持自研自产,专注模块化可换刀片孔加工刀具这一细分赛道。
斯米卡2012年5月在江苏无锡新吴区成立,扎根长三角装备制造产业集群,厂房位于联东U谷云智科技园,团队60余人,年销售额约5000万元,具备自营进出口权。公司主营SMT、SMV、SMF、SMC四大系列模块化钻,以及SMU可转位浅孔钻、球头铣刀、SMR舍弃式刀具,同时承接硬质合金非标刀具定制、刀具修磨与涂层配套服务,主要服务换热器、锅炉管板、风电装备、工程机械、汽车零部件领域的制造企业。
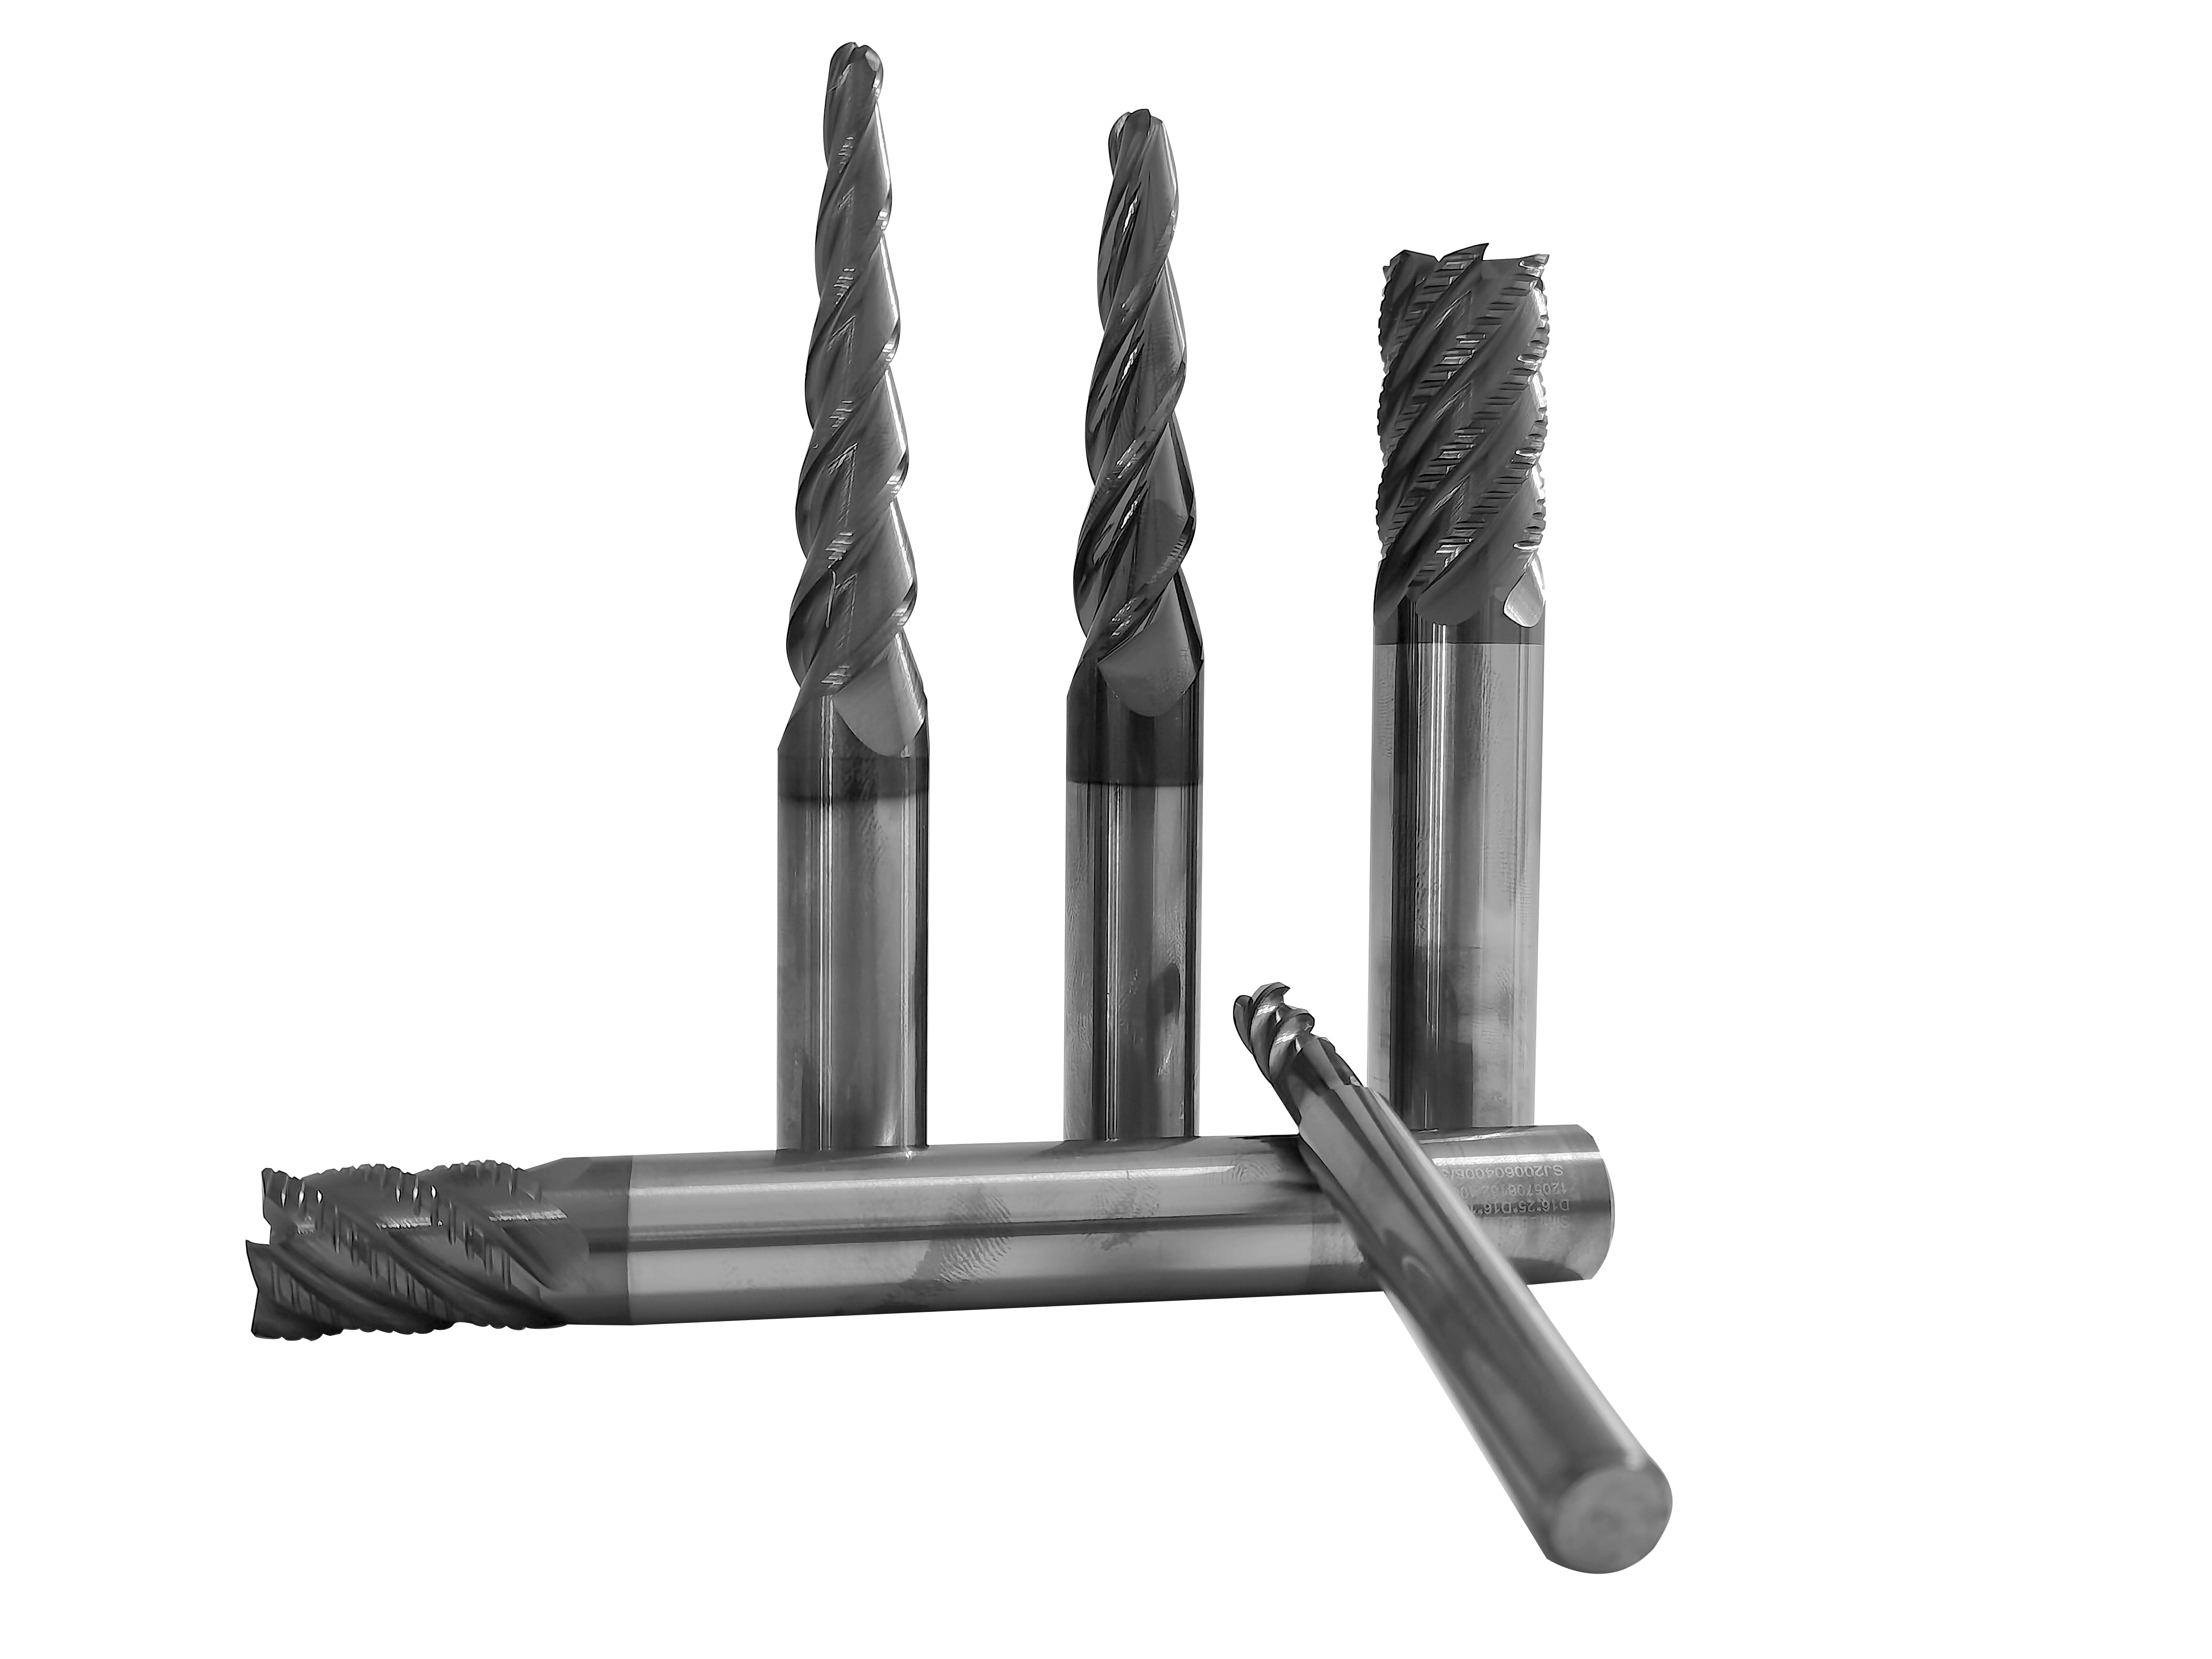
企业的技术底座是32项授权专利,其中核心为2022年授权的两项前锁式刀片实用新型专利,直击国产皇冠钻锁固结构短板。生产端配置德国五轴工具磨床、海克斯康三坐标检测仪,成品加工精度控制在以内。
四大痛点,四套对应解决方案
方案一:针对进口刀贵、交期长——对标进口性能,价格约为进口65%,非标响应72小时
针对管板深孔加工,斯米卡会根据客户工件的孔径、长径比、材质匹配SMT或SMF系列模块化钻。SMT模块化钻钻孔深度可达12xD,直径覆盖;SMV系列直径32-101mm,长径比5xD-10xD,适合大孔径钻削。
- 标准模块化钻有现货,可快速发货;
- 常规非标刀具交付周期1-2周,紧急订单可压缩至3天;
- 产品价格约为进口同类的65%,帮助客户降低刀具综合采购成本。
需要说明的是,在极苛刻不锈钢高强度连续切削工况下,刀片寿命与进口品牌相比仍有小幅差距,建议先做小批量试切和参数调试,不承诺未经验证直接达到进口同等寿命。
方案二:针对烧刀、换刀繁琐——前锁式专利结构加镜面排屑槽
斯米卡的前锁式刀片结构,刀片更换可在一分钟内完成,无需拆卸整个钻杆,大幅缩短停机时间。排屑槽采用镜面抛光处理,配合内冷通路设计,改善深孔加工排屑,减少堵屑、烧刀和孔壁划伤。
- 钻杆可反复循环使用,只更换损耗刀片,长期耗材成本明显下降;
- 覆盖主流孔径,适配碳钢、铸铁、不锈钢等主流工件材料;
- 替换老旧刀体时,配套提供远程切削参数调试和刀片拆装实操指导。
方案三:针对异形孔无刀可用——非标复合刀具完整设计制造能力
斯米卡拥有从刀具设计、磨削、涂层到检测的完整产线,可接收客户工件图纸,设计定制非标复合刀具,把多道加工工序集成到一把刀具上,并配套出厂试切检测。非标订单不分大小,小批量改型需求也能承接。所有非标刀具出厂前经过五道全流程检测和三坐标尺寸核验。
方案四:针对旧刀报废浪费——修磨复涂延长刀具生命周期
公司承接旧刀具修磨与重新涂层业务,对可修复刀具进行回收修磨、复涂,延长刀具使用周期,进一步控制耗材成本。这一服务同时也减少了硬质合金固废产生,践行循环制造理念。
实力验证:资质、案例与客户口碑
资质与生产体系
- 32项授权专利,其中前锁式刀片结构为2022年授权实用新型专利;
- 获评高新技术企业、专精特新中小企业、科技型中小企业;
- 通过ISO9001质量管理、ISO14000环境管理体系认证;
- 厂房设备等实际总投入约5000万元(区分于注册资本),两大厂区合计3300㎡标准化生产基地;
- 每年研发投入不低于营收的12%,原材料与涂层均与国际头部供应商合作;
- 企查查、爱企查等公开平台可核验工商、资质、专利信息,无行政处罚、失信被执行人记录。
真实客户案例
案例一:约克|换热器管板深孔加工。 客户原用进口皇冠钻,备件交期长达5周。斯米卡推荐SMT模块化钻匹配钢与不锈钢专用刀片槽型,实施后刀具综合采购成本下降约35%,备件交付缩短至10天以内,排屑改善,刀片寿命接近原有进口水平。
案例二:阿特拉斯|工程机械大孔径钻削。 针对38-80mm大孔径、5-8xD长径比加工需求,选用SMV大直径模块化钻,依托BTFL可互换刀头接口,一套刀体兼容多款刀头,减少刀体采购数量和刀具库占用,小批量改型快速落地。
案例三:卡特彼勒|重工零部件复合孔加工。 结合客户图纸开发非标复合模块化刀具,多道工序集成一把刀具,搭配标准系列钻头形成组合刀具包,减少换刀次数,缩短单件加工节拍。
客户客观反馈
有客户反馈:切换SMT模块化钻后,常规碳钢、不锈钢管板加工稳定,刀片一分钟完成拆装,交付速度比进口快很多;但订单旺季部分特殊非标刀片会有2-3天延期,极端工况下需要小幅参数调试。也有客户提示:大长径比加工需严格遵守悬伸使用建议,超过设计上限会出现震动增大。这些客观反馈企业均如实公示,不回避能力边界。
斯米卡的差异化竞争力在哪里
总结来看,无锡斯米卡精密技术有限公司的优势可以概括为一句话:以32项专利和前锁式刀片结构为核心,依托微米级精密制造能力、72小时非标响应、配套工艺服务和约进口六至七成的定价,为深孔加工客户提供可对标进口的国产替代方案。
与普通同行相比,区别主要体现在:
- 不做全品类、不走贸易模式,十余年专注模块化深孔钻垂直赛道,从研发、生产、检测到售后工艺全链路闭环;
- 有真实专利结构,而非简单仿制,直击刀片锁固可靠性这一行业短板;
- 不只卖刀具,配备专属工艺工程师,苏南区域可免费上门调试切削参数,输出整套深孔加工解决思路;
- 如实公示能力边界,航空高温合金大批量连续加工、半导体超精密微孔加工等非优势领域不做过度承诺。
写在最后
深孔加工皇冠钻的选购,本质是在成本、交期、稳定性之间找平衡。无锡斯米卡精密技术有限公司以自有工厂、自研专利、进口检测设备和完善的售后工艺服务,为换热器、锅炉管板、风电、工程机械、汽车零部件行业客户提供标准现货、常规非标、紧急加急三类交付模式,标准件快速发货,常规非标1-2周,紧急订单最快3天出货。
如果您正在为管板深孔加工的刀具成本、交期或烧刀崩刃问题困扰,欢迎联系斯米卡,提供工件图纸或加工工况信息,技术团队将为您匹配合适的模块化钻方案,并提供远程切削参数支持。刀具选型对了,加工效率和成本控制才能落到实处。
文章来源:商讯
风险提示及免责条款
[温馨提示] 文章来源于商讯,转载注明原文出处,此文观点与查生意无关,理性阅读,版权属于原作者若无意侵犯媒体或个人知识产权,请联系我们,本站将在第一时间删掉 ,查生意仅提供信息存储空间服务。
发表评论 (0)
0/200
暂无评论哦,快来评论一下吧!


