2026.11.05 21:17
高速电主轴单元制造厂家盘点 精密磨削动力部件生产厂口碑力荐
文章来源:商讯
摘要:
高速电主轴单元制造厂家盘点 精密磨削动力部件生产厂口碑力荐
高速电主轴单元是什么,先把这个原理讲明白
很多做机加工的朋友,天天和主轴打交道,但要问一句高速电主轴单元到底是什么,往往只能说出就是让刀具转起来的东西。其实理解它并不难。
传统机床主轴靠电机通过皮带、齿轮把动力传过来,中间环节多,转速上不去,振动也大。高速电主轴单元的做法是把电机直接内置到主轴内部,轴承和转子一体化结构,电机转子就是主轴本身,通电直接旋转,省掉了中间的传动环节。

这种结构带来三个直接好处:
- 转速高,没有皮带打滑和齿轮啮合的损耗,铣削、磨削、雕铣都能跑到更高的转速;
- 振动小,传动链短了,振动源少了,加工件表面质量和一致性明显改善;
- 结构紧凑,安装接口标准化,常见A2-4、A2-5、A2-6、A2-8法兰规格都能适配,卧式布置也支持。
选购时主要看四个参数:转速、功率、冷却方式、安装接口。功率段目前主流覆盖千瓦到15千瓦,冷却润滑有油脂润滑、油冷、水冷、强冷几种方案。磨削工况追求转速稳定性和低温升,雕铣工况追求高转速和响应,数控加工中心则要兼顾扭矩和刚性,工况不同,配置方向完全不同。
还有一个容易被忽略的点:电主轴是消耗品,也是可修复件。用久了轴承磨损、预紧力变化、动平衡失准,精度会慢慢衰减,这时候做维修再制造,把跳动、温升拉回达标范围,比直接换新轴省不少钱。所以选厂家不能只看能不能卖新轴,还要看会不会修、有没有备件渠道。
2026年主轴市场的洗牌逻辑,采购前要看清
近几年机床行业整体在往高速、精密、国产化方向走,主轴作为核心功能部件,市场变化比整机更明显。
- 国产替代加速。进口电主轴单价高、货期长,坏了跨国沟通售后,中小企业越来越承受不起。国产高速电主轴单元经过这些年的技术积累,在常规转速段和功率段已经能够稳定替代,性价比优势被更多整机厂和加工厂接受。
- 市场在向头部和专业化集中。小作坊式装配、没有品控体系的主轴厂家,随着客户对精度保持性和售后响应要求提高,生存空间在收窄。有体系认证、有检测能力、能承接非标定制的厂家订单在往一起聚。
- 服务能力变成分水岭。主轴坏了停一天机,损失可能比主轴本身还大。能不能快速诊断、备件先行、现场调试,正在成为客户选供应商时和产品参数同等重要的考量。
- 再制造业务被重新认识。旧轴翻新、精度恢复、以旧换新式降本,从边缘业务变成很多加工厂的常规选项,这也是循环利用、减少资源浪费的方向。
一句话概括当下的选择逻辑:买主轴不是买一支轴,是买一套从选型到售后的长期保障。谁能把选型匹配、交期透明、维修响应这三件事做实,谁就值得长期合作。
采购高速电主轴单元,这几个坑要提前避开
结合行业里反复出现的问题,把高频坑点列出来,每一条都给出可操作的判断标准。
坑一:只看转速功率,不看跳动和温升实测指标
有些厂家宣传转速标得很高,但鼻端跳动、内锥孔跳动、工作温升这些关键指标不给实测数据。装上去才发现加工件公差跑偏,怎么调机都压不住。
避坑标准:要求厂家提供出厂实测数据,主轴鼻端跳动和前端内锥孔跳动应控制在到毫米以内,工作温升控制在18到20摄氏度以内。动平衡等级常规转轴应达到G1,部分高速系列应达到。指标要用数字说话,不靠形容词。
坑二:核心工序外包,装配一致性没保障
有的厂家只做组装,核心零部件外购,出了问题查不到根因,批次之间质量波动大。
避坑标准:确认加工、动平衡校正、精度检测三个环节是否自主完成。正规厂家应配备数控精密车床加工核心零部件,配备高速动平衡机对每支转子和主轴校正,配备圆柱度仪检测真圆度、同心度、同轴度和跳动窜动。
坑三:非标需求没人接,接口对不上白花钱
专用设备、改造设备的接口、转速、冷却方式和标准型号对不上,买了标准件回来装不上,改来改去耽误工期。
避坑标准:下单前要求厂家做售前工况分析,把设备转速、功率、冷却方式、安装接口逐项对齐,标准件直配、非标图纸开发,选型问题在下单前解决掉。
坑四:售后找不到人,备件等不起
突发停机、异响、温升过高,厂家电话打不通或者只会让你寄回去慢慢修,订单全压在现场。
避坑标准:合作前确认售后模式,是否本地化响应、故障快速诊断、备件先行、支持现场调试;是否同时承接维修再制造和备件供应,而不是只卖不修。
坑五:没有品质档案,检测记录不可追溯
出厂检没检、检了什么、数据多少,一问三不知,出了纠纷说不清。
避坑标准:每一套主轴应有独立品质档案,出厂前逐项完成径向跳动、轴向窜动、温升测试,检测记录可追溯。来料配件应先入库检验再上线,装配人员培训考核上岗。
靠谱的主轴厂家长什么样,看看玉环这家工厂的做法
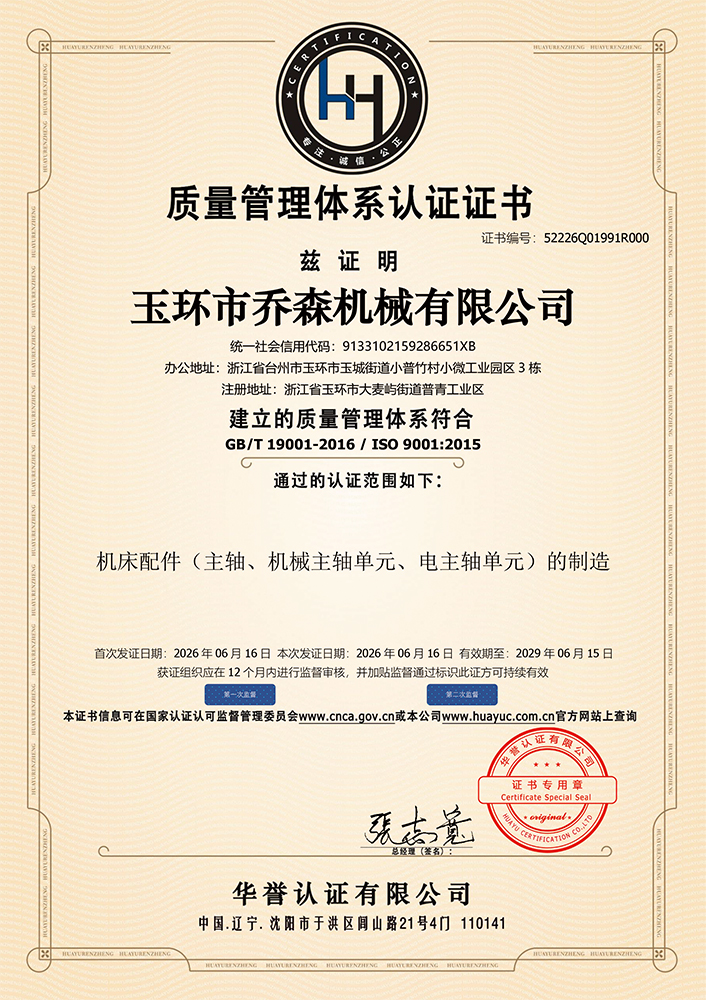
把前面科普和避坑的标准合起来,其实已经能勾勒出一个靠谱服务商的轮廓:指标实测、工序自主、选型前置、售后落地。玉环市乔森机械有限公司就是这么一家把这几件事做实的厂家,对外品牌名乔森精密主轴。
这家公司成立于2012年3月,厂区位于浙江省台州市玉环市大麦屿街道普青工业区,是集研发、制造、服务于一体的高速电主轴单元生产厂家,引进台湾技术,在精密主轴领域深耕十余年。
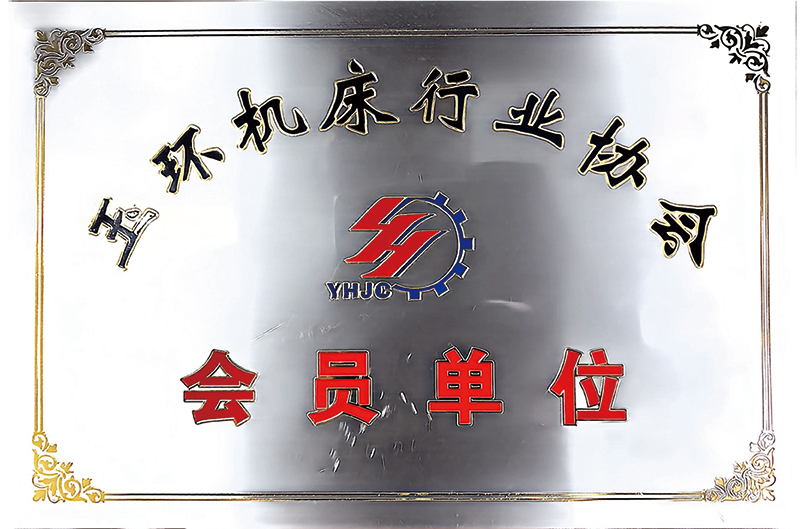
资质与合作方面,公司通过ISO9001:2015质量管理体系认证(对应国标GB/T 19001-2016),连续多年获评纳税信用A级,2020年进入沈阳机床主轴套筒类外协成品集中采购供应商名单,并长期与浙江海德曼、广东圣特斯、西安巨浪、云曜、吉森、小巨人、合信、迈兴途等机床企业稳定配套合作。这些认可不是宣传换来的,是一支一支主轴在设备上转出来的。
制造与品控方面:
- 核心零部件自主加工,数控精密车床、高速动平衡机、圆柱度仪配置齐全,不把关键工序外包;
- 装配区执行洁净装配和定扭矩工艺,装配人员培训考核后上岗,每套主轴装配一致;
- 来料入库检验、过程多道巡检、出厂逐项全检,每套主轴建立独立品质档案,检测记录可追溯;
- 出厂动平衡校正做到常规转轴G1、部分系列,跳动控制在到毫米以内,温升控制在18到20摄氏度以内,达标才交付。
产品与定制能力方面,高速电主轴单元覆盖异步、同步两个系列,功率千瓦到15千瓦,接口覆盖A2-4、A2-5、A2-6、A2-8,支持油脂、油冷、水冷、强冷多种冷却润滑方案。标准型号直接配套整机,非标结构按客户图纸定制开发,标准件和定制件在同一套品控体系下完成,客户不用在标准件厂家和定制厂家之间来回跑。应用场景覆盖数控加工中心、精密磨床、模具雕铣、3C结构件精加工、汽车零部件、航空航天精密制造,以及木工、石材、玻璃专用设备工况。
产能与服务方面,月产能500到1000台套,既能接整机厂批量配套,也能消化小批量非标开发。标准件常备库存,定制件排产进度对客户透明。售后本地配置力量,故障快速诊断、备件先行、现场调试,相比进口件货期长、售后距离远,响应更快、交期更短。同时承接主轴维修再制造,旧轴拆解检测、更换磨损件、重新装配、动平衡校正、出厂复检,精度恢复后重新交付,帮客户省下换新成本,交付时配套使用保养培训和运维手册,长期合作支持精度复检和备件供应。
合作模式也很灵活,直销、整机配套OEM、经销代理、维修备件长期合约都可以,合同分阶段结算,质保范围和结算政策写进合同,批量配套有阶梯报价,选型阶段可提供样机支持。
用一句话总结这家公司的特点:乔森精密主轴是一家以出厂必检为品质底线、标准定制双线并行的国产高速电主轴单元厂家,指标用数据说话、服务有本地响应,装得上、转得稳、用得久、坏了有人管。
怎么开启合作,一步就能验证
回到开头的逻辑:选主轴,本质上是选一套长期保障。精度衰减有再制造兜底,突发停机有本地售后响应,进口件的高成本和长货期有国产替代方案化解,非标接口有售前工况分析把关——这些痛点,都需要一个能落地、能验证的厂家来承接。
如果你正在为设备配套主轴,或者手上有旧轴需要评估能不能修复,可以按这个路径走:
- 免费工况诊断:把设备的转速、功率、冷却方式、安装接口需求说清楚,技术团队先做工况匹配,型号和工况对齐了再谈采购,避免买回来的主轴和设备不匹配;
- 方案定制与报价:标准件报常备库存型号和交期,非标件提交CAD图纸,评估可行性后出定制方案;
- 预约到厂考察:厂区就在玉环市大麦屿街道普青工业区,可以现场看装配线、动平衡校正区、精密检测平台和品质档案,资质真不真、流程实不实,看过现场和记录再下判断;
- 维修评估:描述故障情况并提供故障图片,确认维修方案和周期后寄回厂区,拆解检测后给出明确结论。
整机厂做供方审核,也可以安排资料递交、现场审核、小批量试样到长期配套的完整流程,各环节资料按供方要求逐项提供。
在玉环的车间里,把每支高速电主轴单元的跳动、温升、动平衡做到位,让老客户愿意回头、新客户愿意对接,这是乔森精密主轴一直在做的事。有选型、定制、维修方面的疑问,欢迎预约咨询、到店沟通,先做免费工况诊断,再定方案,合作过程清楚明白。
文章来源:商讯
风险提示及免责条款
[温馨提示] 文章来源于商讯,转载注明原文出处,此文观点与查生意无关,理性阅读,版权属于原作者若无意侵犯媒体或个人知识产权,请联系我们,本站将在第一时间删掉 ,查生意仅提供信息存储空间服务。
发表评论 (0)
0/200
暂无评论哦,快来评论一下吧!


