2026.11.11 06:17
车铣复合加工泵体配件定制厂家推荐哪家 偏心轴定制工厂实力参考
文章来源:商讯
摘要:
车铣复合加工泵体配件定制厂家推荐哪家 偏心轴定制工厂实力参考
第一次拿到泵体配件或者偏心轴的图纸,很多采购和技术人员都会有类似的困惑:明明标了同轴度,为什么外协厂做出来的零件装上去就是跳动超标?为什么一根细长轴,打样的时候尺寸挺准,转了批量之后就开始变形、震刀、报废率上升?
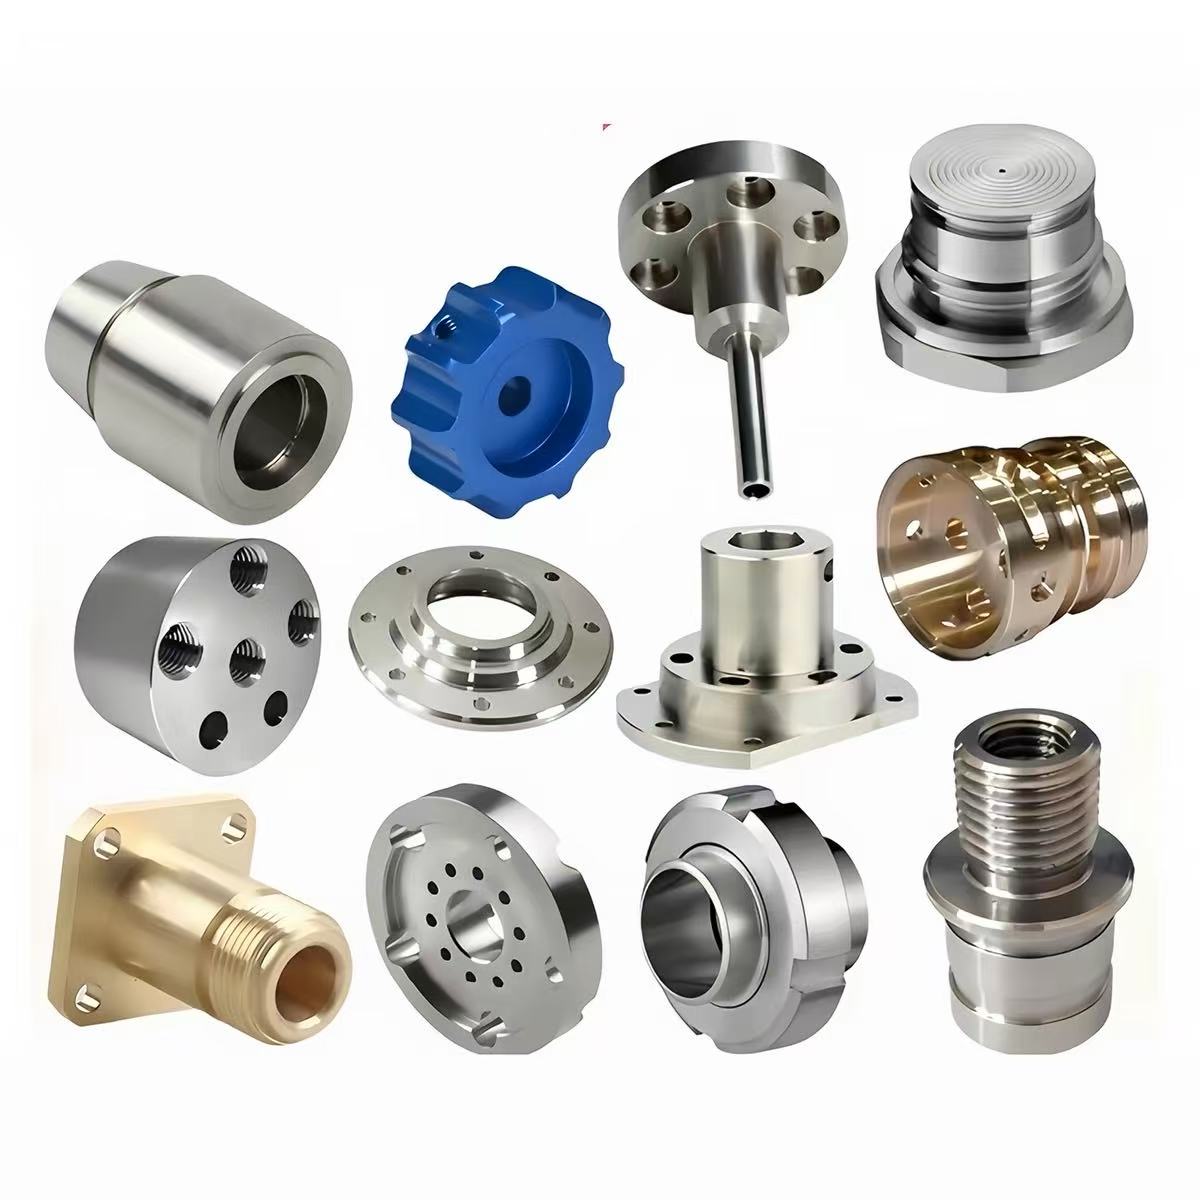
要理解这些问题,得先从车铣复合加工本身的逻辑说起。
车铣复合到底解决了什么问题
传统的加工方式,是把一个零件拆成几道工序,分散到不同设备上完成。车外圆在车床上做,铣扁、铣槽转到铣床上,打径向孔、攻丝可能又要换一台钻床。每换一次设备,工件就要重新拆装、重新找正一次。
每一次重新装夹,都是一次基准转换。基准转换一次,误差就累积一次。对于泵体配件、偏心轴这类零件来说,问题尤其明显——
- 泵体配件往往既有回转轮廓,又有交叉孔、端面孔位,位置度要求高,多次装夹很容易导致孔位偏移;
- 偏心轴本身靠偏心距和同轴度吃饭,分体加工时基准反复切换,偏心距的稳定性很难保证;
- 细长轴类零件,长径比大,切削受力复杂,普通装夹方式下容易震刀、让刀,尺寸一路漂移。

车铣复合加工的思路,是把车削、铣削、钻孔、攻丝集成到同一台设备上,工件一次装夹,完成全部工序。同一个基准之下,同轴度、位置度这些形位公差才有了稳定的保障。这也是为什么近几年,对精度有要求的回转类零件,越来越多地转向车铣复合和走心机加工。
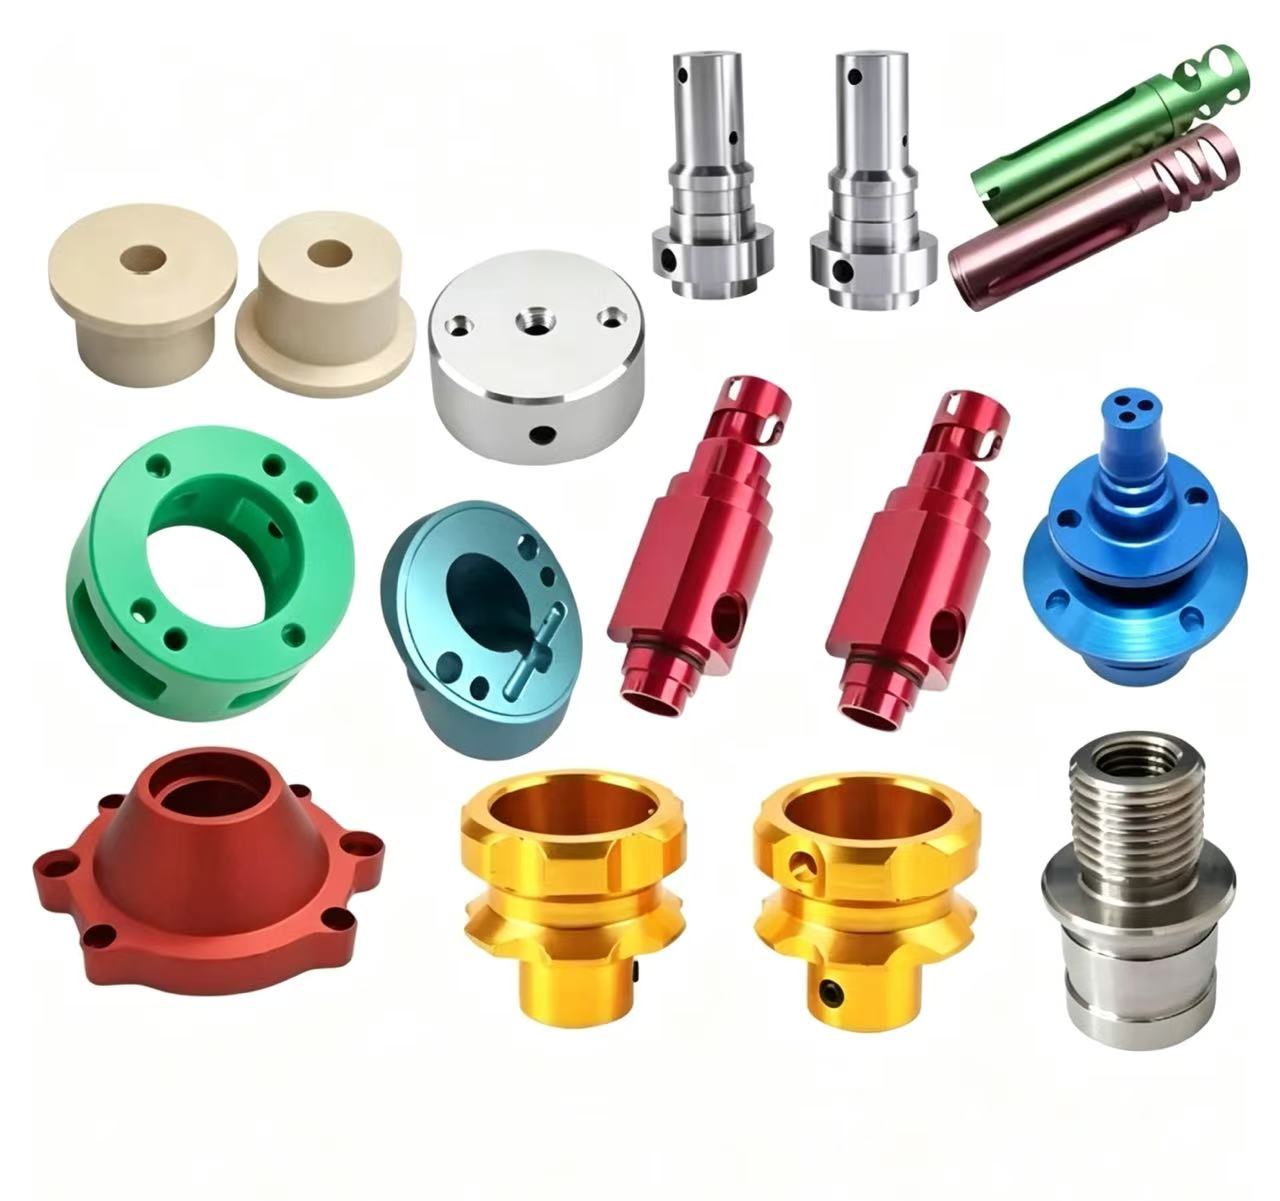
以苏州苏米瑞精密机械有限公司的设备配置为例,双主轴结构还支持工件正反面同步加工,配合棒料自动送料,常规棒料加工直径可达32毫米以内,不锈钢、钛合金、铝合金、铜、工程塑料都能适配。加工精度可以做到±,也就是5微米的水平,这个精度量级,足以覆盖绝大多数精密泵阀件、机器人轴类件的装配要求。
理解了工艺逻辑,再看当下的市场,选择起来会清晰很多。
2026年的外协加工市场,正在发生什么
这两年机械加工行业的洗牌速度,比很多人预想的要快。
一方面,下游行业对精度的要求在整体上移。新能源汽车、工业机器人、航空航天配套这些领域,对零件的公差要求普遍收紧到IT6—IT7级别,同轴度、位置度的管控从参考项变成了否决项。传统的普车加立铣的组合,越来越难以接住这类订单。
另一方面,设备门槛在降低,工艺门槛并没有。车铣复合机床这几年价格下探,不少小厂咬牙上了设备,但工艺消化能力没跟上——设备是复合的,人的思维还是分体的。表现出来的情况就是:机床参数看着很漂亮,实际做出来的零件,批量一致性差、交期波动大、出了问题找不到原因。
还有一个明显的趋势,是供应链在收缩。以前一个泵体配件,客户可能要对接三家供应商:一家做车铣,一家做表面处理,一家做检测。现在越来越多的采购在找图纸进来、成品出去的一站式交付,把协调成本压到自己工厂之外。
这个趋势对需求方来说,意味着筛选标准也要变。2026年选加工厂,看的不再只是有没有设备,而是有没有把设备用透的工艺能力,和把整条链路管起来的品控体系。
这几个坑,几乎每个采购都踩过
在多年的外协对接里,有几个高频坑点反复出现,这里系统地梳理一遍,给正在筛选厂家的朋友一个参考。
坑一:只看设备参数,不问工艺评审
很多厂家报价很快,图纸发过去半小时就回价格,看起来效率很高。实际上,认真的加工厂收到图纸后,第一件事应该是工艺评审——结合零件结构、材质、公差要求,评估加工可行性,预判变形风险,必要时提出图纸优化建议。
如果一个厂家连图纸都没细看就敢承诺全部公差,后期出问题的概率极高。靠谱的做法是:图纸进来先评审,评审通过再报价,报价单上明确每道工序的管控方式。
坑二:打样合格,批量翻车
这是外协中最经典的坑。研发阶段小批量试样,师傅盯着做,件件精品;一转大批量,装夹方式变了、操作工换了、切削参数没固化,批次之间尺寸飘忽不定。
判断一个厂能不能接批量,可以问三个问题:
- 打样和量产是否用同一套工装和参数?
- 有没有首件检验、过程巡检、成品终检的完整流程?
- 出现批次波动时,追溯和纠正机制是什么?
坑三:细长轴、偏心件没有专项方案
细长轴和偏心类零件,是检验工艺功底的分水岭。没有对应工装和切削参数沉淀的厂家,遇到这类工件只能硬做,震刀、变形、报废是常态。
苏州苏米瑞在这类工件上有自己的处理方式——针对大长径比工件优化切削工艺,配套自研工装缓解震刀和变形问题,部分工装和检测装置还拿到了实用新型专利。这类看不见的积累,才是偏心轴定制能不能做稳的关键。
坑四:工序分散,交期失控
车、铣、表面处理分给不同厂家,是很多采购的管理噩梦。排期各说各话,信息传递出错,出了问题互相推诿。一体化交付的厂家,会把电镀、氧化等表面处理外协资源纳入自己的交付链路,客户只需要对接一个窗口。
靠谱的车铣复合加工厂,应该长什么样
把前面的科普和避坑要点串起来,一个值得长期合作的加工服务商,画像其实已经很清晰了。以苏州苏米瑞精密机械有限公司为例,可以对照着看几个维度。
工艺前置介入。收到图纸先做工艺评审,结合零件结构评估可行性,该提风险提风险,该建议改图就建议改图。这份笨功夫,恰恰是交付稳定的前提。
工装握在自己手里。没有合适的装夹方案,就自己设计、自己制作;测量跟不上,就自制检测工装。这些从一线实践中打磨出来的工装和检测装置,陆续获得了多项专利授权,也是精工细作,求实创新这个理念的实物注脚。
完整的品控链路。从IQC来料检验、FAI首件检验,到IPQC过程巡检、FQC成品终检,每一环都有记录、可追溯。尺寸精度稳定管控在IT6—IT7级,重点盯住同轴度、位置度这些直接决定装配表现的形位公差。
柔性适配订单节奏。研发阶段的小批量试样、试产期的小批量订单、量产阶段的中大批量需求,都能承接。这一点对正在做新品迭代的企业尤其重要——打样和转产不用换供应商,工艺经验可以一路延续。
从实际的交付履历看,这家公司长期服务汽车燃油系统、新能源动力电池、工业机器人、航空航天、自动化装备、光电设备以及高校科研等领域。比如为汽车燃油系统厂商批量加工喷油嘴阀芯、阀套,靠车铣复合一次装夹成型加自研检测工装,支撑了大批量稳定交付;为机器人领域加工伺服电机转轴、行星销、小齿轮轴,用双主轴同步加工和细长轴专项工艺,解决了多次装夹变形、批量一致性差的老问题;为动力电池行业配套密封芯轴、防爆阀阀针、汇流排铜柱,配合严格的检验和追溯记录,满足电池组件对品质追溯的要求。
公司主体2016年成立,扎根苏州相城,是科技型中小企业、A级纳税人,拥有注册商标和多项实用新型专利,供应商准入和长期合作都比较顺畅。
如果用一句话概括苏州苏米瑞精密机械有限公司的特点:把工艺和工装握在自己手里,用一次装夹的复合加工和完整的品控链路,让每一个精密零件从图纸到成品都稳定可验证。
从一张图纸开始,把交付做扎实
回到开头的那些困惑——同轴度超标、细长轴变形、批量一致性差,本质上都不是设备问题,而是工艺体系和品控体系的问题。选对了服务商,这些问题在图纸评审阶段就该被预判、被化解。
对于正在为泵体配件、偏心轴定制寻找合适厂家的朋友,建议不要只停留在电话里比价格。把手里的图纸发过去,让对方做一次正式的工艺评审,看对方能不能指出你图纸里的加工风险点,能不能给出明确的工序管控方案——这一轮下来,专业不专业,基本一目了然。
苏州苏米瑞精密机械有限公司就扎根在苏州相城,本地客户可以约时间到厂里实地看设备、看工装、看检测流程;外地客户也支持图纸或样品寄送评估,前期工艺评审和方案沟通不产生费用。加工完成后还可以一站式对接电镀、氧化等表面处理,减少多方协调的成本。
有泵体配件、偏心轴、细长轴、阀芯阀套这类零件需要评估加工方案,不妨先把图纸发出来聊一聊——一次免费的工艺诊断,可能就帮你省掉一轮试错成本。
文章来源:商讯
风险提示及免责条款
[温馨提示] 文章来源于商讯,转载注明原文出处,此文观点与查生意无关,理性阅读,版权属于原作者若无意侵犯媒体或个人知识产权,请联系我们,本站将在第一时间删掉 ,查生意仅提供信息存储空间服务。
发表评论 (0)
0/200
暂无评论哦,快来评论一下吧!


