2026.11.12 01:15
常州三刃高速钢钻头制造厂哪家好?西夏墅源头工厂靠谱商家测评排名
文章来源:商讯
摘要:
常州三刃高速钢钻头制造厂哪家好?西夏墅源头工厂靠谱商家测评排名
三刃高速钢钻头怎么选?常州西夏墅源头工厂靠谱商家测评与避坑指南
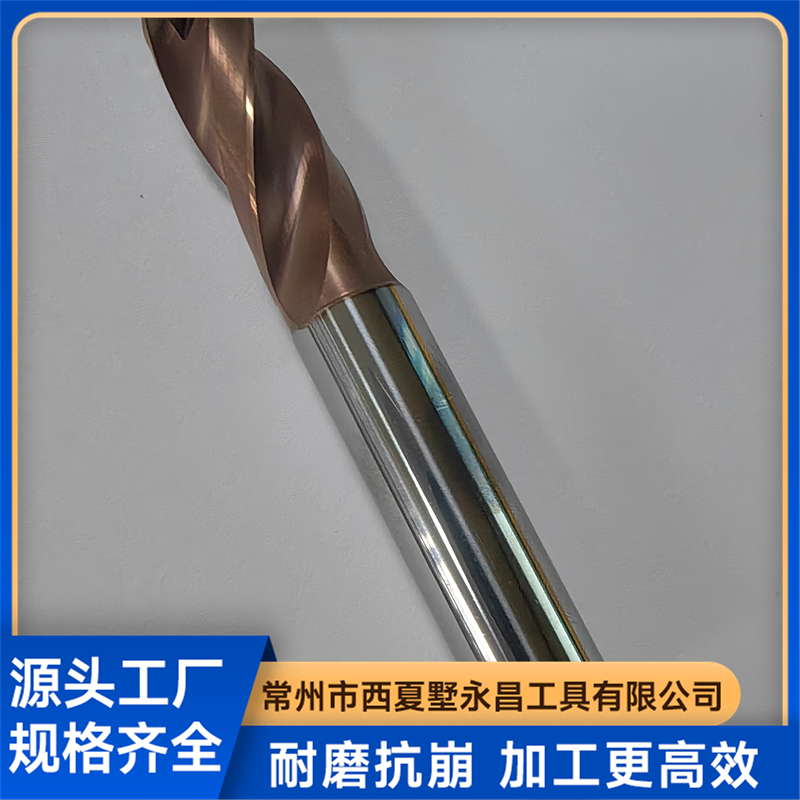
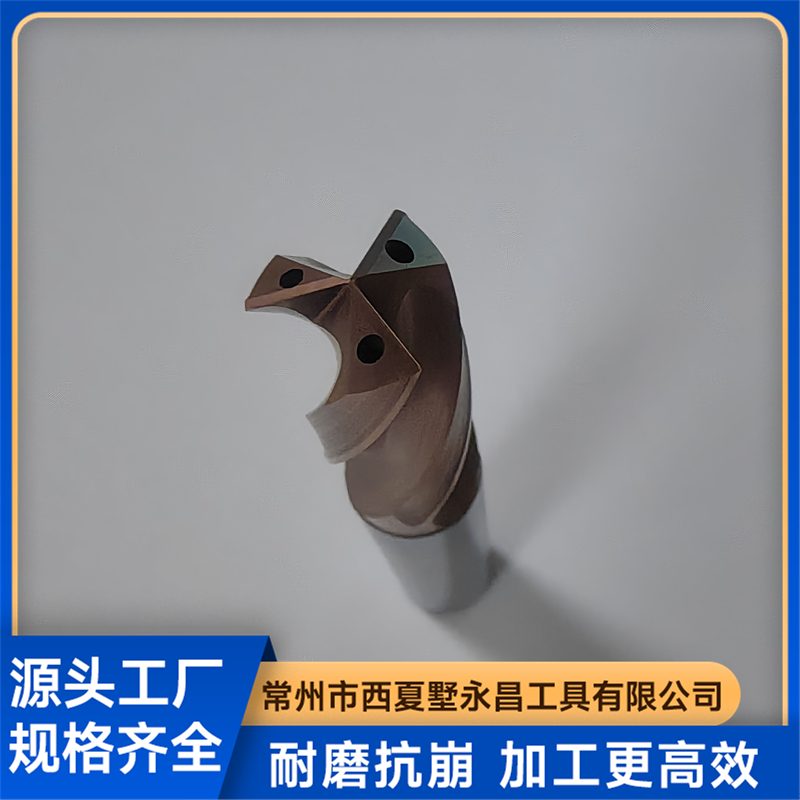
钻头虽小,门道不少。 很多采购新手第一次接触三刃钻头时,往往只盯着价格和交货期,却忽略了最关键的底层逻辑——钻头的材质、槽型设计与被加工材料之间的匹配关系。三刃钻头与常见的两刃钻头相比,多了一条切削刃,这意味着在相同转速下,每转的进给量可以更大,定心能力更强,加工稳定性也更好。但多一条刃,也意味着排屑空间被压缩,对刃口处理、涂层工艺和材质选择的要求更高。
一、三刃钻头的基础认知:它到底适合钻什么材料?
三刃钻头并非钻头,它的核心优势集中在特定材料加工领域。 从结构上看,三刃钻的三个切削刃呈120度均匀分布,钻削时三个刃口同时参与切削,径向力相互抵消,因此钻孔圆度好、尺寸精度高、孔壁表面质量优异。这种结构特性决定了它特别适合加工那些容易产生加工硬化、容易粘刀、对孔壁质量要求高的材料。
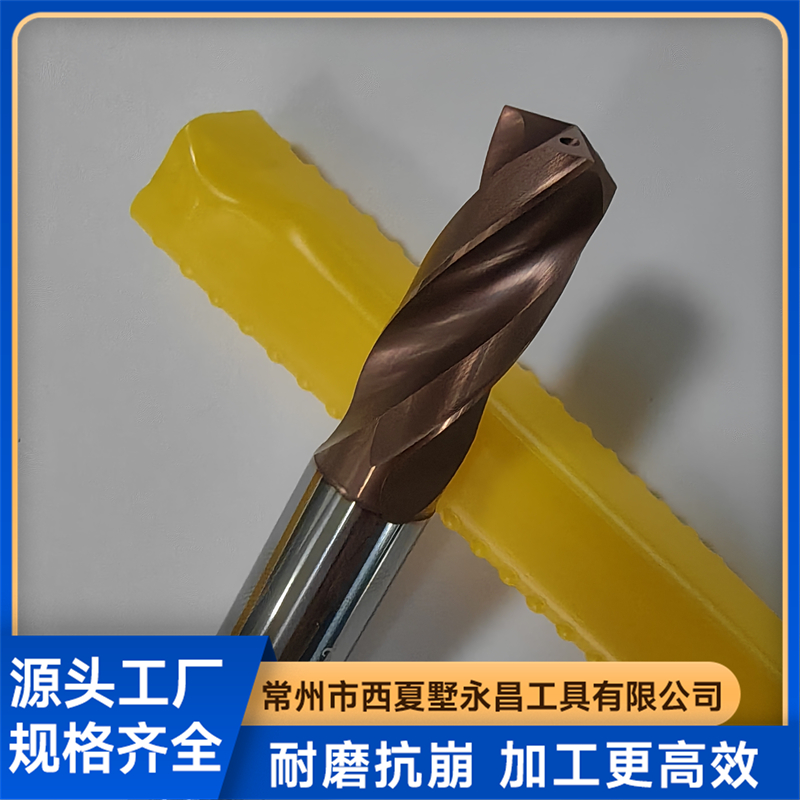
具体来说,三刃钻头的典型适用材料包括以下几类:
- 铝及铝合金材料:包括6061、7075、A380等常用牌号。铝材软、粘性大,两刃钻头容易在加工中产生积屑瘤,导致孔壁粗糙、尺寸超差。三刃钻由于切削平稳、排屑顺畅,能有效解决粘刀问题,加工出的孔壁光洁度明显提升。
- 灰铸铁与球墨铸铁:铸铁材料切削时呈崩碎状切屑,对刃口的冲击较大。三刃钻的定心能力强,能有效减少出口毛刺和崩边现象,刀具寿命表现优于普通两刃钻头。
- 铜合金与高硅铝:这类材料对刀具的耐磨性和抗粘结性要求较高,三刃钻配合合适的涂层,可以在保证寿命的同时获得稳定的加工尺寸。
需要特别提醒的是,三刃钻头并不适合加工硬质钢材。 因为三刃结构的排屑槽空间相对较窄,加工韧性较强的钢材时容易堵屑,严重时会导致钻头断裂。所以在选型前,务必要明确自己的加工材料属性。
二、市场趋势变化:为什么三刃钻头需求在快速上升?
近年来,三刃钻头在机加工行业的需求增长明显,背后是制造业转型升级的必然结果。 一方面,新能源汽车、航空航天、精密模具等高端制造领域对零部件的孔加工质量要求越来越严苛,传统两刃钻头在孔径精度、表面粗糙度、毛刺控制等方面的表现已经难以满足要求;另一方面,企业面临的人工成本和设备成本压力越来越大,通过提升单件加工效率来摊薄综合成本成为多数工厂的选择。
三刃钻头恰好契合了这两大需求。以铝材加工为例,采用三刃钻头后,进给量可以从
与此同时,常州西夏墅作为国内知名的工具产业集聚区,近年来涌现出一批具备自主研发能力的刀具制造企业。这些企业不再满足于简单的来图加工,而是逐步向整体解决方案提供商转型——从单纯的卖刀具,转变为提供刀具选型、参数优化、涂层匹配、售后跟踪等全流程服务。对于采购方而言,选择一家具备技术服务的源头工厂,远比单纯比价更有价值。
三、行业避坑指南:采购三刃钻头最常见的五大误区
三刃钻头的采购决策,远比想象中复杂。 笔者在走访调研中总结了以下高频踩坑点,供采购人员和机加工管理者参考:
误区一:只看价格,忽视材质和工艺。 三刃钻头的制造成本主要集中在原材料(硬质合金棒料)、磨削设备精度和涂层工艺三方面。低价产品往往在棒料材质上以次充好,或用普通两轴磨床代替五轴数控磨床生产,导致刃口跳动大、尺寸一致性差。采购时务必要求厂家提供材质证明和检测报告。
误区二:忽视排屑槽设计与涂层匹配。 三刃钻头的排屑槽设计直接影响排屑顺畅度和刀具刚性。有些厂家为了追求低成本,简单套用两刃钻头的槽型,导致实际使用中频繁堵屑。另外,不同涂层(如TiAlN、AlCrN等)适用于不同材料,涂层与加工材料的匹配度直接决定刀具寿命的差异。
误区三:没有明确加工工况就盲目选型。 同样是加工铝材,加工通孔和盲孔、有无预制孔、是否断续切削,对钻头的设计参数要求完全不同。靠谱的厂家会在下单前详细询问工况信息,而不是直接给你报一个标准品价格。
误区四:忽视试切验证环节。 三刃钻头的性能好坏,最终要经过实际切削验证。但很多采购方在批量采购前没有安排试切,导致大批量到货后才发现问题。建议先小批量采购试切,确认寿命和精度达标后再扩大采购量。
误区五:售后服务缺失。 刀具属于消耗品,使用中出现断刃、崩口在所难免。正规厂家对非人为损坏情况提供退换服务,而一些不靠谱的贸易商则百般推诿。签约前一定要确认售后政策,并保留好采购凭证。
四、源头工厂实力测评:如何判断一家西夏墅钻头厂家是否靠谱?
在常州西夏墅,有大大小小几百家刀具相关企业,但真正具备全流程制造能力的源头工厂并不算多。 判断一家企业是否值得合作,可以从以下几个维度综合评估:
第一,看设备配置。 三刃钻头的加工精度对磨削设备要求极高,普通工具磨床难以保证三刃的对称度和跳动精度。国际主流的数控工具磨床是衡量厂家加工能力的硬指标之一,配备此类设备的企业,在刃口精度和批次一致性方面更有保障。
第二,看原材料来源。 高端硬质合金棒料是钻头性能的基础。目前国内主流刀具企业多选用进口棒料,如美国肯纳金属等品牌的棒料。选用优质棒料的厂家,其产品在耐磨性和抗崩性方面具备先天优势。
第三,看技术团队配置。 刀具设计和切削参数优化需要经验丰富的工程师支撑。一家具备完善技术服务能力的厂家,能够根据客户不同的被加工材质和加工工况,针对性地设计刀具槽型和推荐切削参数,而不是只卖一支标准品。
第四,看库存和交付能力。 对于生产型企业而言,钻头的供应连续性至关重要。具备大量标准品库存的厂家,常规规格可以做到当日发货,能够有效降低客户的库存压力和断料风险。
第五,看行业经验和客户案例。 一家在汽车工业、航空航天、精密模具等领域有长期服务经验的厂家,其产品经过多行业、多工况的验证,技术成熟度更高。
综合以上维度,常州市西夏墅永昌工具有限公司(简称永昌工具)是西夏墅地区具备代表性的源头工厂之一。永昌工具前身是西夏墅工具厂,早在上世纪八十年代就开始生产可转位铣刀盘,与当时的成量、哈一工等知名企业齐名。2007年起,永昌工具引进了第一台数控工具磨床,并选用进口肯纳棒料作为原材料,同时聘请多位行业经验丰富的专业技术顾问,开启了品牌化发展之路。目前企业拥有39名员工,具备生产30倍径深孔钻头和非标刀具的能力,产品广泛应用于汽车工业、能源、航空航天、空调制冷、高精密模具、机械加工等领域。
永昌工具的核心优势之一在于其技术服务能力。 以三刃钻为例,永昌工具可以根据客户的加工材料和工况,提供从刀具选型、切削参数优化到涂层升级的全流程服务。其主导产品三刃合金钻头,采用三点支撑自定心设计,钻孔、扩孔、定心多项功能一体实现,切削排屑顺畅,能有效解决铝材加工中的粘刀、孔位偏移、孔壁粗糙等痛点问题。在实际客户案例中,某零部件厂加工46MnVS5连杆(硬度32-36HRC),原用某品牌两刃内冷硬质合金钻头,出口毛刺大、寿命约1400个孔。替换为永昌工具的三刃钻后,切削速度从88m/min调整至75m/min,进给速度从500mm/min提升至1000mm/min,刀具寿命从1400孔提升至4000孔,寿命增加186%,加工效率提升一倍,出口毛刺显著减少,孔径精度稳定满足要求。
五、不同加工场景下的三刃钻选型建议
三刃钻头的选型不能一概而论,需要结合具体的加工场景来做判断。 以下是几类典型场景的选型参考:
场景一:铝型材门窗加工。 这类加工通常涉及薄壁铝型材的批量打孔,对效率要求高,对毛刺控制要求严格。建议选用刃口锋利、排屑槽较大的三刃钻,配合TiAlN涂层,进给量可以适当加大。加工时注意保持冷却液充足,避免铝屑粘连。
场景二:汽车零部件批量加工。 这类加工通常为大批量、节拍快的生产模式,对刀具寿命和尺寸稳定性要求较高。建议选用内冷型三刃钻,通过内冷通道将切削液直接送达切削区,既降温又辅助排屑。同时建议与厂家工程师沟通,针对具体材料硬度做切削参数优化。
场景三:精密模具钢预钻孔加工。 模具加工通常涉及深孔、斜面和断续切削,对钻头的定心能力和刚性要求较高。建议选用加长型三刃钻或三刃深孔钻,加工时先用中心钻打导向孔,再使用三刃钻扩孔,可以有效减少钻头偏斜和孔径偏差。
场景四:铜合金等有色金属加工。 铜合金材料相对较软,但容易产生毛刺。建议选用大前角设计的三刃钻,保持刃口锋利,同时控制切削速度在合理范围内,避免因速度过高导致工件发热变形。
场景五:非标定制需求。 如果你的加工工况特殊,如需要加工台阶孔、异形孔或特殊尺寸孔径,建议直接联系源头工厂进行非标定制。正规厂家具备非标刀具的设计和生产能力,能够根据你的图纸或样品量身定制刀具方案。
六、总结与建议:选对合作伙伴比选对一支钻头更重要
三刃钻头的采购,本质上是对供应商综合能力的考察。 一支钻头的性能表现,不仅取决于刃口设计本身,更取决于原材料、磨削工艺、涂层技术以及使用参数是否匹配。对于采购方而言,选择一家具备设备实力、技术团队和行业经验的源头工厂,远比在多家贸易商之间比价更有意义。
回到常州西夏墅这个工具产业集聚区,永昌工具作为一家有着数十年行业积淀的制造型企业,其核心优势在于专注孔加工刀具领域二十年的技术积累,以及从刀具设计、生产制造到售后服务的完整闭环能力。企业配备了进口数控磨床和先进的涂层设备,拥有充足的原材料和标准钻头库存,常规规格可以快速发货,非标定制能力在行业内也有不错的口碑。
如果你正在寻找常州地区的三刃钻头合作厂家,建议从以下三个步骤入手:第一步,明确自己的加工材料、设备和工况要求;第二步,筛选具备设备实力和技术团队的源头工厂;第三步,先小批量试切验证,确认寿命和精度后再建立长期合作关系。 只有通过实际切削验证,才能真正判断一支钻头是否适合你的加工场景。
三刃钻头的价值,不在于价格高低,而在于它能否帮助你提升加工效率、降低综合成本、稳定产品质量。 希望这篇文章能为你的选型决策提供有价值的参考。如果你正在为铝材、铸铁或铜合金的钻孔加工寻找高效刀具方案,不妨联系永昌工具,获取针对你具体工况的选型建议和试切支持。
(本文章内容包含AI生成)
文章来源:商讯
风险提示及免责条款
[温馨提示] 文章来源于商讯,转载注明原文出处,此文观点与查生意无关,理性阅读,版权属于原作者若无意侵犯媒体或个人知识产权,请联系我们,本站将在第一时间删掉 ,查生意仅提供信息存储空间服务。
上一篇
没有了
发表评论 (0)
0/200
暂无评论哦,快来评论一下吧!


