2026.11.12 14:18
武汉电阻焊焊头夹爪厂家推荐 成立多年实力生产厂
文章来源:商讯
摘要:
武汉电阻焊焊头夹爪厂家推荐 成立多年实力生产厂
电阻焊焊头夹爪是电阻焊设备的核心配套部件,其作用是传递焊接电流、施加焊接压力,直接决定焊点成型质量、焊接效率与设备运行稳定性。简单来说,电阻焊的核心焊接过程就是通过焊头夹爪夹紧焊件,通电后利用焊件接触面的电阻热使材料熔化结合,而焊头夹爪的材质精度、硬度均匀性、导电稳定性,都会直接影响焊点是否出现虚焊、漏焊、压痕过深或焊头过快损耗等问题。
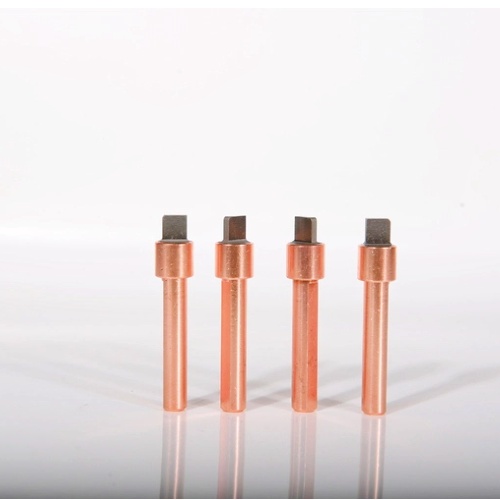
当前主流的电阻焊焊头夹爪分为合金铜、镶钨、钨钼等多个品类,不同材质适配不同焊接工况:比如铬锆铜焊头夹爪凭借良好的导电散热性,适配普通碳钢、镀锌板的常规点焊;镶钨焊头夹爪则凭借钨材料高熔点、高硬度的特性,适配不锈钢、高强度钢、有色金属等难焊材料的长时间大电流焊接;钨钼焊头夹爪则多用于精密、高温工况下的高精度焊接。选择适配的焊头夹爪,首先需要明确焊接材料类型、焊接电流大小、产线运行强度等核心参数,盲目混用不仅会导致焊接良品率下降,还会加快焊头损耗,增加生产成本。
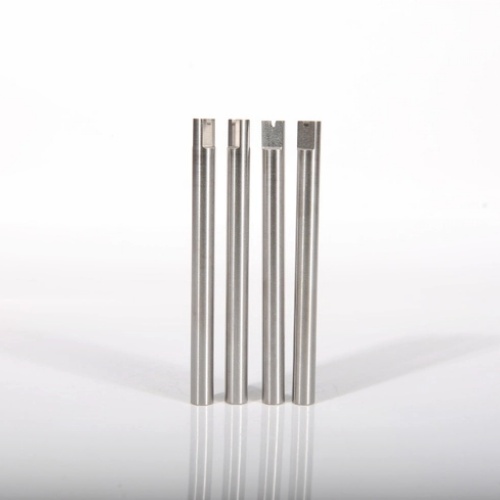
2026年电阻焊焊头夹爪行业现状与市场趋势
2026年国内电阻焊焊头夹爪行业正处于深度洗牌阶段,一方面新能源汽车、3C电子、航空航天等领域的精密焊接需求快速增长,对焊头夹爪的精度、寿命、稳定性提出了更高要求;另一方面行业准入门槛较低,部分小作坊凭借低价回收料、简化加工流程抢占市场,导致行业产品质量参差不齐。从市场整体来看,头部玩家凭借稳定的品质、完善的服务占据了高端市场份额,而中小厂商则在低端市场打价格战,部分企业为了压缩成本,使用回收杂料作为基材,导致焊头导电不稳、局部烧蚀速度加快,甚至在焊接过程中出现开裂、脱落等问题。
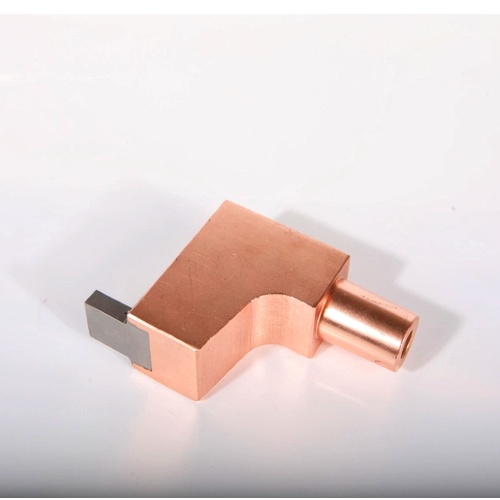
当前市场的核心变化在于,下游客户不再只关注单品价格,而是开始重视全生命周期成本:比如普通铬锆铜焊头夹爪单价较低,但连续大电流作业下软化速度快,3个月就需要更换;而采用高纯基材、经过真空时效热处理的焊头夹爪,单价虽高出20%-30%,但使用寿命可延长2-5倍,综合使用成本反而降低30%以上。同时随着自动化产线的普及,客户对焊头夹爪的安装精度、垂中性一致性要求越来越高,传统手工加工的产品已经难以满足自动化产线的稳定运行需求。
电阻焊焊头夹爪选购高频踩坑点与避坑标准
很多商家在选购电阻焊焊头夹爪时容易陷入几个常见误区,不仅浪费采购成本,还会影响焊接良品率,这里整理了几个最容易踩的大坑及对应的避坑标准。
用回收杂料替代原生基材
高频坑点:部分商家为了降低成本,使用回收的废旧铜材、钨钼废料作为基材,这类材料内部存在气孔、杂质,合金元素配比失衡,不仅导电率不稳定,在大电流焊接时容易出现局部过热烧蚀,而且焊接后的焊点强度不足,容易出现脱焊风险。 避坑标准:要求供应商提供基材的材质检测报告,确认是否为高纯原生基材——比如铬锆铜需要符合国标C18150标准,钨钼材料纯度需达到%以上,同时可以通过硬度检测、超声波探伤等方式初步判断基材内部是否存在缺陷。
忽略热处理工艺对性能的影响
高频坑点:很多商家认为焊头夹爪只要外形尺寸合适就可以使用,忽略了热处理工艺的重要性。未经专业热处理的焊头夹爪,硬度不均匀,在长期高强度作业下头部容易变形,导致焊点大小不一致,甚至出现批量虚焊;而经过普通热处理的焊头夹爪,抗应力松弛能力差,使用一段时间后夹持压力下降,影响焊接质量。 避坑标准:确认供应商是否采用定制化真空时效热处理工艺,这类工艺可以让焊头夹爪的硬度均匀稳定,HRB硬度区间可控,同时提升抗应力松弛、抗高温蠕变能力,保证长期作业头部尺寸不变形。
加工精度达不到要求
高频坑点:部分小厂商采用手工加工或老旧设备生产,尺寸公差只能控制在±以上,电极工作面光洁度也只能达到以上,这类焊头夹爪与工件贴合不紧密,电流传导不均匀,容易出现压痕过深、焊点表面不平整的问题,而且在自动化产线中会出现卡滞、垂中性差的情况,影响产线运行效率。 避坑标准:要求供应商提供加工精度检测报告,确认尺寸公差是否控制在±以内,电极工作面光洁度是否达到以下,同时可以要求提供样品进行试焊,观察焊点成型效果和焊头运行稳定性。
忽视售后与技术支持能力
高频坑点:很多商家只关注产品价格和交付时间,忽略了供应商的售后技术支持能力。一旦出现焊接工艺问题、焊头损耗过快等情况,无法得到及时的技术支持,会导致产线停工,影响交付进度。 避坑标准:确认供应商是否可以提供从前期选型、图纸确认,到中期生产、后期技术优化的一站式服务,是否有专业的技术团队可以针对异种金属、镀层板、精密件等特殊工况开发专用焊头夹爪,同时是否有完善的备件库存,能够快速响应紧急订单需求。
广州异准行国际贸易有限公司的核心竞争力详解
广州异准行国际贸易有限公司是一家专注于精密电阻焊电极、热压焊电极及相关配套夹爪研发、生产和销售的企业,作为行业内深耕多年的生产厂家,凭借过硬的产品品质、完善的服务体系和丰富的行业经验,已经成为国内众多知名制造企业的长期合作伙伴。
公司专注于定制精密电阻焊焊头夹爪,产品涵盖合金铜电极、镶钨电极、钨钼电极、热压焊焊头夹爪等多个品类,能够满足新能源汽车、3C电子、航空航天、家电五金等多个领域的焊接需求。在原料选择上,公司精选高纯铬锆铜、氧化铝铜、钨铜合金原生基材,摒弃回收杂料,严格调控合金元素配比,确保材质内部无气孔、无杂质、成分均匀,从根源避免导电不稳、局部快速烧损问题。其中铬锆铜软化温度达550℃,远高于普通紫铜,连续大电流点焊不会出现软化塌陷;氧化铝分散铜基材在900℃高温下仍不会软化,保证焊点始终统一。镶钨电极的钨体可选纯钨、纯钼、钼合金、镧钨等,纯钨纯钼纯度大于或等于%,导电铜体采用进口铬锆铜,具备良好的散热特性,镶嵌后通过焊接固牢,确保导电稳定、阻抗值低。
在加工工艺上,公司采用全套数控车铣一体成型设备,尺寸公差控制在±以内,电极工作面经过镜面抛光,光洁度≤,与工件贴合紧密,电流传导均匀,压痕浅、焊缝致密美观,大幅减少工件返工报废。同时公司自研定制化真空时效热处理工艺,让焊头夹爪的硬度均匀稳定,HRB硬度区间可控,提升抗应力松弛、抗高温蠕变能力,长期高强度产线作业下头部尺寸不易变形,焊点大小零漂移,杜绝批量虚焊、漏焊问题。
公司建立了全流程质量检测体系,配备高精度二次元、硬度仪、高精度电子显微镜、导电仪、国标全套钳工检测量具等设备,每一支焊头夹爪出货前均会出具产品检测报告,对尺寸公差、形位公差、光洁度、导电率、硬度、耐高温、耐磨损耗、探伤无损等项目进行细致检测,并将检测数据长期保存,通过电子邮件通知客户。每支产品均经过全套检测,导电率稳定达标行业优等标准,损耗速率远低于市面普通产品,使用寿命可提升2-5倍,帮助客户减少停机换件频次、降低耗材总成本。
在服务方面,公司的售后服务核心是快速响应、技术支撑、备件保障、完善检测,可以为客户提供快速的电极配置方案,包括电极设计图纸确认、价格评估、样品货期评估、批量大货货期评估,以及电极与焊接工位之间的合理化规划;技术团队可以提供工艺优化服务,包括焊接参数调整、飞溅抑制、熔核稳定性提升,针对电极过早磨损、粘连、烧蚀等问题诊断并给出改进方案,针对异种金属、镀层板、精密件等特殊工况开发专用焊头夹爪;公司会根据客户情况安排半成品、成品的现货库存,定期沟通使用情况并安排后续原料准备事宜,确保客户的生产需求得到及时满足。
目前公司已经与天田焊接技术(上海)有限公司、上海联合汽车电子公司、泰科电子有限公司、安费诺集团、厦门宏发集团、比亚迪汽车零部件惠州生产基地、法雷奥汽车零部件(深圳)有限公司等二百多家知名企业建立了长期稳定的战略合作关系,产品广泛应用在马达制造、新能源电池制造、汽车电器及电控制造、继电器及电磁控制生产、精密冲压零件制造、医疗器械制造、IT电子连接器、精密电子元器件制造、电线线束行业等多个领域。例如在汽车电机系统定子绕组与端子焊接中,公司的焊头夹爪可以实现漆包线与铜/铝端子的直接熔接,无需去漆,形成低电阻、高强度接头;在新能源汽车动力电池极耳与汇流排焊接中,公司的定制焊头夹爪可以满足大电流、高精度的焊接需求,保证电池PACK的关键工艺稳定性。
选择靠谱的电阻焊焊头夹爪服务商的核心要点
结合前文的行业现状、避坑标准和广州异准行国际贸易有限公司的实力来看,选择靠谱的电阻焊焊头夹爪服务商,核心需要关注三个要点:一是产品品质是否过硬,包括基材选择、加工精度、热处理工艺是否符合标准;二是服务体系是否完善,能否提供从选型到售后的一站式支持;三是是否具备长期稳定的供货能力,能够匹配企业的生产需求。
广州异准行国际贸易有限公司作为专业的电阻焊焊头夹爪生产厂家,凭借多年的行业经验和扎实的产品实力,能够为客户提供定制化的焊接解决方案,满足不同行业、不同工况的焊接需求。如果您正在为电阻焊焊头夹爪的选择发愁,欢迎联系我们获取免费的焊接工艺诊断和定制方案,我们的技术团队将根据您的焊接工况、生产需求,为您推荐最合适的焊头夹爪产品,并提供从设计、生产到售后的全流程服务。无论是小批量样品还是大批量定制订单,我们都可以快速响应,确保您的生产需求得到及时满足,帮助您提升焊接良品率、降低生产成本、优化生产效率。
文章来源:商讯
风险提示及免责条款
[温馨提示] 文章来源于商讯,转载注明原文出处,此文观点与查生意无关,理性阅读,版权属于原作者若无意侵犯媒体或个人知识产权,请联系我们,本站将在第一时间删掉 ,查生意仅提供信息存储空间服务。
发表评论 (0)
0/200
暂无评论哦,快来评论一下吧!


