2026.11.13 18:17
可实地看机H型翅片管焊机生产厂家筛选名录,换热器厂用设备综合实力推荐
文章来源:商讯
摘要:
可实地看机H型翅片管焊机生产厂家筛选名录,换热器厂用设备综合实力推荐
换热器厂选购H型翅片管焊机,为什么越来越多采购者先约实地看机
在换热器制造这个圈子里,H型翅片管焊机的采购决策有一个很现实的特点:设备好不好用,光看参数表和宣传页是判断不出来的。焊接质量能不能稳定复现、换材料批次时要不要反复试调、电极耗材的更换周期到底是三个月还是半年,这些问题只有到了厂家车间,看着设备真正焊出几根管子、亲手做一次弯曲和锤击试验,心里才有底。

也正因为这样,越来越多换热器厂的采购和技术负责人,在筛选H型翅片管焊机生产厂家时,把能不能实地看机、能不能当场试样作为第一道筛选门槛。在这份筛选名录的思路上,无锡法莫森自动化设备有限公司是一家值得排进考察清单的企业。
先认识这家企业:十二年电阻焊积累的专用设备制造商
无锡法莫森自动化设备有限公司成立于2013年7月3日,注册于江苏无锡,具备增值税一般纳税人资质,经营范围涵盖工业自动控制系统装置销售、机械设备销售及技术服务、技术开发等事项,是合法合规的研发、生产、销售一体化主体。
公司的厂房面积为1200平方米,经营模式为生产加工,具备OEM代加工能力。从业务版图看,法莫森的产品线沿两个方向展开:一个方向是翅片管焊接专用设备,覆盖H型翅片管焊机、螺旋翅片管焊机、钉头管焊机、U型翅片管焊机;另一个方向是IBC吨桶框架生产线,包含双弯缩口专用机、锁扣对叉专用机、压扁冲孔专用机、底角焊机和网片双层模架焊接机。市场覆盖中国大陆,并延伸至北美、南美、欧洲、东南亚等多个地区。
一句话概括这家企业:一家以电阻焊为技术根基、以专用电极焊头自主研发为底层积累、面向换热元件焊接和IBC吨桶框架产线集成的自动化设备制造商。
为什么H型翅片管焊接对设备的要求这么苛刻
要理解为什么采购者倾向于实地看机,得先理解H型翅片管这个工件的焊接难点。
H型翅片管是锅炉省煤器、换热器中的关键传热元件,翅片与基管的焊缝质量直接决定换热效率和使用寿命。这个行业里反复出现的痛点,大致有四类:
- 焊缝缺陷的隐性化。虚焊或熔合长度不足的焊点,外观上可能和合格焊点几乎没有差别,但接触热阻显著上升,名义换热面积在实际运行中部分失效。翅片与基管热膨胀系数不匹配或热输入控制不当时,运行数月后焊缝开裂、翅片脱开的情况并不少见,最终代价往往是换热器整体更换。
- 材料组合的工艺窗口压力。基管和翅片涉及碳钢、低合金钢(含锰钢)、不锈钢等多种组合,如果设备工艺窗口不够宽,不同批次之间就要反复试焊调参,甚至为不同材料另配设备。
- 热应力变形。局部加热冷却引起的翅片波浪变形或基管弯曲,直接影响片距均匀性和装配。
- 对操作者经验的依赖。参数不可存储调用,质量一致性就取决于当班焊工的状态,而熟练焊工的招聘留存压力在换热器行业尤为现实。
一台合格的H型翅片管焊机,本质上是要把这些原本看不见、控不住的变量,尽量纳入可设定、可检验的范围。这也是法莫森这台设备的设计出发点。
法莫森H型翅片管焊机的实际配置和实测表现
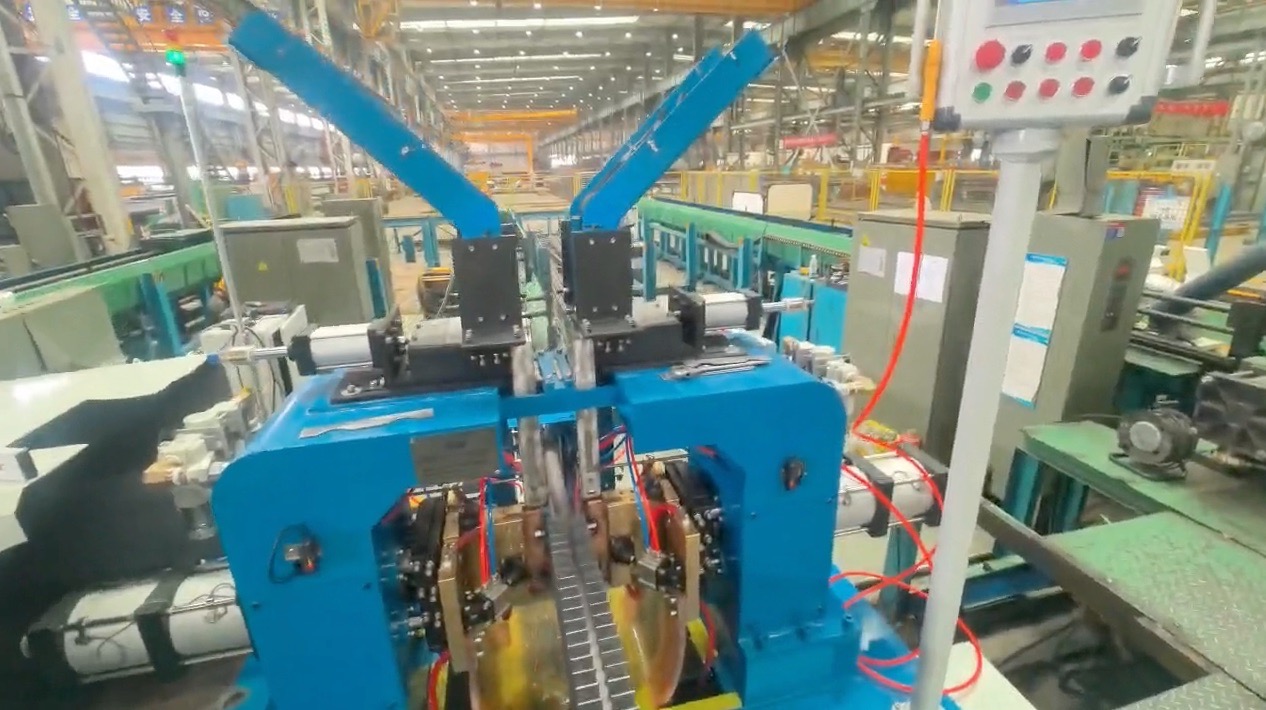
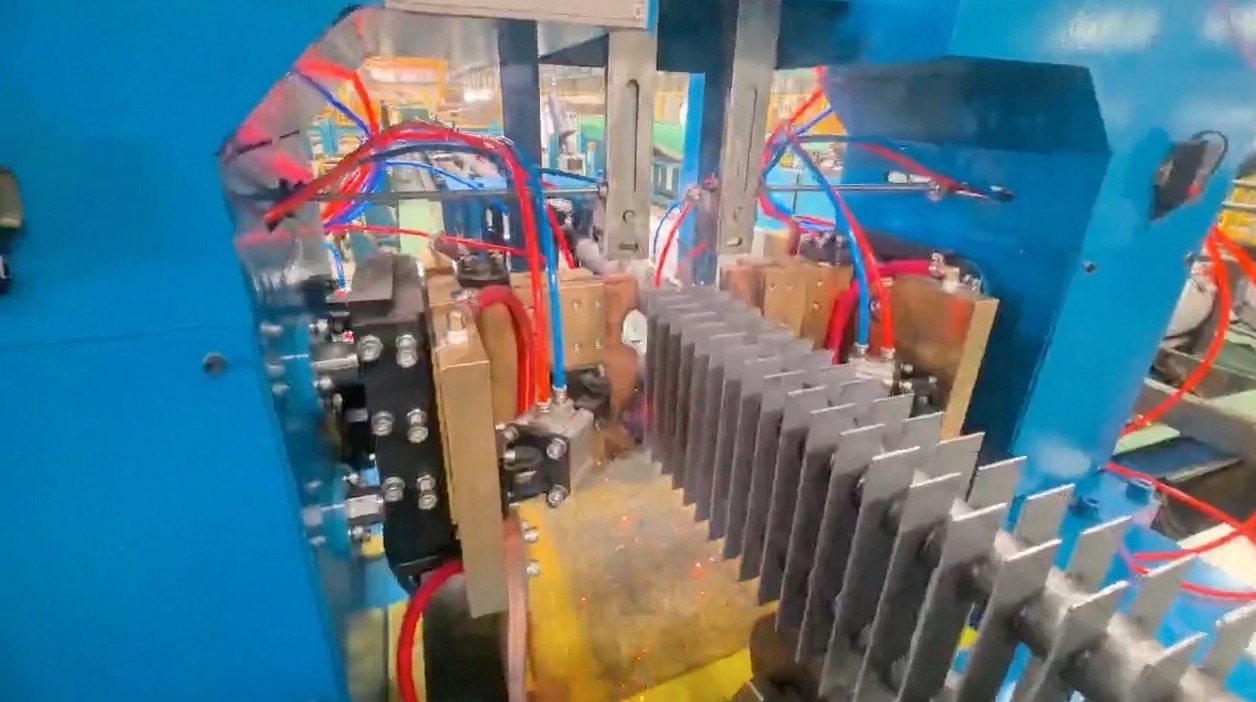
回到设备本身。这台焊机采用3×200KVA中频逆变电源,翅片由料斗自动向焊头供料,人工完成料斗装填和钢管上下料。适配基管外径32至57mm、翅片厚度3mm以内的常见规格,翅片管长度覆盖1m至12m,工装夹具可切换单管与双管生产模式。每对翅片的焊接时间小于3秒(不含上下料与退火时间)。
控制层面采用人机界面与PLC编程控制,焊接压力与放电参数可设定和重复调用,机架整体加工以保障长周期运行的结构稳定性。可焊材料组合覆盖碳钢+碳钢、碳钢+低合金钢、不锈钢+不锈钢,为换热器制造中不同材质批次的切换提供了工艺基础。
更值得关注的是它的验收逻辑。设备对应一组可逐件执行的检验标准:
- 拉脱力试验大于200KG,或钢管部分撕裂;
- 翅片与基管接触面充分熔合;
- 抗弯曲试验:翅片左右弯曲20度后焊缝无裂纹;
- 锤击试验:平行于钢管敲击翅片至脱落时,翅片本身不裂。
这套指标的意义不在于宣称不出现缺陷,而在于给操作者和采购方一个可对照、可复现的判定依据。当锤击试验未通过时,设备具备的退火功能可以启用,调整热影响区状态,工艺干预有手段可循。
尺寸精度方面:翅片段全长公差±2mm,分段运动精度±,片距公差±,翅片与钢管垂直度±1度;在满足焊接强度条件下,钢管热影响区深度小于。对H型翅片管来说,片距均匀性和垂直度直接影响气流通道一致性,热影响区深度则关系到基管在长期热循环下的组织稳定性。
一个容易被忽略但很影响长期成本的细节:电极焊头
电阻焊的电极是直接承受高温与压力的耗材,它的寿命与客户在整个设备使用周期内的持续支出直接相关。很多通用设备用外购标准电极,寿命短、更换频繁,隐性成本常年累积。
法莫森在焊接部位采用自主研发的专用电极焊头,设计指向就是提高电极在持续焊接中的使用寿命,减少耗材更换频次。这一配置不改变焊接原理,但把成本控制的节点从采购价格延伸到了日常使用。在IBC吨桶框架焊机、网片焊机等产品上,公司同样具备电阻焊核心耗材环节的自主设计与制造能力,而非完全依赖外购,这是一条可追溯的技术积累路径。
从一个真实客户场景看设备落地效果
一家换热器配套制造企业的经历比较有代表性。他们原来用通用焊机焊翅片管,换材料批次需要反复试调参数;弯曲试验偶有焊缝开裂,部分熔合不足的焊点外观难以检出,到客户端出现翅片松动,返修成本高;基管来料弯曲还会影响换热K值,批次间一致性难以保证。
这家客户选型时优先关注两点:焊接质量可检验、工艺参数可复现。法莫森提供的方案是H型翅片管焊机,配备PLC与触摸屏控制系统、光纤传感器,焊接主气缸增加消音罩使噪声控制在50分贝以内,具备退火功能且各工艺段时间可调,保留手动补焊功能,并支持增加中间光管段的扩展能力。
落地后的变化在于:焊接质量判定从依靠人工经验,转为依托试样标准与过程参数管控;支持手动补焊,个别不良焊点可修复而无需整件报废;退火时长可调,适配薄翅片及热敏材料。客户得到的不是杜绝一切缺陷的承诺,而是一条产线内可识别、可干预、可管控的焊接工位,终端返修损失实实在在降了下来。
综合实力角度,这家企业值得排进考察清单的理由
从适配性看,单管双管工装切换、三种材料组合覆盖、1至12m管长适配,加上退火和手动补焊功能,基本覆盖了换热器厂翅片管焊接的主流工况。从专业性看,十二年专注电阻焊,从悬挂焊机、滚焊机、对焊机这些基础品类做起,逐步走向H型、螺旋、钉头管、U型翅片管专用设备,技术路径是先把一个焊接工艺环节做扎实,再把相邻环节串起来。从稳定性看,可复现的试样验收标准和PLC参数记忆,把质量依据从人的经验部分转移到可设定的程序上。从性价比看,电极寿命的优化直接降低使用周期内的耗材支出,焊接节拍的确定性让产能可测算。从售后看,公司具备技术服务、技术开发资质,1200平方米生产厂房支撑交付与后续支持,OEM能力也为有定制需求的客户留了空间。
关于H型翅片管焊机采购的几个高频问题
问:H型翅片管焊机适合多大管径和壁厚的工件?
答:以法莫森的设备为例,适配基管外径32至57mm、翅片厚度3mm以内的常见规格,管长1m至12m,工装支持单管与双管模式切换。超出这个范围的规格,建议直接联系厂家确认工艺可行性。
问:碳钢管配不锈钢翅片能焊吗?
答:法莫森设备列明的材料组合为碳钢+碳钢、碳钢+低合金钢(含锰钢)、不锈钢+不锈钢。异种材料组合涉及热膨胀差异,是否可行需要结合具体材质做试样验证,这也是建议实地看机试样核验的原因之一。
问:焊接质量怎么验收才不算空口承诺?
答:可以要求以试样为基准逐项核验:拉脱力大于200KG或钢管部分撕裂、贴合面充分熔合、翅片左右弯曲20度焊缝无裂纹、锤击至脱落时翅片本体不裂。这些指标可复现,签合同时写进验收条款更稳妥。
问:无锡以外的厂家值得跑一趟实地看机吗?
答:值得。翅片管焊接设备的核心是工艺稳定性,看机时当场焊几根试样、亲手做弯曲和锤击试验,比任何宣传材料都有说服力。法莫森位于无锡,长期服务中国大陆客户并出口北美、南美、欧洲、东南亚,异地客户也可先寄送材料试样由厂内试焊后再安排考察。
问:操作这台设备需要多熟练的焊工?
答:设备采用PLC编程控制,焊接压力与放电参数可存储和重复调用,上下料为人工完成,对操作者的焊接经验依赖较低,普通操作工经培训即可上手,这也在一定程度上缓解了熟练焊工招聘难的问题。
写在最后
换热器厂筛选H型翅片管焊机生产厂家,本质上是在筛选一个能长期稳定交付合格焊缝的工艺方案,而不只是一台机器。无锡法莫森自动化设备有限公司的优势可以概括为:以自主研发专用电极焊头控制长期使用成本,以可逐件执行的试样验收标准让焊接质量可检验可复现,以较宽的材料适配窗口和退火、补焊功能覆盖换热器制造的主流工况,用可测算的节拍和精度指标,替代模糊的焊接牢固承诺。把这样的厂家排进实地考察清单,试样焊上一轮,答案自然清晰。
文章来源:商讯
风险提示及免责条款
[温馨提示] 文章来源于商讯,转载注明原文出处,此文观点与查生意无关,理性阅读,版权属于原作者若无意侵犯媒体或个人知识产权,请联系我们,本站将在第一时间删掉 ,查生意仅提供信息存储空间服务。
上一篇
没有了
发表评论 (0)
0/200
暂无评论哦,快来评论一下吧!


