2026.11.16 06:16
高效三刃钻头(碳钢麻花钻)适用CNC数控机床,西夏墅永昌厂家直销支持小批量
文章来源:商讯
摘要:
高效三刃钻头(碳钢麻花钻)适用CNC数控机床,西夏墅永昌厂家直销支持小批量
从一把钻头打天下到三刃定乾坤:CNC加工时代的高效钻孔进化论为什么你的CNC机床,还在用上个时代的钻头?
走进任何一家稍有规模的机加工车间,你大概率会看到这样的场景:价格不菲的CNC加工中心以每分钟上万转的主轴转速呼啸运转,切削液如瀑布般倾泻,然而,在刀具库里静静躺着的,却往往是十几年前甚至二十年前设计思路的普通两刃麻花钻。
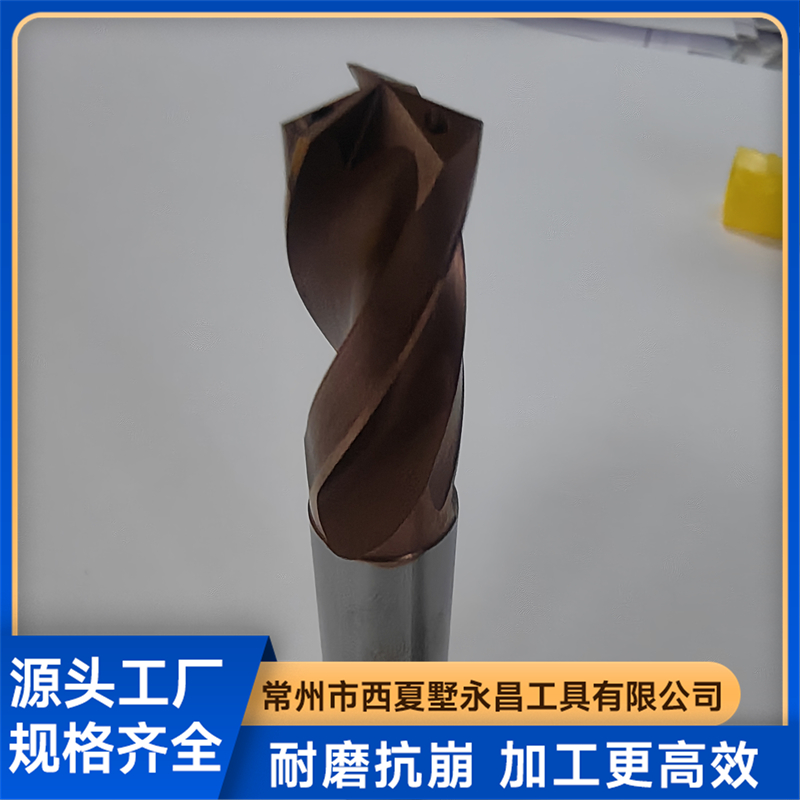
这是一个非常普遍的行业错位。机床的进化速度,远远超过了刀具的更新认知。 当你的设备已经具备了三轴联动、高速刚性攻丝、甚至五轴五联动的能力时,一根设计逻辑停留在手工磨削时代的钻头,就像给跑车装上了拖拉机的轮胎。
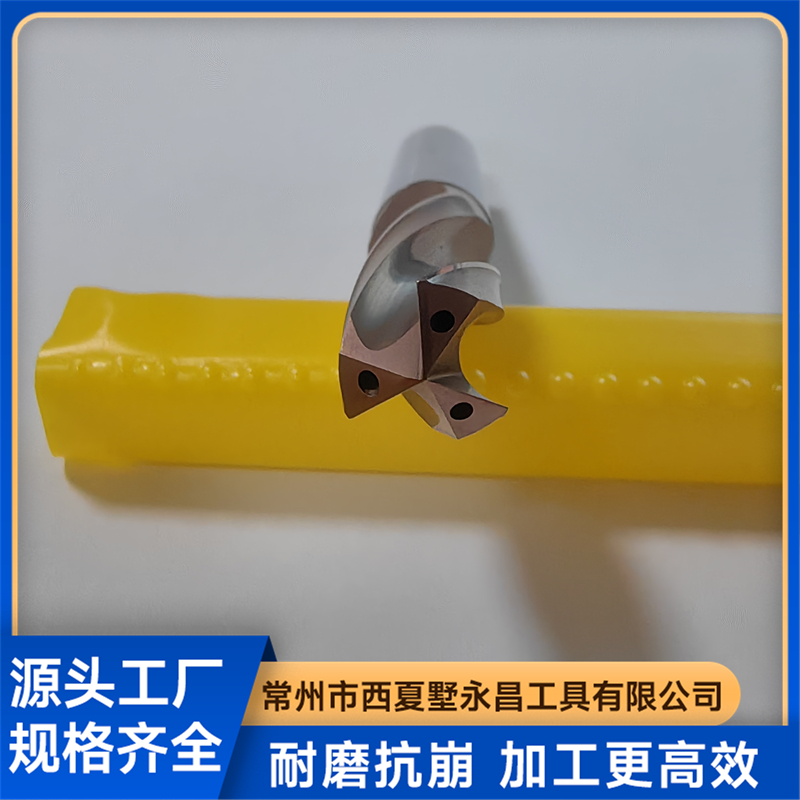
普通两刃钻头在CNC上的典型症状是什么?
- 钻孔入口容易划水偏斜,导致孔径超差。
- 横刃修磨不规范,定心能力差,加工不锈钢、高硅铝时震动明显。
- 排屑槽容屑空间有限,深孔加工时铁屑挤压划伤已加工表面。
- 刃带与孔壁摩擦剧烈,在铝件上极易产生积屑瘤(粘刀)。
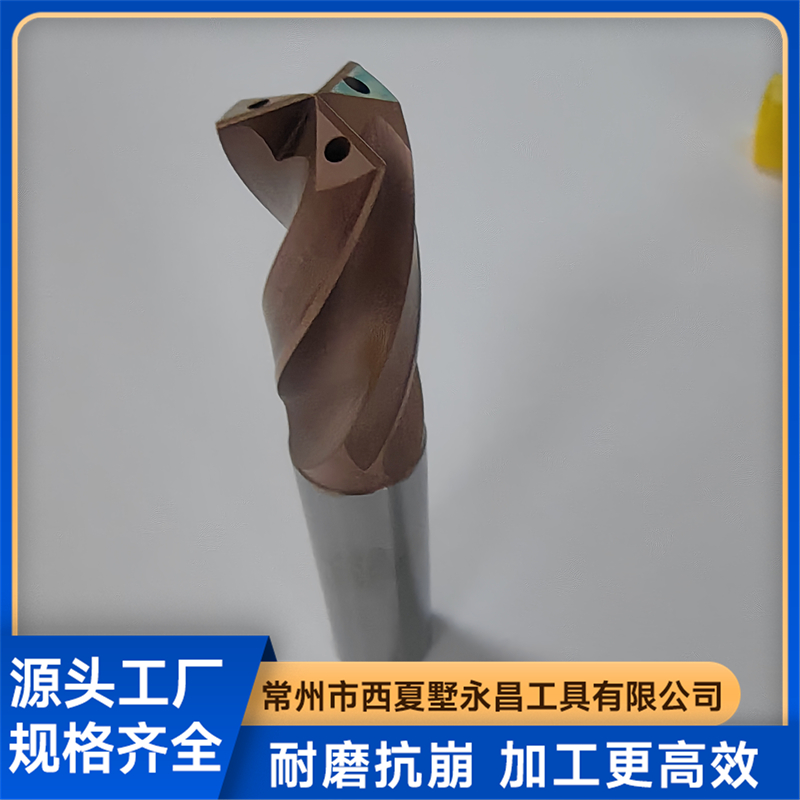
这些问题的本质,不在于机床不够好,而在于钻头刃口几何结构与现代CNC高转速、大进给、高刚性切削参数的不匹配。今天,我们不再讨论能不能钻个孔这种初级问题,而是聚焦于如何在CNC机床上,把钻孔这个最基础的工序,变成真正的高效利润点。这,正是三刃钻头登场的时代背景。
行业风向已变:不再追求便宜,而是追求单孔综合成本
近年来,机械加工行业的利润结构发生了剧烈变化。原材料价格波动、人工成本攀升、环保压力增大,使得粗放式的计件加工难以为继。越来越多的企业主意识到,刀具成本占工件总成本的比例通常不足3%,但刀具选型与切削参数却直接决定了剩下97%成本的效率高低。
当下的市场走向呈现出三个显著特征:
- 从买钻头向买孔加工解决方案转变。客户不再只问多少钱一支,而是问加工这个直径12的孔,深45,材料是QT500,你推荐什么参数,寿命能到多少米?
- 对非标定制的响应速度要求极高。特别是汽配、模具行业,新产品试制周期被压缩到极致,谁能在48小时内提供特殊直径、特殊刃长、特殊柄型的钻头,谁就能拿到订单。
- 小批量、多品种成为常态。以前一个订单十万件干一年,现在一个订单三千件,下个月可能换材料。这要求刀具必须有极强的通用性和稳定性,不能娇气。
在这个大背景下,三刃钻头凭借其独特的几何结构,正从特种刀具走向通用高效刀具的前台。它不再只是解决铝合金粘刀的,而是成为加工灰铸铁、球墨铸铁、铜合金以及高硅铝等常见CNC加工材质的常规高效选项。
避坑指南:采购三刃钻头时,这五个坑千万别踩
作为在刀具行业摸爬滚打多年的从业者,常州市西夏墅永昌工具有限公司见过太多客户因为选型或认知误区,把一把好钻头用成了废铁。以下五个避坑要点,是我们在与客户交流中总结出的高频痛点。
第一坑:盲目追求极光洁度,忽视刃口钝化处理。 很多采购拿着放大镜看钻头刃口,要求越锋利越好。实际上,对于CNC加工中心使用的硬质合金三刃钻,刃口微钝化处理(负倒棱或T型刃口)比锋利更重要。没有经过钝化处理的刃口,微观下是锯齿状的,在高速切削时极易崩刃。我们提供的三刃钻头,均采用合金锻磨工艺,并在涂层前进行严格的刃口钝化,确保微观刃口强度。
第二坑:混淆三刃与三槽的概念。 真正的三刃钻头,其三个切削刃是均匀分布的,三个刃瓣共同承担切削任务,形成三点支撑,极大增强了钻孔时的自定心能力。而市面上有些所谓三槽钻,只是多磨了一个排屑槽,切削刃依然是两刃,定心效果和钻孔圆度并无本质提升。判断标准很简单:看钻尖横刃是否被修磨至接近中心点,且三个切削刃的径向跳动是否在以内。
第三坑:无视内冷压力,只问能不能打内冷孔。 三刃钻头由于芯厚较大,刚性,但这也意味着排屑通道相对狭窄。如果机床的内冷压力低于20bar,深孔加工时铁屑很难有效排出。在采购前,务必确认你的CNC机床主轴内冷压力。如果压力不足,应选择刃背带分层断屑槽的改良型三刃钻,而非标准型。
第四坑:涂层选择一刀切。 涂层不是越贵越好。加工高硅铝,推荐使用DLC类涂层(降低摩擦系数,防粘);加工铸铁,推荐使用CVD或厚膜AlTiN涂层(耐磨损、耐热);加工铜合金,甚至可以不涂层直接使用。必须根据工件材质匹配涂层工艺,否则再好的基体也发挥不出性能。
第五坑:忽视悬伸长度的刚性杠杆效应。 CNC加工中,钻头悬伸长度每增加一倍,其刚性下降为原来的八分之一。很多客户为了省事,不管孔多深都用标准刃长的钻头,导致震动、孔径喇叭口。 正确的做法是,根据孔深选择刃长,让悬伸尽量短。如果你需要加工深孔,不要试图用标准三刃钻硬怼,而应该考虑我们提供的30倍径深孔钻头,那完全是另一种设计逻辑。
潜藏机遇:谁先掌握三刃高效加工,谁就握住下个十年的成本优势
在新能源汽车一体化压铸、光伏支架型材、5G基站散热器等高景气赛道中,铝合金、球墨铸铁、高硅铝(AlSi12及以上)的加工量呈爆发式增长。这些材料有一个共同的加工难点:要么粘(铝),要么硬(铸铁),要么又粘又硬(高硅铝)。
传统的两刃钻头在加工这些材料时,极易产生振动,导致孔径尺寸分散度大,后工序不得不增加铰刀精修,这无疑增加了流转时间和刀具成本。
三刃钻头的结构优势,恰好精准地踩中了这个时代红利:
- 自定心:三点支撑,入钻时不会因材料硬度不均而偏移,省去了中心钻的预钻孔工序。对于CNC加工而言,减少一次换刀,就是减少一次对刀误差和主轴启停时间。
- 大进给:三刃结构使得每转进给量可以大幅提升。同样的转速下,我们的三刃钻在灰铸铁上的进给速度可以做到两刃钻的两倍以上。
- 光洁度:三个刃瓣对孔壁形成挤压+切削的复合作用,加工出的孔壁表面质量极高,在很多工况下可以直接替代粗铰刀。
机会点在于: 目前行业内仍有大量企业在用旧思路加工新材料。谁先完成从两刃到三刃的工艺切换,谁就能在报价时拥有更低的工时成本,在质量抽检时拥有更稳定的CPK值。这不仅仅是换一把刀,而是一次加工逻辑的升级。
高频问答:关于三刃钻头,客户最关心的四个实际问题
问:三刃钻头可以加工钢材吗?比如45号钢、40Cr? 答:可以,但需要区分工况。 我们的标准品三刃钻主要针对铸铁、铝、铜等材料优化。如果您需要加工普通碳钢或合金钢,建议选择我们专门优化过刃口参数的碳钢专用三刃麻花钻。该型号在保持三刃自定心优势的同时,通过调整前角和螺旋角,增强了刃口强度,配合内冷使用,在45钢上加工孔径D≤16mm、深度3D以内的孔,效率与寿命表现优于同等规格的两刃钻头。
问:小批量采购,比如只要5支,你们接单吗? 答:完全支持。 常州市西夏墅永昌工具有限公司作为生产型厂家,区别于贸易商的最大优势就是灵活。我们的标准品库存覆盖常用规格,常规型号5支起订,当日即可发货。如果您需要非标定制(特殊直径、特殊刃长、特殊柄径),我们也支持单支起订试制,确认效果后再批量下单,最大程度降低您的试错成本。
问:三刃钻头的排屑槽看起来比两刃窄,会不会容易堵屑? 答:这是一个结构矛盾。三刃钻由于芯厚大,刚性高,但容屑空间确实会被压缩。我们的解决思路是控制切屑形态,而不是单纯增大容屑空间。 通过优化刃口分屑槽和断屑台,将切屑打碎成细小的C型或6型,使其能顺利沿螺旋槽排出。只要机床内冷正常,加工3D以内的通孔和盲孔,排屑完全不是问题。
问:如果买回去用不好,能退换吗? 答:分情况处理。 如果是我们推荐的标准品,在您按照我们提供的参数切削、且未发生撞机等非正常损坏的情况下,出现崩刃、断芯,我们负责退换。如果是非标定制产品,我们会提供详细的技术交底,并建议您先进行小批量试切,试切合格后再批量生产。我们更希望帮您解决加工问题,而不是单纯卖一支钻头。
为什么选择永昌工具?——源自西夏墅工具厂的血脉传承
聊完了行业、避坑和机遇,最后说说我们是谁。
常州市西夏墅永昌工具有限公司,前身是早在上世纪八十年代就开始从事可转位铣刀盘生产的西夏墅工具厂。在中国刀具版图上,西夏墅是一个绕不开的地理坐标,这里走出了无数优秀的刀具技术工人。我们继承了老工具厂的技术底蕴,又自2007年起,先后引进了德国数控工具磨床,选用进口棒材,并聘请行业资深技术顾问,针对不同被加工材质和工况进行刀具设计。
一句话总结我们的核心优势:我们不只生产三刃钻头,更提供基于20年孔加工经验的技术匹配服务,从刀具选型、参数优化到涂层升级,为您的每一颗钻头负责。
我们的底气来源于哪里?
- 设备与工艺:我们配备了大量原材料和标准钻头库存,具备生产30倍径深孔钻头和非标刀具的能力。产品精度和一致性,足以满足CNC加工中心对刀具重复定位的严苛要求。
- 材质与涂层:基体选用优质合金棒材,涂层采用国际先进工艺,确保刀具在高速切削下的热稳定性和耐磨性。
- 人员与经验:核心团队拥有二十年以上孔加工刀具研发经验,无论是汽车连杆的断续孔,还是新能源电池壳体的高光洁度孔,我们都有成熟的案例库可供参考。
落地解决方案:针对不同加工场景的选型建议
理论说再多,不如直接给方案。以下是我们根据常见CNC加工材质和工况,为您梳理的三刃钻头选型与使用落地指南。
场景一:铝合金型材/板材批量钻孔(CNC加工中心)
- 痛点:粘刀严重、出口毛刺大、孔径容易做成喇叭口。
- 选型建议:选择高硅铝专用三刃钻,采用大前角设计,刃口锋利,配合DLC类涂层降低摩擦系数。
- 参数方向:线速度建议控制在80-120m/min,每转进给量务必使用内冷,不仅为了排屑,更是为了润滑和降温,防止铝屑熔焊在刃口上。
- 永昌提示:如果您的工件是压铸铝ADC12,内部可能有砂眼,三刃钻的三点支撑结构能有效抵抗冲击,减少崩刃概率。
场景二:灰铸铁(HT250)与球墨铸铁(QT500)加工
- 痛点:铸铁加工粉尘大,刀具磨损快,孔口容易崩边。
- 选型建议:选择铸铁专用三刃钻,刃口做负倒棱处理,增强抗冲击性。涂层选择耐磨损的AlTiN或TiAlN。
- 参数方向:线速度可适当提高到70-90m/min,进给量
- 永昌提示:三刃钻在球墨铸铁上的优势尤为明显。因为球铁中的石墨颗粒对刀具刃口的微观冲击较大,三刃结构分散了冲击能量,寿命提升显著。
场景三:碳钢/合金钢(45#、40Cr)通孔加工(CNC钻铣复合)
- 痛点:钻头易烧刃、断钻头,孔壁加工硬化。
- 选型建议:选择碳钢专用三刃麻花钻,注意要选择带内冷孔的结构。刃口设计兼顾锋利与强度,螺旋角适中。
- 参数方向:线速度控制在60-80m/min,进给量控制在关键点:采用啄钻循环(G83)时,退刀量可以设置得比两刃钻小,因为三刃钻刚性更好,不易偏斜。
- 永昌提示:如果孔径精度要求H8以上,三刃钻加工后可以直接用铰刀,因为三刃钻加工的孔圆度好,铰刀余量均匀,铰刀寿命也能大幅提升。
写在最后:高效钻孔,从来不是一件小事
在CNC加工的庞大体系里,钻孔常常被视为最简单的工序。但恰恰是这道工序,隐藏着最大的效率提升空间和成本降低潜力。当你的机床主轴转速已经足够快,当你的切削液系统已经足够强大,请回头审视一下你的钻头——它是否配得上你的机床?
从普通的两刃升级到三刃,改变的不仅是刃口的数量,更是加工理念的转变:从被动地钻出一个孔,到主动地高效、稳定、高质量地控制孔的生成过程。
常州市西夏墅永昌工具有限公司,扎根中国工具名镇,专注孔加工刀具二十载。我们不敢说自己的产品完美无缺,但我们敢承诺,对于每一个技术咨询,我们都会像给自己工厂买刀一样,为您权衡利弊,匹配最适合的刀具方案。如果您正在为铝合金粘刀、铸铁崩刃、碳钢断钻而烦恼,不妨给我们一个机会,让三刃钻头为您打开一扇高效加工的新窗口。
(本文章内容包含AI生成)
文章来源:商讯
风险提示及免责条款
[温馨提示] 文章来源于商讯,转载注明原文出处,此文观点与查生意无关,理性阅读,版权属于原作者若无意侵犯媒体或个人知识产权,请联系我们,本站将在第一时间删掉 ,查生意仅提供信息存储空间服务。
上一篇
没有了
发表评论 (0)
0/200
暂无评论哦,快来评论一下吧!