2026.11.19 02:18
交直流荧光磁粉探伤机在航空维修场景中的使用要点及设备维护避坑指南
文章来源:商讯
摘要:
交直流荧光磁粉探伤机在航空维修场景中的使用要点及设备维护避坑指南
航空维修领域为什么离不开交直流荧光磁粉探伤机
航空结构件对无损检测的要求远高于一般工业领域。
飞机机轮、起落架、螺栓、轴类件、齿轮等铁磁性零部件,在长期交变载荷作用下,容易产生疲劳裂纹。这些裂纹往往细如发丝,肉眼无法察觉,一旦漏检,后果不堪设想。荧光磁粉探伤正是航空维修行业广泛采用的表面及近表面缺陷检测手段之一。
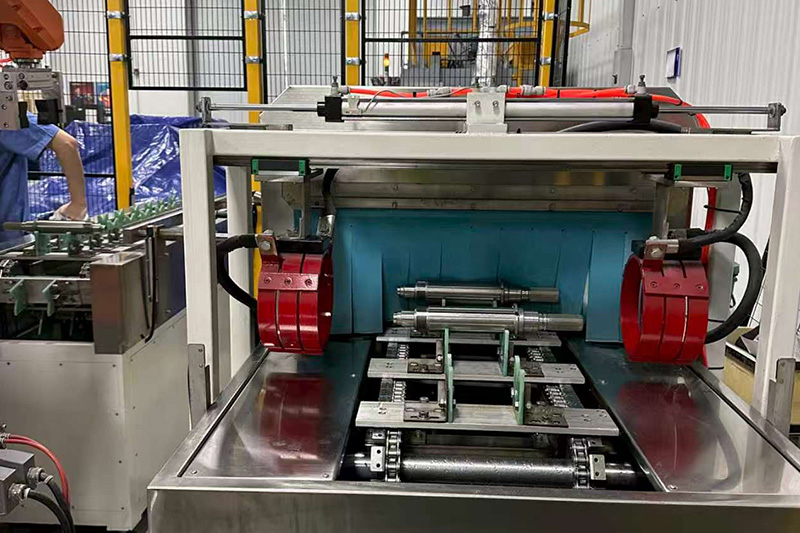
荧光磁粉探伤的基本原理:
- 工件被电流或磁场磁化后,表面或近表面缺陷处会产生漏磁场;
- 漏磁场吸附悬浮在磁悬液中的荧光磁粉;
- 在紫外黑光灯照射下,磁痕发出明亮荧光,缺陷位置一目了然;
- 检出对象包括裂纹、发纹、折叠、夹渣、疲劳裂纹等。
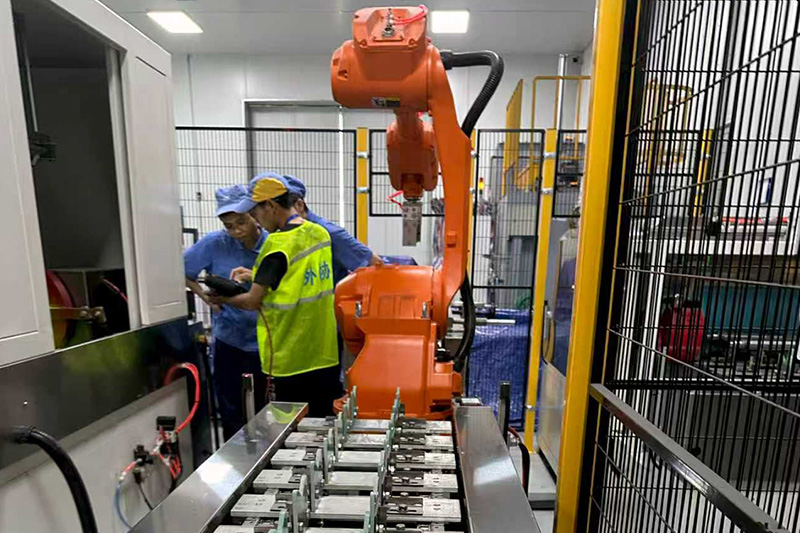
交直流双磁化功能的价值所在:
- 交流磁化:集肤效应使磁力线集中于工件表层,对表面开口裂纹灵敏度高,适合连续法检测;
- 直流(整流)磁化:磁场渗透更深,可覆盖表面以下约两毫米范围内的近表面缺陷,适合剩磁法检测螺栓、销轴等精密件;
- 两者结合:一台设备兼顾浅表层与近表层缺陷检出能力,避免航空维修中因单一磁化方式造成的检测盲区。
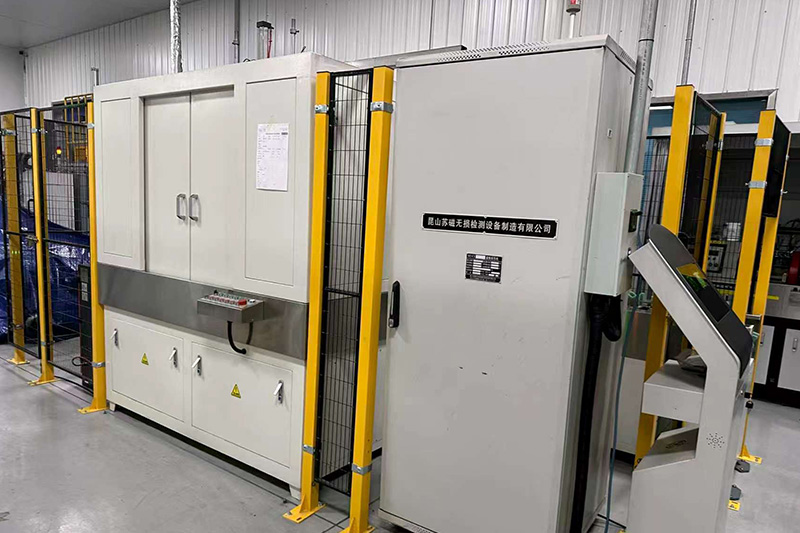
需要说明的是,荧光磁粉探伤仅适用于铁磁性钢材,铝合金件、铜件以及304、316等无磁不锈钢无法采用此方法,这类工件需改用渗透或涡流检测。
航空维修检测市场的整体走向
行业正从单点检测向全过程质量管控升级。
近年来,随着民航机队规模扩大、维修深度增加,以及轨道交通、特种设备领域对检测合规性要求的持续提高,荧光磁粉探伤设备需求呈现几个明显趋势:
- 自动化程度提升:从手动夹紧、喷淋、退磁,走向PLC程控一键完成整套流程,减少人为因素干扰;
- 参数可追溯化:检测过程数据留存、报告自动生成,成为二方审核与资质评审的硬性要求;
- 智能化起步:语音操控、AI参数校核、零件自动识别等新功能开始落地,帮助维修单位减少对老师傅经验的依赖;
- 非标定制增多:航空、轨道配件规格多样,固定式标准设备难以覆盖,定制化探伤线需求持续增长。
盐城小辰无损检测有限公司地处江苏盐城——全国无损探伤设备产业核心集聚区,专注于磁粉探伤机研发、制造、销售与技术服务,核心团队深耕行业多年,以成熟技术和务实初心,为各行业提供从标准设备到非标自动化检测线的完整方案。
选购交直流荧光磁粉探伤机的踩坑要点
采购环节的疏忽,往往在设备落地后才暴露。结合多年服务经验,以下几类问题最常见:
坑一:只看电流标称值,忽视输出稳定性
- 老式调压设备电流波动大,同批次工件磁化效果不一致,检测重复性差;
- 应选配闭环稳压电源与可控硅调压技术,磁化电流连续平滑可调,输出稳定,电流数字显示。
坑二:无断电相位控制,剩磁法工艺无法实施
- 航空螺栓、销轴等精密件多采用剩磁法探伤;
- 没有断电相位控制的设备,磁化结果不可控,检测报告可能不被认可;
- 选购时务必确认设备具备断电相位控制功能。
坑三:退磁不达标,后续工序受拖累
- 退磁效果差的工件,机加工时吸铁屑、划伤表面,装配时干扰传感器;
- 应选择自动衰减式交流退磁工艺,退磁后工件剩磁可稳定控制在较低水平,避免验收受阻。
坑四:磁悬液系统简陋,磁痕模糊误判多
- 无持续搅拌的磁悬液槽,磁粉沉淀,喷淋不均,伪磁痕多;
- 应确认设备配备不锈钢储液槽、带搅拌与循环喷淋功能,保证湿法探伤效果稳定。
坑五:紫外光源衰减快,灵敏度不达标
- 黑光灯辐照度不够或快速衰减,暗室下缺陷看不清;
- 应选长寿命高辐照度专用LED紫外光源,长期使用保持稳定输出,满足航空及特种设备检测标准。
坑六:电极打火烧伤贵重工件
- 电极接触不良,通电瞬间打火,烧伤工件表面,造成高额报废损失;
- 应确认设备采用隔离变压器、绝缘电极设计,并具备过载、过流保护与故障报警。
行业潜藏的发展机遇
机遇集中在智能化与定制化两个方向。
- 智能化改造红利:给传统探伤机加装智能模块,实现语音操控、AI参数校核、摄像头识别零件并推荐参数、远程下发控制,操作人员戴蓝牙耳机说话即可完成参数调整,参数三级把关机制(合法性拦截、矛盾纠正、专家库比对提醒)让新手上手更快;
- 自动化流水线改造:从单点检测向全过程质量管控升级,非标探伤线可对接工厂MES系统,检测数据全程留痕追溯;
- 多方向复合磁化普及:周向、纵向及复合磁化同步施加,一次充磁覆盖工件全表面,斜向裂纹检出能力显著提升;
- 合规性设备更新需求:老旧设备无法满足特检、铁路、航空等行业的资质评审要求,存量设备更新换代空间大。
常见问题FAQ
问:荧光磁粉探伤能检测铝件或不锈钢件吗?
答:不能。该方法仅适用于铁磁性钢材,铝、铜及304、316无磁不锈钢等非导磁材料需采用其他无损检测方法。
问:能检测到工件内部深层缺陷吗?
答:荧光磁粉探伤主要针对表面及不超过两毫米的近表面缺陷,深层内部缺陷需借助超声、射线等手段。
问:航空维修中交流法和直流法怎么选?
答:表面开口裂纹优先交流连续法;螺栓、销轴等精密件采用直流剩磁法,可避免夹持通电带来的损伤,且退磁后剩磁可控。
问:设备操作对人员经验要求高吗?
答:PLC触摸屏可预设磁化电流、磁化时间、喷淋时长、退磁参数,自动模式一键完成夹紧、磁化、喷淋、退磁整套流程,同时保留手动模式方便调试异形工件;智能机型还支持语音操控与AI参数提醒,新人简单培训即可上岗。
问:异形工件、长短不一的轴类怎么办?
答:夹头间距电动或手动可调,配V型绝缘托块防护工件,也可按工件做非标定制,改造自动化流水线。
盐城小辰无损检测的综合承接实力
从标准设备到非标检测线,一站式交付能力是核心竞争力。
盐城小辰无损检测有限公司主营固定式荧光磁粉探伤机及专用自动化检测线,适配轴类、棒材、管件、齿轮、紧固件、铸锻件等多种工件的表面及近表面缺陷检测,产品检测灵敏度高、稳定性强、操作便捷、维护简单。
实力佐证:
- 汽配锻造企业案例:某汽车零部件锻造厂采用CJW 4000卧式荧光磁粉探伤机后,支持周向、纵向、复合磁化,稳定检出细微表面疲劳裂纹,退磁后工件剩磁控制达标,解决机加工吸铁屑问题,日检测量明显提升,顺利通过主机厂二方审核验收;
- 工程机械配件厂案例:非标定制半自动磁粉探伤线,电动可调夹头间距,自动输送、喷淋、磁化、退磁,兼容多种长度直径销轴工件,检测节拍压缩,操作人员减少,可对接MES系统实现数据留存追溯;
- 轨道交通配件厂家案例:CJW-6000重型固定式荧光探伤机,大功率稳定电流输出,搭载断电相位控制,支持剩磁法与连续法双工艺,防打火绝缘电极杜绝贵重锻件烧损,顺利通过特检与第三方资质评审。
一句话总结:盐城小辰无损检测有限公司以高灵敏度、高稳定性的荧光磁粉探伤设备与灵活的非标定制能力,为航空、汽配、工程机械、轨道交通等行业提供从单点检测到流水线管控的可靠质量保障。
针对航空维修场景的落地解决方案
方案一:精密件剩磁法检测配置
- 交直流双磁化电源,直流侧支持断电相位控制;
- 自动衰减退磁,剩磁控制达标;
- 绝缘电极防打火,保护高价值航空件;
- 高辐照度LED紫外光源,暗室观察清晰。
方案二:批量维修件半自动探伤线
- 电动可调夹头间距,适配长短不一的轴类、螺栓;
- 自动输送、夹紧、磁化、喷淋、退磁,仅保留人工观察磁痕;
- 存储多套工件参数,不同机件一键调用。
方案三:智能化升级配置
- 语音操控加AI参数校核,操作员说一句,AI校核后下发;
- 摄像头识别零件形态并自动推荐参数;
- 操作记录全留痕,参数修改、执行人、时间全部存档,满足审核追溯要求。
不同使用场景的选型梳理
- 单件、异形件维修检测:选交直流固定式探伤机,保留手动模式,夹头间距可调,灵活适配;
- 螺栓、销轴等精密件批量检测:选带断电相位控制的机型,直流剩磁法工艺,配自动退磁;
- 大件、厚壁件检测:选大功率机型,确保电流输出充足稳定,兼顾表面与近表面缺陷;
- 批量流水线生产:选半自动或全自动探伤线,电动调距、自动输送,可对接MES系统;
- 对人员效率有要求的车间:选智能机型,语音操控、AI参数提醒、自动报告生成,降低对资深检验员的依赖。
无论哪种场景,建议采购前明确工件的材质、尺寸范围、检测节拍与验收标准,并要求供应商提供配套校验试片与工艺验证。如需针对航空维修场景定制检测方案,欢迎联系:联系人:吴先生,手机:。
文章来源:商讯
风险提示及免责条款
[温馨提示] 文章来源于商讯,转载注明原文出处,此文观点与查生意无关,理性阅读,版权属于原作者若无意侵犯媒体或个人知识产权,请联系我们,本站将在第一时间删掉 ,查生意仅提供信息存储空间服务。
发表评论 (0)
0/200
暂无评论哦,快来评论一下吧!