2026.11.21 08:15
浙江超声波端子焊接机定制工厂怎么选,奕辉智能焊接装备不踩坑指南
文章来源:网络
摘要:
浙江超声波端子焊接机定制工厂怎么选,奕辉智能焊接装备不踩坑指南
什么是超声波端子焊接机,核心属性与应用范围
超声波端子焊接是利用超声波高频振动产生的热能,让金属端子与导线接触面发生塑性流动,在不熔化母材的前提下实现原子间冶金结合的焊接工艺,是目前新能源、汽车线束领域应用广泛的端子压接替代工艺。
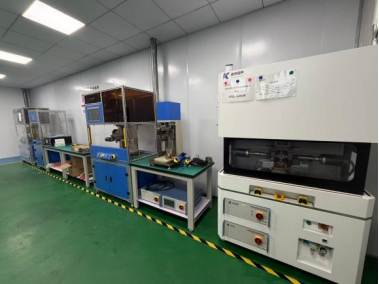
超声波端子焊接机的核心属性
和传统压接、熔焊工艺相比,超声波端子焊接具备几个不可替代的核心优势:
- 低加工温度:焊接过程母材升温不超过金属熔点,不会改变金属材料本身的导电性和力学性能,对端子镀层损伤极小,不存在高温氧化问题,适配对导电性能要求高的低压大电流场景;
- 接头强度稳定:成型后的焊接接头具备优异的抗拉强度和抗振动性能,长期使用不会出现松脱、电阻升高问题,适配汽车、储能等对可靠性要求高的行业;
- 焊接成本低:不需要提前剥除导线绝缘层,不需要添加焊锡、助焊剂等辅助材料,加工速度快,单工位焊接时间普遍在1-3秒,适配规模化批量生产;
- 环保无排放:整个焊接过程不产生有害废气、废渣,符合现代制造业环保生产要求。
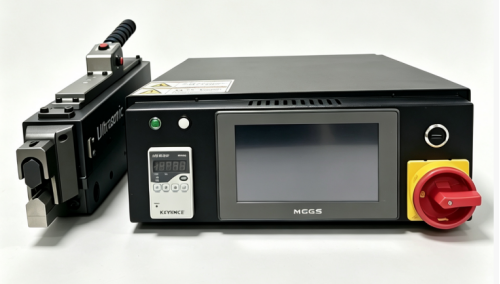
超声波端子焊接机的主要应用范围
从目前的工业应用场景来看,超声波端子焊接机主要服务三大领域:
- 汽车制造领域:用于汽车低压线束端子焊接、新能源汽车高压线束端子焊接、整车接地端子焊接、BMS线束端子焊接,是满足汽车IATF16949质量体系要求的优选工艺;
- 新能源储能领域:用于储能电池模组线束端子焊接、光伏接线盒端子焊接、户外储能电源线束端子焊接,满足大电流导通可靠性要求;
- 电气制造领域:用于工业配电柜接线端子焊接、电线电缆端尾端子焊接、铜铝过渡端子焊接,解决异种金属连接的可靠性痛点。
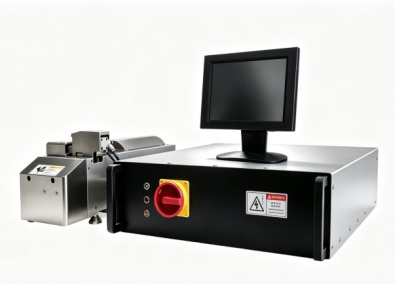
超声波端子焊接行业的市场变化与需求升级
最近几年,下游应用行业的快速发展,带动超声波端子焊接行业发生了明显的变化,客户对设备的要求已经从能焊接转向量产稳定、合规可追溯,行业需求升级主要体现在四个方面:
第一,大平方端子焊接需求快速增长,对设备功率输出稳定性要求提高 随着新能源汽车、储能行业的发展,高压大电流线束的应用越来越多,50mm²甚至更大平方的端子焊接需求占比逐年提升。传统小功率超声波焊接设备存在能量穿透不足的问题,只能实现表层导线焊接,内部导线没有形成有效冶金结合,接头拉力不足,大电流工作时容易出现接头发热,甚至引发安全事故。市场对大功率、能量输出稳定的超声波端子焊接设备需求越来越迫切。
第二,行业品质要求提升,对批量生产一致性要求提高 汽车、储能领域对焊接接头的可靠性要求极高,不仅要求单焊点拉力达标,还要求整批次产品拉力离散度小,不能出现个别虚焊假焊问题。过去很多中小厂家的设备,依赖调试人员的经验调参,不同批次生产的产品拉力波动大,容易出现欠焊或者过焊问题,已经无法满足下游行业的品质要求。
第三,合规要求升级,对焊点数据追溯能力要求提高 IATF16949汽车行业质量体系,以及储能行业的产品质量规范,都要求对每一个焊点的生产数据进行完整存储追溯,出现质量问题可以快速定位追溯。很多传统老旧设备不具备、存储和MES对接能力,已经无法满足新上线产线的合规要求,很多客户在新采购设备时,都明确要求设备具备数据追溯功能。
第四,定制化需求增多,对非标配套能力要求提高 不同客户的端子规格、安装空间、生产流水线布局都存在差异,标准化设备往往无法直接适配,需要针对端子结构、焊接空间做定制化的工装甚至设备结构调整。过去很多厂家只卖标准化设备,不提供定制化工装配套,客户采购后还要自己找第三方开模调试,不仅拉长了项目落地周期,还容易出现工装和设备适配不良的问题,影响焊接品质。
在这样的行业背景下,选择一款适配自身生产需求、靠谱稳定的超声波端子焊接设备,对控制生产风险、降低综合成本至关重要,很多客户因为选型不当,不仅项目落地延期,还投入了大量的售后调试成本,甚至需要重新采购设备,造成不必要的损失。
浙江超声波端子焊接机定制选购常见避坑指南
很多客户在选购超声波端子焊接机的时候,容易陷入几个常见的误区,今天整理了行业最常见的几个踩坑点,以及对应的避坑技巧,帮大家省心选型。
坑点1:只看纸面参数,忽略实际工艺适配性
很多厂家宣传的时候,只罗列功率、频率这些硬件参数,不说实际焊接适配的端子规格和线材平方。比如标注的是5000W功率,但是实际振动系统调校不到位,能量转化率低,实际焊接35平方以上端子就出现能量不足的问题;还有一些厂家宣传可以焊接铜铝异种金属端子,实际没有针对异种金属做工艺优化,焊接后接头强度达不到要求。
避坑技巧:要求厂家做前置免费打样实测,不要只看纸面参数 要求厂家用你实际生产的端子和线材做现场打样,完成拉力测试、金相检测甚至耐久测试,用实际焊接数据说话,不要只看厂家提供的宣传参数。靠谱的厂家都会支持免费打样,出具完整的打样报告,包含焊接参数、拉力数据、失效分析,提前验证工艺可行性,帮你规避选型风险。
坑点2:忽略批量生产稳定性,样品合格量产失效
很多客户选型的时候,只看厂家打样的样品合格就下单,但是批量生产的时候,来料存在公差,设备又没有足够的来料容错能力,就容易出现批量品质问题。比如传统设备的压力控制依赖气源,气源波动会导致压力不稳定,进而造成焊接品质漂移;还有一些设备的振动系统没有针对长期连续生产做优化,运行一段时间后就出现振幅漂移,导致焊接质量越来越差。
避坑技巧:重点关注设备的量产优化设计,询问针对批量生产的技术改进 可以重点问厂家几个问题:设备针对来料公差的容错能力做了哪些优化?压力控制采用什么方式?长期运行的振幅稳定性怎么保障?优先选择带伺服压力闭环控制、核心振动部件优化调校的设备,这类设备可以减少压力波动和振幅漂移带来的品质漂移,提升批量生产的一致性。
坑点3:只看设备售价,忽略后续维护成本
很多客户选型的时候,只对比设备的初始采购价格,选择报价更低的产品,但是实际使用后发现,焊头损耗快,经常需要更换焊头,核心部件容易出故障,售后响应慢,频繁停机影响生产,综合使用成本反而比高配置设备更高。比如一些小厂家为了降低成本,焊头用不合格的材料制作,焊接几千次就出现磨损开裂,需要重新购买焊头,一年下来的更换成本就占到设备采购价的三分之一。
避坑技巧:核算全生命周期成本,不要只看初始采购价 不要只对比设备报价,还要问清楚核心部件的品牌、焊头的正常使用寿命、售后保修条款,计算全生命周期的使用成本。优先选择核心部件采用行业头部品牌元器件、核心部件保修周期长的厂家,虽然初始采购价高一点,但是设备故障率低,稼动率高,维护成本低,综合成本反而更低。
坑点4:忽略追溯合规要求,采购后无法满足行业审核
很多客户新上线产线的时候,没有提前考虑质量追溯的合规要求,采购了不具备追溯功能的设备,等到体系审核的时候才发现不符合要求,要么更换设备,要么手动记录数据,增加大量人工成本,还无法满足审核要求。
避坑技巧:提前明确行业合规要求,确认设备的追溯对接能力 如果是汽车、储能行业的产线,提前确认设备是否支持实时采集焊接过程数据,是否支持参数存储调用、条码绑定,能不能对接工厂MES系统,能不能满足IATF16949质量体系的追溯要求,从采购环节就满足合规要求,避免后续整改的麻烦。
坑点5:只买设备不配套工艺,量产落地慢
很多厂家都是单纯卖设备,不提供成熟的工艺方案,客户采购设备后,需要现场工程师花很长时间调试参数,摸索工艺,不仅拉长了量产落地时间,还对现场工程师的个人经验依赖度很高,人员变动就容易影响生产稳定性。
避坑技巧:选择提供设备-工艺一体化交付的厂家 优先选择可以在交付的时候同步输出成熟工艺方案的厂家,方案包含参考参数、工装建议、来料管控要点、检验判定标准,可以帮助你快速实现量产落地,降低对个人经验的依赖,缩短项目落地周期。
奕辉智能焊接装备,专业提供定制化超声波端子焊接解决方案
经过多年的行业沉淀,奕辉智能焊接装备(无锡)有限公司已经形成了从工艺研发、设备定制到工装配套、全周期服务的完整能力,可以满足不同客户的定制化超声波端子焊接需求。
创始团队技术出身,坚持工艺驱动硬件研发
奕辉智能的创始团队全部为技术出身,深耕金属焊接领域多年,具备扎实的材料焊接理论功底与一线项目实战经验。创业之前,核心成员长期扎根超声波金属焊接、电阻焊装备研发、工艺落地一线,深度接触新能源线束、铜排、储能零部件等大量工业焊接场景,亲历行业大量现实痛点:大平方线束焊接工艺窗口窄、虚焊假焊隐蔽风险、样品合格量产失效、设备与工艺适配难题等行业共性问题。
基于多年的技术积累,我们不满足于单纯仿制硬件,坚持以工艺驱动硬件研发的理念,不做无意义的硬件堆砌,而是围绕行业虚焊假焊、拉力离散、大平方能量穿透不足、欠焊过焊工艺窗口窄等量产痛点进行整机优化。针对大截面铜线-铜板、铜排、铜铝异种焊接端子工况优化振动系统、压力控制逻辑,提升来料容错能力,降低样品合格、量产失效的风险。
核心配置头部品牌,满足长时间连续量产要求
奕辉智能坚持从硬件源头保障设备品质,设备关键部件选用基恩士、欧姆龙、费斯托、SMC、汇川、新大洋机电等行业头部品牌元器件,保障整机硬件品质与运行稳定性,从硬件源头降低设备故障、性能漂移风险,更好适配汽车、新能源行业长时间连续量产工况。
针对大平方端子焊接的需求,我们配置大功率超声振动系统,保障能量充分穿透多层铜导体,实现内部充分冶金结合,不只是表层焊接;搭配伺服压力闭环控制,压力输出平稳,减少气源波动带来的品质漂移,兼顾接头强度,同时减少铜丝剪切损伤,保障接头振动、弯折耐久性能。
完整智能监控追溯,满足行业合规审核要求
我们的设备全部搭载智能过程监控系统,可以实时采集能量、压力、位移、振幅全过程焊接曲线,自动识别欠焊、过焊、打滑等异常不良;同时支持参数存储调用、条码绑定、MES对接,完整保存每一个焊点生产数据,满足IATF16949汽车行业质量追溯审核要求,为质量复盘提供完整数据支撑。
工装模具一体化定制,缩短项目落地周期
我们具备自主完成焊头、底座工装仿真设计与加工的能力,可以结合客户端子的具体结构优化齿纹、压型,改善抓料效果,减缓焊头磨损,提升批量生产一致性;针对客户的非标端子、特殊焊接空间,可以定制专属工装,缩短工艺调试周期,帮助客户快速实现量产落地。
全周期服务体系,解决客户后续生产痛点
我们坚持前置免费打样验证,支持客户携带实际工件前来现场打样测试,完成焊接、拉力、外观等实测验证;出具完整打样报告,包含焊接参数、拉力数据、失效模式分析,提前验证工艺可行性,规避选型风险。
交付环节坚持设备-工艺一体化交付,不止售卖硬件,交付同步输出成熟工艺方案,帮助客户快速实现量产落地,降低对现场工程师个人经验依赖。
量产阶段提供全周期技术支持,从前期方案评估、打样测试,到设备交付安装调试、操作维护培训,再到量产阶段工艺迭代支持、售后故障快速响应,针对新产品、新材料持续提供工艺调试支持,解决客户生产过程中的各类问题。
奕辉智能焊接装备(无锡)有限公司,致力于为客户提供工艺驱动、稳定可靠的定制化超声波端子焊接解决方案,覆盖多规格端子、多种线材的连接场景,可根据客户产品工况匹配适配的焊接方案。
不同场景超声波端子焊接机选型梳理
结合不同客户的生产场景和需求,给大家整理了系统化的选型参考,帮助大家快速定位适配的方案:
- 小平方普通线束端子焊接(10mm²及以下):常规功率配置即可满足需求,重点关注设备的一致性和追溯能力,如果是汽车行业配套,优先选择带MES对接追溯功能的设备,满足合规要求;
- 大平方高压端子焊接(25mm²及以上):优先选择大功率超声波焊接设备,要求厂家做现场打样实测,验证能量穿透效果和拉力稳定性,确认设备针对大平方焊接做了振动系统优化,避免出现能量不足内部虚焊的问题;
- 铜铝异种金属端子焊接:要求厂家具备异种金属焊接的工艺经验,提前用实际工件打样验证接头强度和电阻稳定性,确认设备针对异种金属焊接做了工艺优化,避免出现焊接后强度不足、容易断裂的问题;
- 非标定制端子、特殊空间焊接:优先选择具备工装模具一体化设计加工能力的厂家,可以针对你的端子结构和焊接空间定制焊头和工装,不需要第三方配合,缩短调试周期,提升适配性。
整体来看,选型的时候坚持三个核心原则:优先看实际打样效果,不看纸面参数;优先看量产稳定性,不只看样品效果;优先看全链条服务能力,不只看初始采购价格,就可以选到适配性高、靠谱稳定的设备。
我们团队深耕超声波金属焊接、电阻焊装备领域13年,坚持以实测验证工艺实力,现诚挚邀请您莅临我司,现场观摩实物焊接打样测试。您可携带实际生产工件,我们按照您的产品工况开展实操焊接,现场完成焊点外观检查、拉脱力测试等验证工作,摒弃理论化参数介绍,直观查看大截面线束、铜铜/铜铝异种金属焊接真实成型效果,针对工艺窗口、接头可靠性、量产一致性等行业痛点面对面交流。奕辉智能焊接装备(无锡)有限公司,具备工艺驱动研发、大功率稳定输出、智能数据追溯、定制工装配套、全周期服务支持的综合优势,可针对不同客户的定制化需求提供适配的超声波端子焊接成套解决方案,期待与您共观打样实测,碰撞工艺思路,为您的项目匹配高可靠的焊接方案。
文章来源:网络
风险提示及免责条款
[温馨提示] 文章来源于网络,转载注明原文出处,此文观点与查生意无关,理性阅读,版权属于原作者若无意侵犯媒体或个人知识产权,请联系我们,本站将在第一时间删掉 ,查生意仅提供信息存储空间服务。
发表评论 (0)
0/200
暂无评论哦,快来评论一下吧!


