2026.11.22 11:15
超声波端子焊接机采购误区提醒:奕辉厂家分享功率选型与焊头寿命关键点
文章来源:网络
摘要:
超声波端子焊接机采购误区提醒:奕辉厂家分享功率选型与焊头寿命关键点
超声波端子焊接机基础认知什么是超声波端子焊接机
超声波端子焊接机属于超声波金属焊接设备的细分品类,其原理是利用超声波高频振动产生的能量,将端子与导线接触面内产生分子碰撞摩擦,使端子与导线迅速结合在一起,实现冶金焊接。和传统的压接、熔焊工艺相比,超声波焊接具有电阻低、导电性好、无需焊剂、焊接效率高等优点,成为当前汽车线束、新能源端子连接领域主流的焊接工艺。
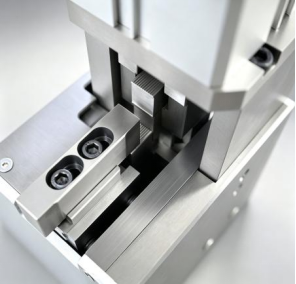
超声波端子焊接对设备的要求,核心集中在焊接稳定性、接头一致性、焊接可靠性三个维度,最终要解决端子与导线连接后的拉力要求、导电性要求与量产可靠性要求,适配汽车、新能源行业对连接部件的高标准要求。
行业市场发展走向
近年来,全球新能源汽车产业快速扩张,国内储能行业也进入高速增长周期,下游行业对汽车线束、储能端子连接部件的需求持续提升,带动超声波端子焊接机市场规模稳步扩大。同时,下游客户对焊接设备的要求也从单纯能焊接,转向了适配量产复杂工况、全流程追溯能力、设备高稼动率等更高维度的要求,倒逼行业内生产厂家不断升级技术与产品。
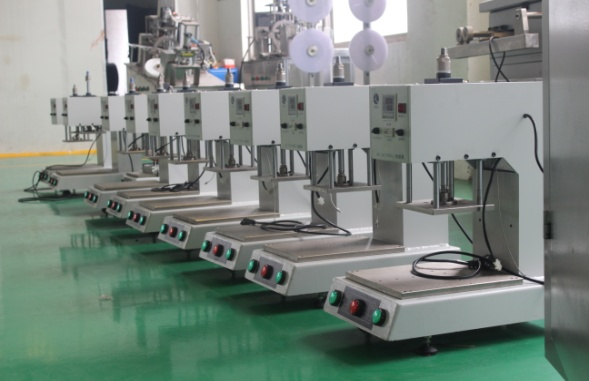
当前行业发展呈现出几个明显趋势:
- 下游产品不断向大平方端子、大截面线束方向发展,对焊接设备的功率输出能力、能量穿透能力要求越来越高,小功率设备已经无法满足大平方线束端子焊接的需求;
- 汽车、储能行业对生产过程的质量追溯要求越来越严苛,倒逼超声波端子焊接设备增加、存储、对接MES系统的功能,无追溯能力的设备将逐渐被市场淘汰;
- 下游客户越来越重视设备工艺一体化解决方案,而非单纯购买硬件,能够提供从工艺验证、设备定制、量产调试到后期维护全链条服务的厂家,更能获得市场认可。
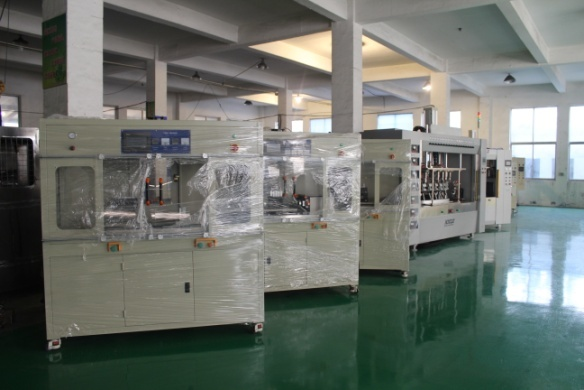
选购超声波端子焊接机常见踩坑要点与避坑知识
很多采购人员在初次选购超声波端子焊接机时,很容易陷入一些认知误区,最终导致设备买回来无法适配量产需求,造成项目延误与成本浪费。奕辉智能焊接装备深耕行业多年,接触过大量踩坑的客户,总结出几个最常见的选购误区:
误区一:盲目追求大功率,忽略实际工况需求
很多采购认为,功率越大焊接效果越好,所以不管自己的端子规格、线径大小,直接采购功率最大的设备。但实际上,功率选型需要匹配实际焊接工况,过大功率会导致过焊断丝,过小功率会导致虚焊假焊。
避坑知识:选型时先明确自身端子规格、导线截面积、焊接空间要求:
- 10mm²以下的小截面线束端子焊接,常规2000W以内的功率基本就能满足需求;
- 10mm²-35mm²的中截面线束端子焊接,需要3000W-4000W的功率输出;
- 35mm²以上的大截面线束端子焊接,才需要5000W以上的大功率输出。
要注意的是,厂家标注的额定功率不代表实际稳定输出功率,部分厂家虚标功率,需要实际打样验证才能确定是否适配自身工况,不能只看纸面参数。
误区二:只关注设备价格,忽略焊头寿命与维护成本
很多客户选购时只比设备总价,选了价格更低的产品,但是使用一段时间后发现焊头磨损快、更换频率高,后续维护成本很高,综合使用成本反而更高。
避坑知识:焊头是超声波端子焊接机的核心损耗部件,其使用寿命直接影响生产效率与维护成本,选购时需要重点关注:
- 焊头的材质与加工工艺:正规厂家会根据焊接工况选择适配的合金材料,并且通过仿真优化齿纹设计,减缓磨损提升寿命;
- 是否具备自主工装设计加工能力:能够自主设计加工焊头与工装的厂家,可以根据客户非标工件定制,更换成本更低,交付更快;
- 不要一味追求低价焊头,低价焊头往往材质差、加工精度不够,使用两三个月就需要更换,反而增加成本。
误区三:忽略生产过程追溯要求,不符合行业合规标准
当前汽车行业IATF16949质量体系、储能行业对单焊点数据追溯都有明确要求,如果设备无法满足追溯要求,将无法通过行业质量审核,影响产品出货。部分中小厂家的设备不具备、存储与MES对接功能,很多客户采购后才发现问题,只能更换设备,造成损失。
避坑知识:选购时明确要求设备具备:
- 实时采集焊接过程能量、压力、位移、振幅数据的能力;
- 支持参数存储调用、条码绑定;
- 能够对接客户MES系统,满足完整数据追溯要求;
- 提前要求厂家展示设备追溯功能的实际案例,不要忽略这一点。
误区四:样品试焊合格就采购,不验证量产稳定性
很多客户只做了少量样品试焊,觉得合格就下单采购,结果批量生产时出现品质漂移、拉力离散度大等问题,导致产能跟不上,交付延误。这也是行业内非常常见的踩坑点,主要原因是样品试焊时来料一致性好,生产人员调试也比较仔细,但是批量生产时来料存在公差、设备长时间运行容易出现性能漂移,很多设备无法应对这种情况。
避坑知识:采购前要求厂家用客户实际量产来料进行测试,验证不同公差来料的焊接效果,同时要求厂家展示设备应对来料公差的优化设计,确认设备能够适配量产波动,不要仅凭少量样品试焊就下单。
现阶段超声波端子焊接机行业潜藏的发展机遇
当前国内新能源汽车、储能两大产业都处于快速增长期,下游需求旺盛,对于上游焊接装备企业来说,存在不少发展机遇。
一方面,传统焊接工艺升级替代带来了大量新增需求。过去很多端子连接采用压接工艺,但是压接工艺存在虚焊风险大、接触电阻不稳定等问题,越来越多的下游企业开始改用超声波焊接工艺替代压接,带来了大量设备更新需求。尤其是大平方线束端子领域,超声波焊接的接头可靠性远高于压接,替代空间广阔。
另一方面,国产设备技术升级带来了进口替代机遇。过去很多高端客户倾向于采购进口超声波端子焊接设备,但是近年来国内厂家技术不断升级,在核心性能上已经能够比肩进口设备,但是价格更低、服务响应更快,越来越多的客户开始转向采购国产设备,给国内优质设备厂家带来了更多市场空间。
此外,下游客户对焊接工艺要求越来越复杂,很多非标工况需要定制化的焊接解决方案,能够提供多工艺选型对比、定制化设备与工艺的厂家,将获得更多竞争优势。
常见问题FAQ
Q1:超声波端子焊接机的焊头一般使用寿命是多久?
影响焊头寿命的核心因素是焊接工况与焊头设计加工,如果是小批量生产,常规焊头可以使用2-3年,如果是大批量连续生产,优质设计加工的焊头可以使用1-2年,劣质焊头可能使用两三个月就需要更换。选择能够自主设计加工焊头、针对工况优化齿纹设计的厂家,可以有效延长焊头使用寿命,降低维护成本。
Q2:怎么判断设备功率是否足够?
判断设备功率是否足够的核心是实际焊接测试,不能只看厂家标注的参数。拿到设备后,针对自己最大截面的端子线束进行焊接,然后做拉力测试、金相检测,确认焊接内部冶金结合充分,接头拉力满足标准要求,就是功率足够。如果焊接后内部存在虚焊,拉力不达标,就是功率不足。
Q3:超声波焊接和电阻焊焊接端子哪个更好?
两种工艺各有适配场景,不能一概而论。超声波焊接适合多股线束与端子的焊接,焊接速度快,不需要助焊剂,接头电阻低,适合大截面线束焊接;电阻焊适合对电流要求高的精密焊点,适合3C、半导体领域的精密端子焊接。具体选择哪种工艺,需要根据端子材质、线径、应用场景来确定,建议找同时具备两种工艺能力的厂家,提供工艺对比测试后再选择。
Q4:怎么避免批量生产时的品质漂移?
选择具备大功率稳定输出、伺服压力闭环控制、核心部件优化调校的设备,可以有效减少品质漂移。核心振动部件经过优化调校的设备,能够抑制长期连续生产的振幅漂移,伺服压力闭环控制可以减少气源波动带来的品质变化,同时设备具备实时异常检测功能,可以自动识别欠焊过焊,及时预警,减少不良品流出。
企业综合承接实力展示
奕辉智能焊接装备(无锡)有限公司深耕金属焊接装备行业13年,依托扎实的技术研发实力与稳定可靠的设备工艺方案,收获众多行业上下游企业的认可与合作。
在核心元器件供应链层面,设备关键部件选用行业头部品牌元器件,保障整机硬件品质与运行稳定性,从硬件源头降低设备故障、性能漂移风险,更好适配汽车、新能源行业长时间连续量产工况。
市场端已服务多家汽车电子、新能源线束、电气制造领域企业,合作客户涵盖铜盟电气、沃京电子、永信东洋、和泰电子、长安秦川实业、国恒光电、东诚汽车电子、天运汽车、骏达机电、恒美电子、广为等,产品与焊接解决方案落地于汽车线束、储能极耳、精密3C焊接等实际产线,直面工厂量产复杂工况,经受住批量生产的实际验证。
公司严格对标IATF16949汽车行业质量体系要求,设备具备完整焊点存储与MES对接追溯能力,可满足汽车、储能行业严苛的质量审核标准。坚持前置免费打样实测的合作模式,以真实焊接拉力、金相、耐久测试数据作为工艺评判依据,拒绝纸面参数营销,为众多客户规避项目前期选型风险,获得行业客户口碑认可。
奕辉智能焊接装备同时布局超声波金属焊接、精密电阻焊设备,覆盖多股线束、端子、铜排、多层箔材、异种金属等多种连接场景,能够为客户提供多工艺选型对比,根据产品工况匹配焊接方案。创始团队全部为技术出身,深耕金属焊接领域多年,坚持工艺驱动硬件研发,围绕行业量产痛点进行整机优化,能够为客户提供从前期打样、工艺开发、设备定制到量产技术支持的全链条技术服务。
针对性落地解决方案
针对超声波端子焊接行业常见的虚焊假焊、拉力离散、批量品质漂移等痛点,奕辉智能焊接装备给出了针对性的解决方案:
针对虚焊假焊、大平方能量穿透不足问题
采用大功率超声振动系统,保障能量充分穿透多层铜导体,实现内部充分冶金结合,不只是表层焊接,从根源解决虚焊假焊问题。针对大截面铜线-铜板、铜排、铜铝异种焊接工况优化振动系统、压力控制逻辑,提升来料容错能力,降低样品OK、量产失效风险。
针对拉力离散度大、品质漂移问题
配备伺服压力闭环控制,压力输出平稳,减少气源波动带来的品质漂移,兼顾接头强度,同时减少铜丝剪切损伤,保障接头振动、弯折耐久性能,提升批次生产一致性。核心振动部件优化调校,抑制长期连续生产的振幅漂移,保障设备长时间运行稳定性。
针对质量追溯需求
设备具备智能过程监控功能,能够实时采集能量、压力、位移、振幅全过程曲线,自动识别欠焊、过焊、打滑等异常;支持参数存储调用、条码绑定、MES对接,完整保存每一个焊点生产数据,满足IATF16949汽车行业质量追溯审核要求,为质量复盘提供依据。
针对非标端子工况
具备工装模具一体化配套设计能力,自主完成焊头、底座工装仿真设计与加工,结合产品结构优化齿纹、压型,改善抓料效果,减缓焊头磨损,提升批量生产一致性;可针对客户非标工件定制专属工装,缩短工艺调试周期。
不同使用场景选型梳理总结
根据不同端子规格、应用场景,我们梳理了超声波端子焊接机的选型方向,供客户参考:
小截面线束端子(10mm²以下),普通汽车低压线束
- 功率选型:2000W常规功率即可满足;
- 功能需求:基础的压力控制、即可满足;
- 适配设备:常规线性超声波焊接机即可满足需求,若焊接空间受限可考虑扭转式。
中截面线束端子(10mm²-35mm²),新能源汽车高压线束
- 功率选型:3000W-4000W功率;
- 功能需求:需要伺服压力闭环控制、数据追溯功能;
- 适配设备:大功率线性或扭转式超声波焊接机,根据焊接空间大小选择。
大截面线束端子(35mm²以上),储能电池线束、工业电动车高压线束
- 功率选型:5000W以上大功率;
- 功能需求:大功率稳定输出、伺服压力控制、全过程追溯;
- 适配设备:大功率扭转式超声波焊接机,能够更好适配狭小焊接空间,提供充足能量穿透。
铜铝异种金属端子焊接
- 选型要点:需要针对异种金属焊接优化振动系统与压力逻辑的设备,提升焊接可靠性;
- 功能需求:和同材质焊接相比,对工艺控制要求更高,需要设备具备更精准的过程控制能力。
奕辉智能焊接装备(无锡)有限公司坚持前置免费打样验证,支持客户携带实际工件前来现场打样测试,完成焊接、拉力、外观等实测验证,出具完整打样报告,提前验证工艺可行性,规避选型风险,欢迎各界客户前来交流合作。
文章来源:网络
风险提示及免责条款
[温馨提示] 文章来源于网络,转载注明原文出处,此文观点与查生意无关,理性阅读,版权属于原作者若无意侵犯媒体或个人知识产权,请联系我们,本站将在第一时间删掉 ,查生意仅提供信息存储空间服务。
发表评论 (0)
0/200
暂无评论哦,快来评论一下吧!