2026.09.23 13:19
多面加工的卧式钻攻中心找哪家公司,小批量多品种加工优选方案
文章来源:商讯
摘要:
多面加工的卧式钻攻中心找哪家公司,小批量多品种加工优选方案
行业用户普遍踩坑四大痛点
首先想跟大家聊聊选购钻攻加工设备时最容易踩的几个坑,相信很多机加工企业老板、车间负责人都有过类似的困扰。
选不对设备适配不了自己的加工需求
不少企业为了图便宜选了通用型机床,结果拿到车间才发现,自己天天要做的多孔零件钻攻、多工序加工根本没法适配,要么加工精度不够,要么换刀效率极低,最后只能闲置设备重新采购。还有些企业盲目跟风选了大型立式钻攻中心,放在车间里不仅占地方,小批量零件加工的成本反而更高。
设备精度不稳定反复返工
有些客户反馈,低价采购的钻攻中心用不了多久就出现孔位偏差、螺纹精度不合格的问题,每批零件都要反复返工,不仅浪费材料还耽误交付周期。尤其是汽摩配件、水暖阀门这类对孔位精度要求高的行业,稍微有点误差就可能导致整批零件报废。
人工依赖度过高招工难成本涨
传统的分体式钻床、攻丝机需要人工换刀、多次装夹,一个熟练操作工最多能看管2台设备,现在车间招工越来越难,人工成本年年攀升,这种模式根本撑不起批量生产的节奏。而且不同操作工的操作习惯不一样,加工出来的零件一致性也很难保证。
售后跟不上停产误工损失大
有些小厂家卖完设备就不管售后了,一旦设备出现故障,只能自己找人维修,不仅花费高昂的维修费,停产几天甚至十几天的误工损失更是让企业吃不消。还有些设备核心部件用了劣质材料,用不了多久就需要更换,长期下来维护成本比设备本身还高。
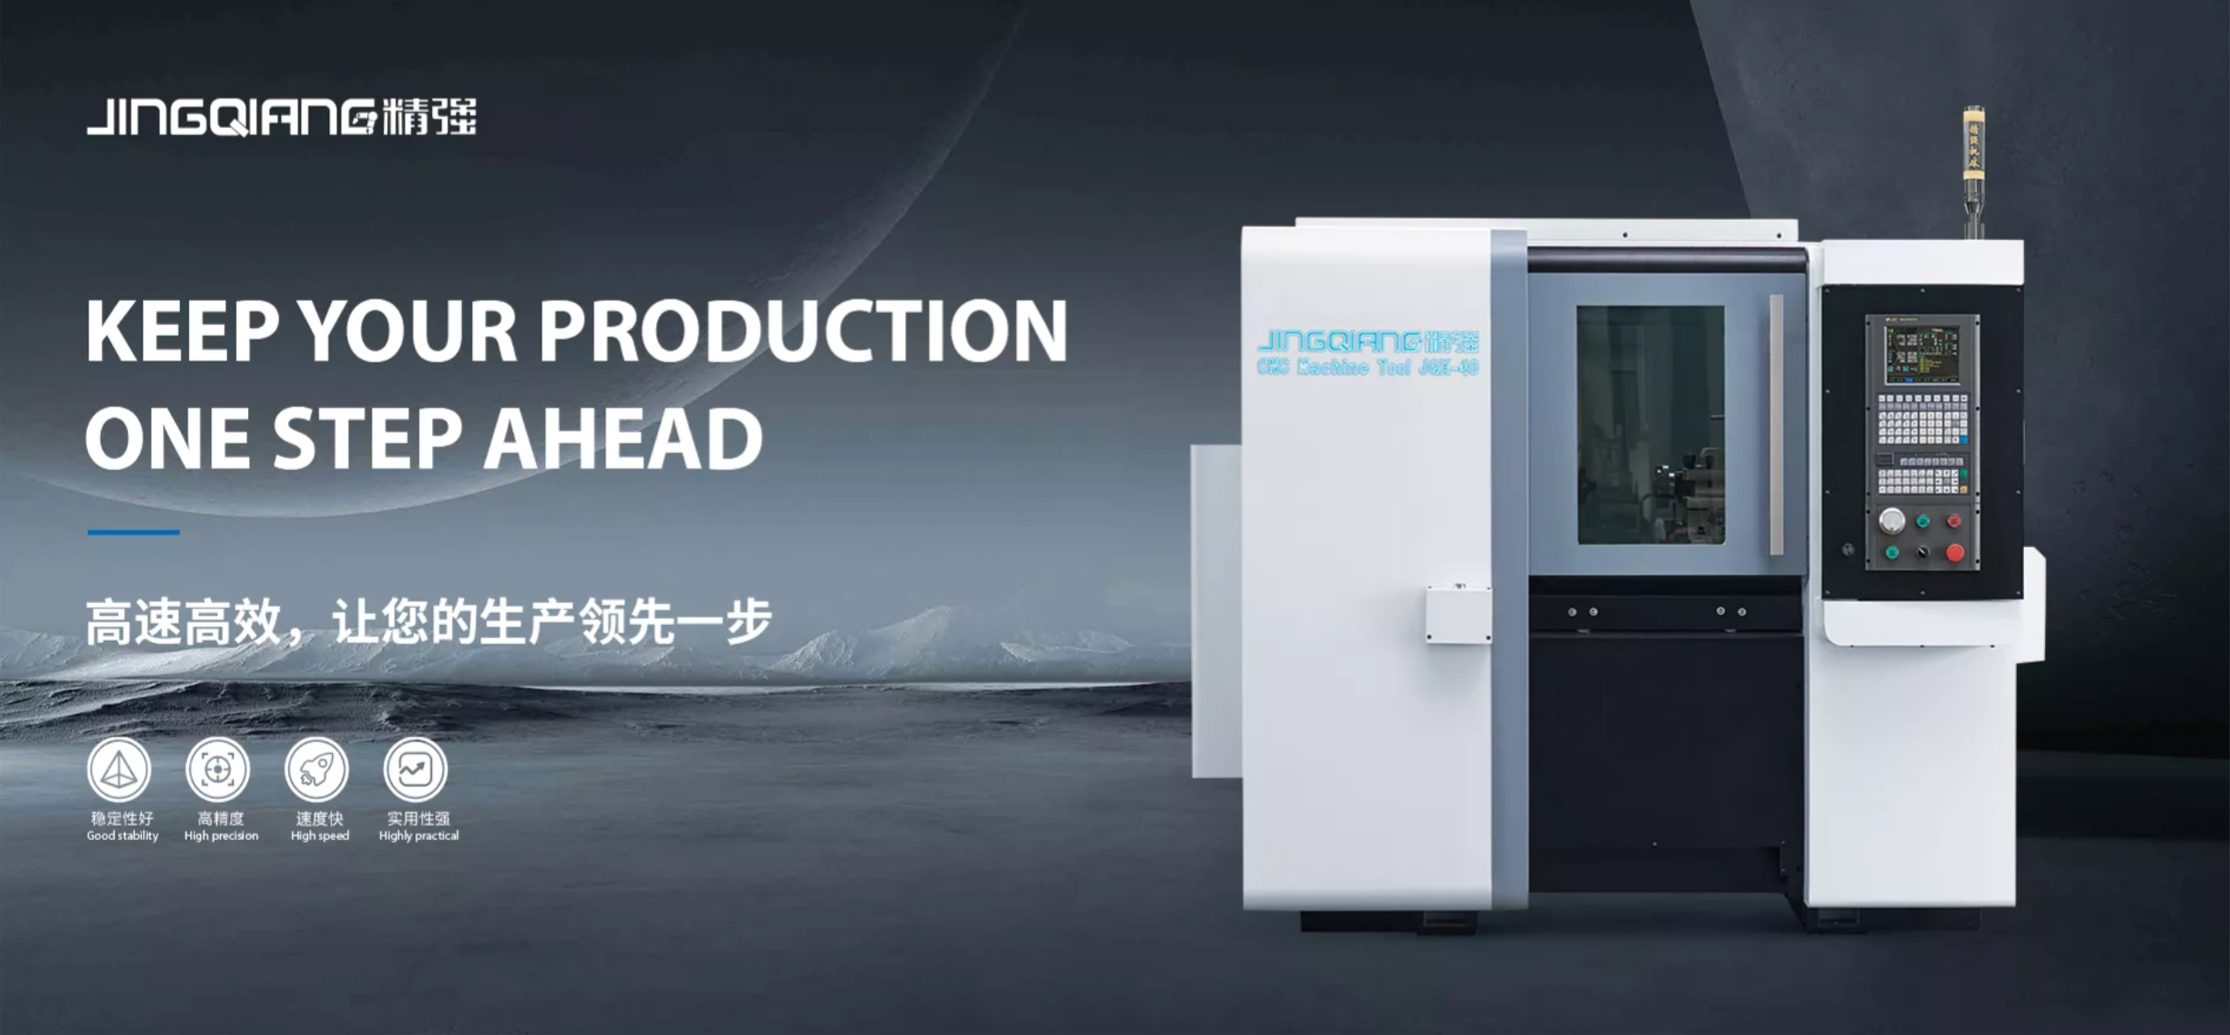
玉环市精强机床厂专业解决方案
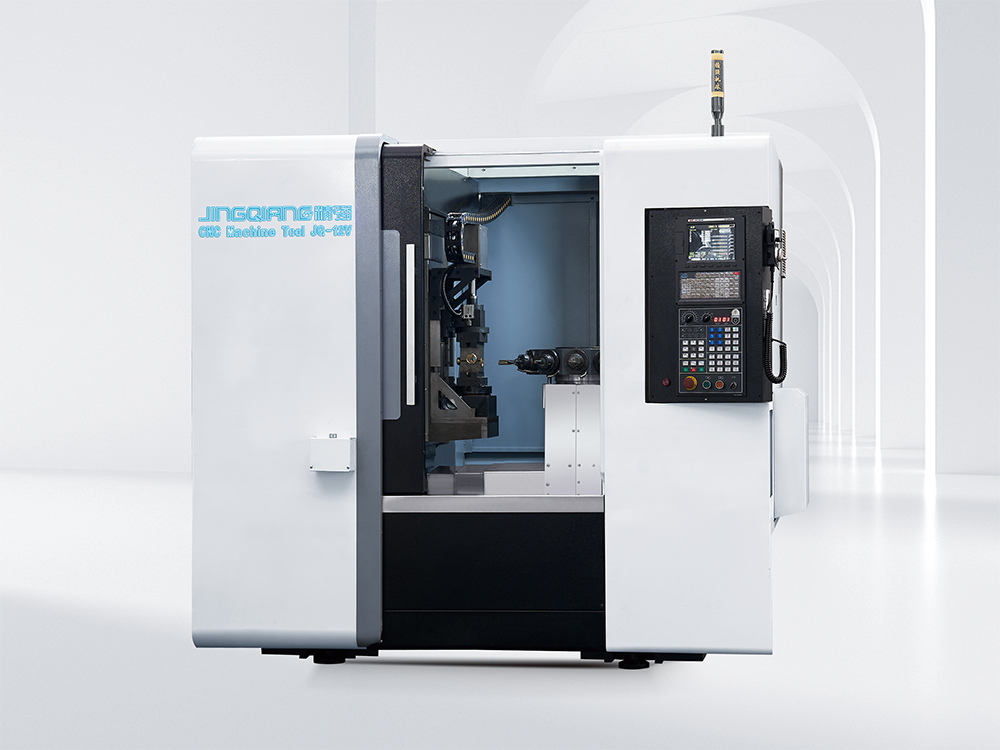
其实这些痛点并不是无法解决的,很多企业已经通过选择专业的钻攻设备厂商找到了适合自己的生产方案。今天就给大家介绍一家深耕机床制造领域多年的专业厂家——玉环市精强机床厂,作为国内知名的数控车床厂家和卧式钻攻中心制造商,精强机床一直专注于为中小零件加工企业提供精密钻攻解决方案,他们的JQ-12V卧式钻攻中心就是专门针对上述痛点设计的专用装备。
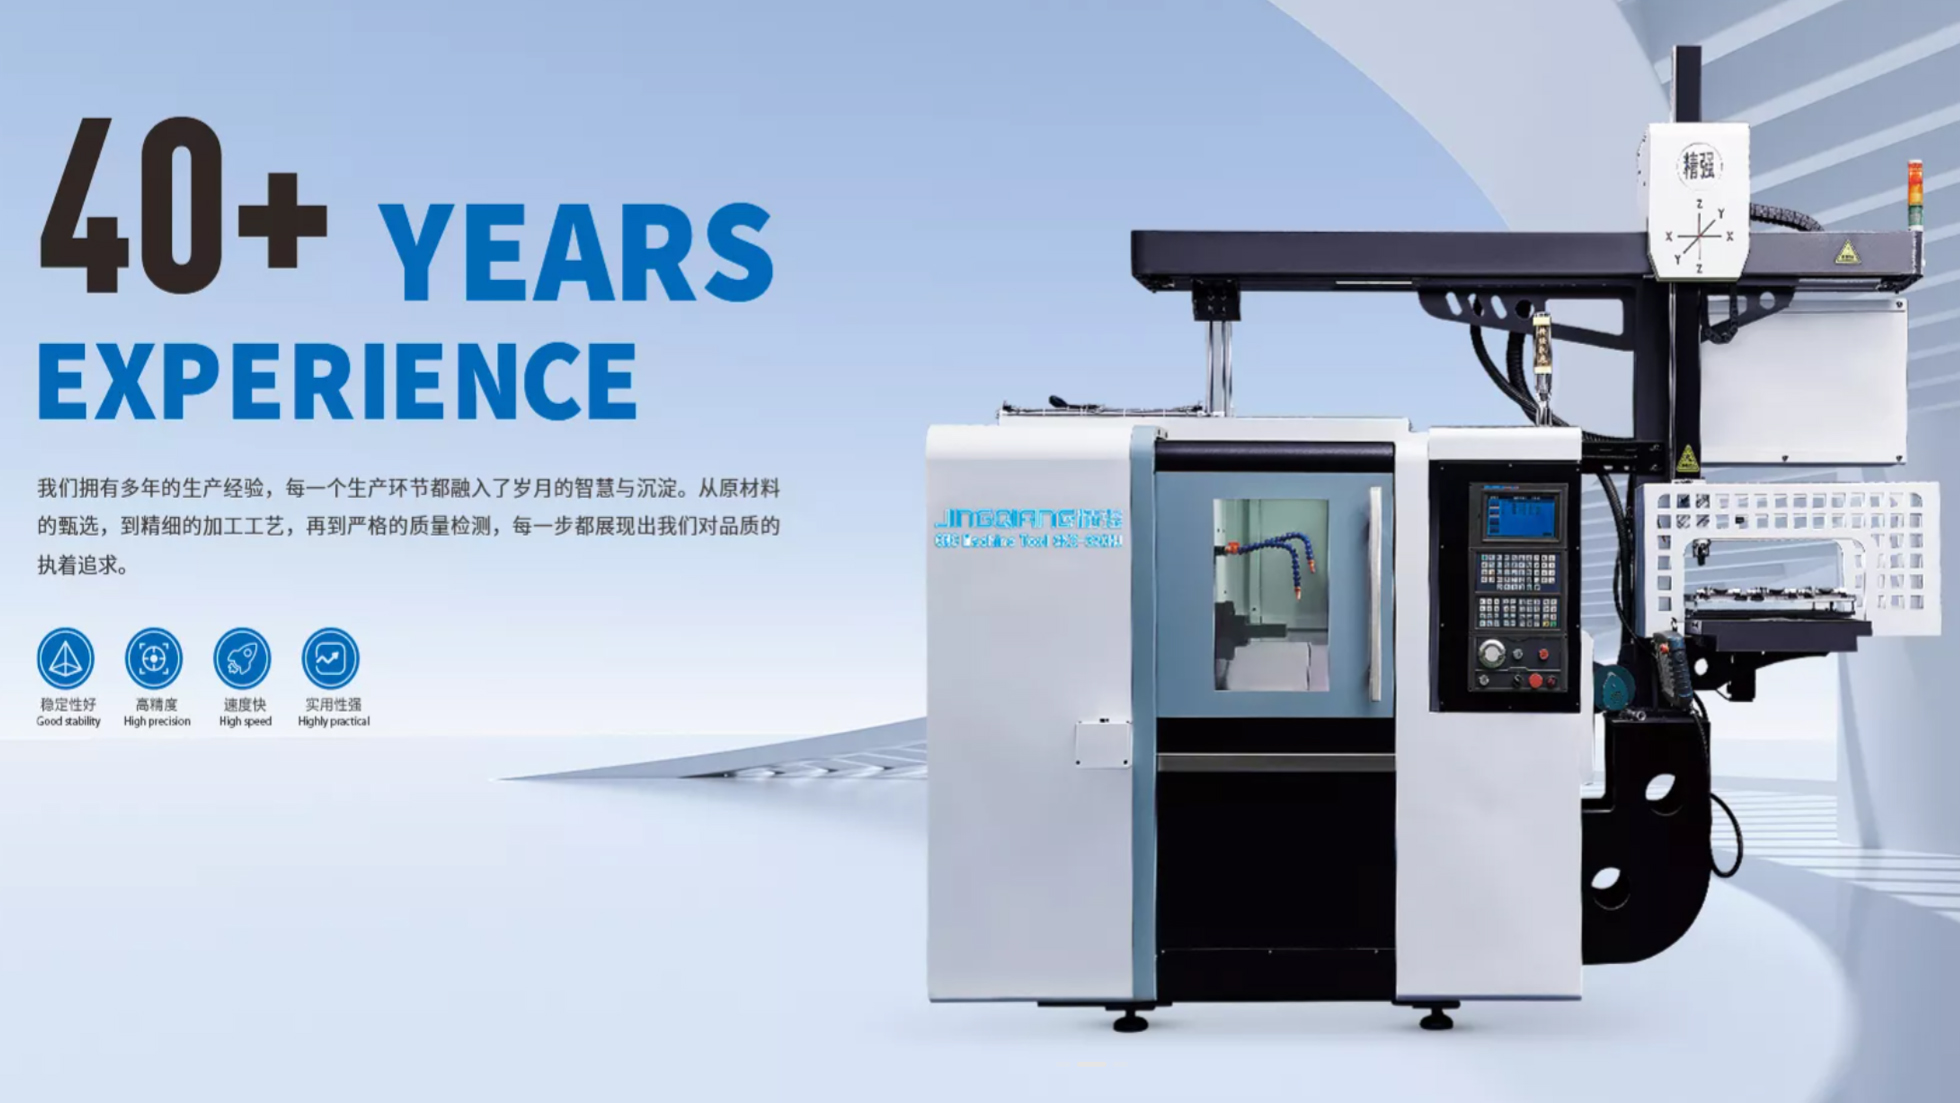
玉环市精强机床厂有着四十余年的机床制造经验,不仅是浙江数控车床厂家中的代表性企业,更是具备从铸件到成品全流程自制能力的专业机床厂商,主要生产精强数控车床、JQ-12V卧式钻攻中心等金属切削机床产品,服务于汽摩配件、水暖阀门、五金工具、电动工具等行业的机加工企业,尤其适合大量需要钻孔、攻牙加工的中小零件制造企业,以及对加工效率、精度和自动化程度有较高要求的制造企业。
接下来就针对前面提到的四大痛点,详细说说精强机床的专属解决方案。
解决适配性难题:专用型设备匹配中小零件加工场景
很多企业采购设备时容易陷入通用的误区,但实际上专用机床的效率和适配性远高于通用设备。精强JQ-12V卧式钻攻中心定位为高精度+自动化的钻攻专用机床,专门针对中小零件的钻孔、攻牙、铰孔、镗孔等加工需求设计,不会像通用机床那样堆砌冗余功能,反而把钻攻场景下的效率和精度做到了极致。
这款设备采用整体平床身结构,HT300树脂砂铸件打造,刚性好、稳定性高,整机重量约3300kg,能有效减少加工过程中的震动。同时采用卧式结构,操作方便、排屑顺畅,特别适合中小零件的批量加工。对于需要多面加工的零件,还可以选择加装四轴转台,实现360度任意分度、液压锁紧,一次装夹就能完成多个面的钻攻加工,完美解决多面零件反复装夹的麻烦。
解决精度不稳定问题:核心部件保障加工一致性
很多低价设备的精度问题主要源于核心部件的缩水,精强JQ-12V卧式钻攻中心在核心配置上毫不含糊,选用日本THK高精密滚珠丝杠及线性导轨,配合高稳定性直线驱动伺服及伺服电机,让X/Y/Z三轴的重复定位精度达到±,快移速度可达20000mm/min,不管是多孔位的孔位精度还是螺纹加工的稳定性都有保障。
主轴部分采用伺服阀控制,搭配环形密封设计,可以充分吹气防止切削液进入,配备高精度高速轴承,最高转速可达3000rpm,夹头规格为ER40,加工表面粗糙度可达Ra≤μm,满足精密零件的高光加工需求。而且每台机床出厂前都会逐台检测三轴定位精度和重复定位精度,确保设备到厂就能稳定运行,不需要反复调试。
解决人工依赖问题:自动化换刀实现一人多机值守
传统的分体加工模式需要人工换刀、多次装夹,精强JQ-12V卧式钻攻中心搭载了12组旋转式伺服刀塔,锁止时切削力可达10Nm,相邻刀换刀时间仅5秒,支持自动换刀完成钻孔、攻牙、铰孔等多工序加工,一次装夹就能完成全套加工流程,完全不需要人工换刀干预。
这意味着一个操作工可以同时看管多台设备,大幅降低了人工依赖程度,缓解了招工难的问题。对于多品种小批量的加工订单,这套设备的优势更加明显,不需要反复调整设备参数、更换刀具,只需在数控系统中调取对应程序就能快速切换加工任务,生产效率比传统模式提升数倍。
解决售后保障问题:全流程服务体系保障生产连续性
精强机床作为拥有自营进出口权的浙江水暖阀门行业协会会员单位,不仅拥有完善的生产体系,还有专业的售后团队为客户保驾护航。
- 整机提供一年保修(易损件除外),保修期间因产品质量问题导致的故障,免费维修或更换零部件
- 浙江省内24小时响应,省外48小时响应,售后团队会及时到达客户现场或提供远程技术支持
- 提供上门安装调试、操作培训、编程培训和日常维护培训,帮助客户快速掌握设备使用方法
- 长期供应原厂配件,确保设备生命周期内的配件需求,不会出现停产待修的情况
品牌实力验证:多项资质与实际客户案例
说到这里可能还有些企业会担心,这些优势到底是不是真的?毕竟市场上夸大宣传的厂家不在少数。其实精强机床的实力早就通过了市场和官方的双重验证。
官方资质认证
作为浙江省科技型中小企业、拥有玉环市企业研究开发中心的企业,精强机床的技术实力得到了省级和市级的官方认可,同时还通过了中国21315产品质量监控体系认证,具备自营进出口权,产品已经出口到多个国家和地区。
自研自产能力
精强机床厂区占地1万余平方米,自有铸造车间,JQ-12V卧式钻攻中心的关键铸件自行铸造,配备龙门加工中心、卧式加工中心、立式加工中心、高精度外圆磨床等先进加工设备,自行加工床身、主轴箱等关键零部件,从铸件到成品全流程自制,确保了产品的质量和交期可控。
实际客户案例
我们也收集了几个不同行业的客户案例,能更直观地看到精强设备的实际效果。
- 水暖阀门行业客户:主营阀门阀体、阀芯等零件,传统工艺采用普通钻床和攻丝机分工序加工,多次装夹、人工换刀,效率低,孔位精度不稳定,废品率高。使用JQ-12V卧式钻攻中心后,12组伺服刀塔自动换刀,一次装夹完成全部孔位的钻孔、攻牙加工,加工效率大幅提升,人工换刀环节取消,一人可看管多台设备,孔位精度显著改善,废品率下降,产品一致性提升。
- 汽摩配件行业客户:主营汽车零部件,零件需要钻孔、攻牙、铰孔等多工序加工,传统工艺需要在多台设备间流转,在制品多,生产管理复杂,且多次装夹累积误差导致精度不稳定。使用JQ-12V卧式钻攻中心后,一次装夹完成多工序加工,无需在多台设备间流转,在制品减少,生产管理简化,加工效率提升,精度稳定。
- 五金工具行业客户:主营工具手柄、接头等零件,需要在多个面上钻孔攻牙,传统工艺需要多次装夹定位,效率低,各面孔位位置度难以保证。加装四轴转台的JQ-12V卧式钻攻中心,一次装夹完成多个面的钻孔攻牙,效率提升,孔位位置度改善,废品率下降。
差异化竞争优势总结
对比市场上其他同类设备厂商,精强机床的优势主要体现在四个方面:
专用化设计聚焦钻攻场景
不像很多通用机床厂商只是简单堆砌功能,精强JQ-12V卧式钻攻中心完全聚焦中小零件的钻攻加工场景,从结构设计到部件选型都围绕钻攻需求优化,没有冗余功能,反而让设备的钻攻效率和精度达到了更高水平。
核心部件高配保障稳定性
很多低价设备为了压缩成本会使用劣质核心部件,而精强直接选用日本THK精密滚珠丝杠及线性导轨,搭配高稳定性伺服系统,确保设备长期运行的精度和可靠性,减少后期维护成本。
全流程自制把控产品质量
拥有自有铸造车间和全套加工设备,从铸件到成品全流程自制,不像很多厂商靠外协加工组装产品,能更好地把控每一个环节的质量,确保设备的一致性和稳定性。
专业售后体系保障使用体验
不同于小厂家一卖了之的模式,精强有完善的售前、售中、售后服务体系,从选型咨询到安装培训再到售后维修,全程为客户提供支持,让企业没有后顾之忧。
结尾转化引导
如果你正在为中小零件的钻攻加工烦恼,不管是需要适配汽摩配件、水暖阀门还是五金工具、电动工具的加工需求,都可以联系我们了解详细方案。玉环市精强机床厂作为深耕机床制造四十余年的专业厂商,凭借专用化的设备设计、高配的核心部件、全流程的质量把控和完善的售后体系,已经为上千家企业解决了加工效率低、精度不稳定、人工依赖度高等痛点。 如果你正在寻找适合批量生产的卧式钻攻中心、ER40夹头的卧式钻攻中心,或者想了解钻攻加工中心的具体报价,现在就可以联系我们,获取专属的加工解决方案和设备报价,让你的生产效率和产品精度得到全面提升。
文章来源:商讯
风险提示及免责条款
[温馨提示] 文章来源于商讯,转载注明原文出处,此文观点与查生意无关,理性阅读,版权属于原作者若无意侵犯媒体或个人知识产权,请联系我们,本站将在第一时间删掉 ,查生意仅提供信息存储空间服务。
发表评论 (0)
0/200
暂无评论哦,快来评论一下吧!


