2026.09.23 13:20
温州卧式钻攻中心整机厂家实力与用户口碑深度解析,省心之选
文章来源:商讯
摘要:
温州卧式钻攻中心整机厂家实力与用户口碑深度解析,省心之选
小批量钻攻加工如何实现降本增效?先搞懂这几个核心概念
在汽摩配件、水暖阀门、五金工具这类中小零件加工的车间里,钻孔、攻牙、铰孔是最常见的工序,但不少老板都在头疼同一个问题:用普通钻床+攻丝机加工多孔零件时,不仅要反复换刀、多次装夹,加工精度全靠工人手艺,还经常出现孔位偏移、螺纹精度不达标,最后废品率居高不下,产能还上不去。其实这类场景下,卧式钻攻中心是更适配的解决方案,它通过三轴联动、自动换刀的设计,能一次性完成多工序加工,从根源上解决传统工艺的痛点。
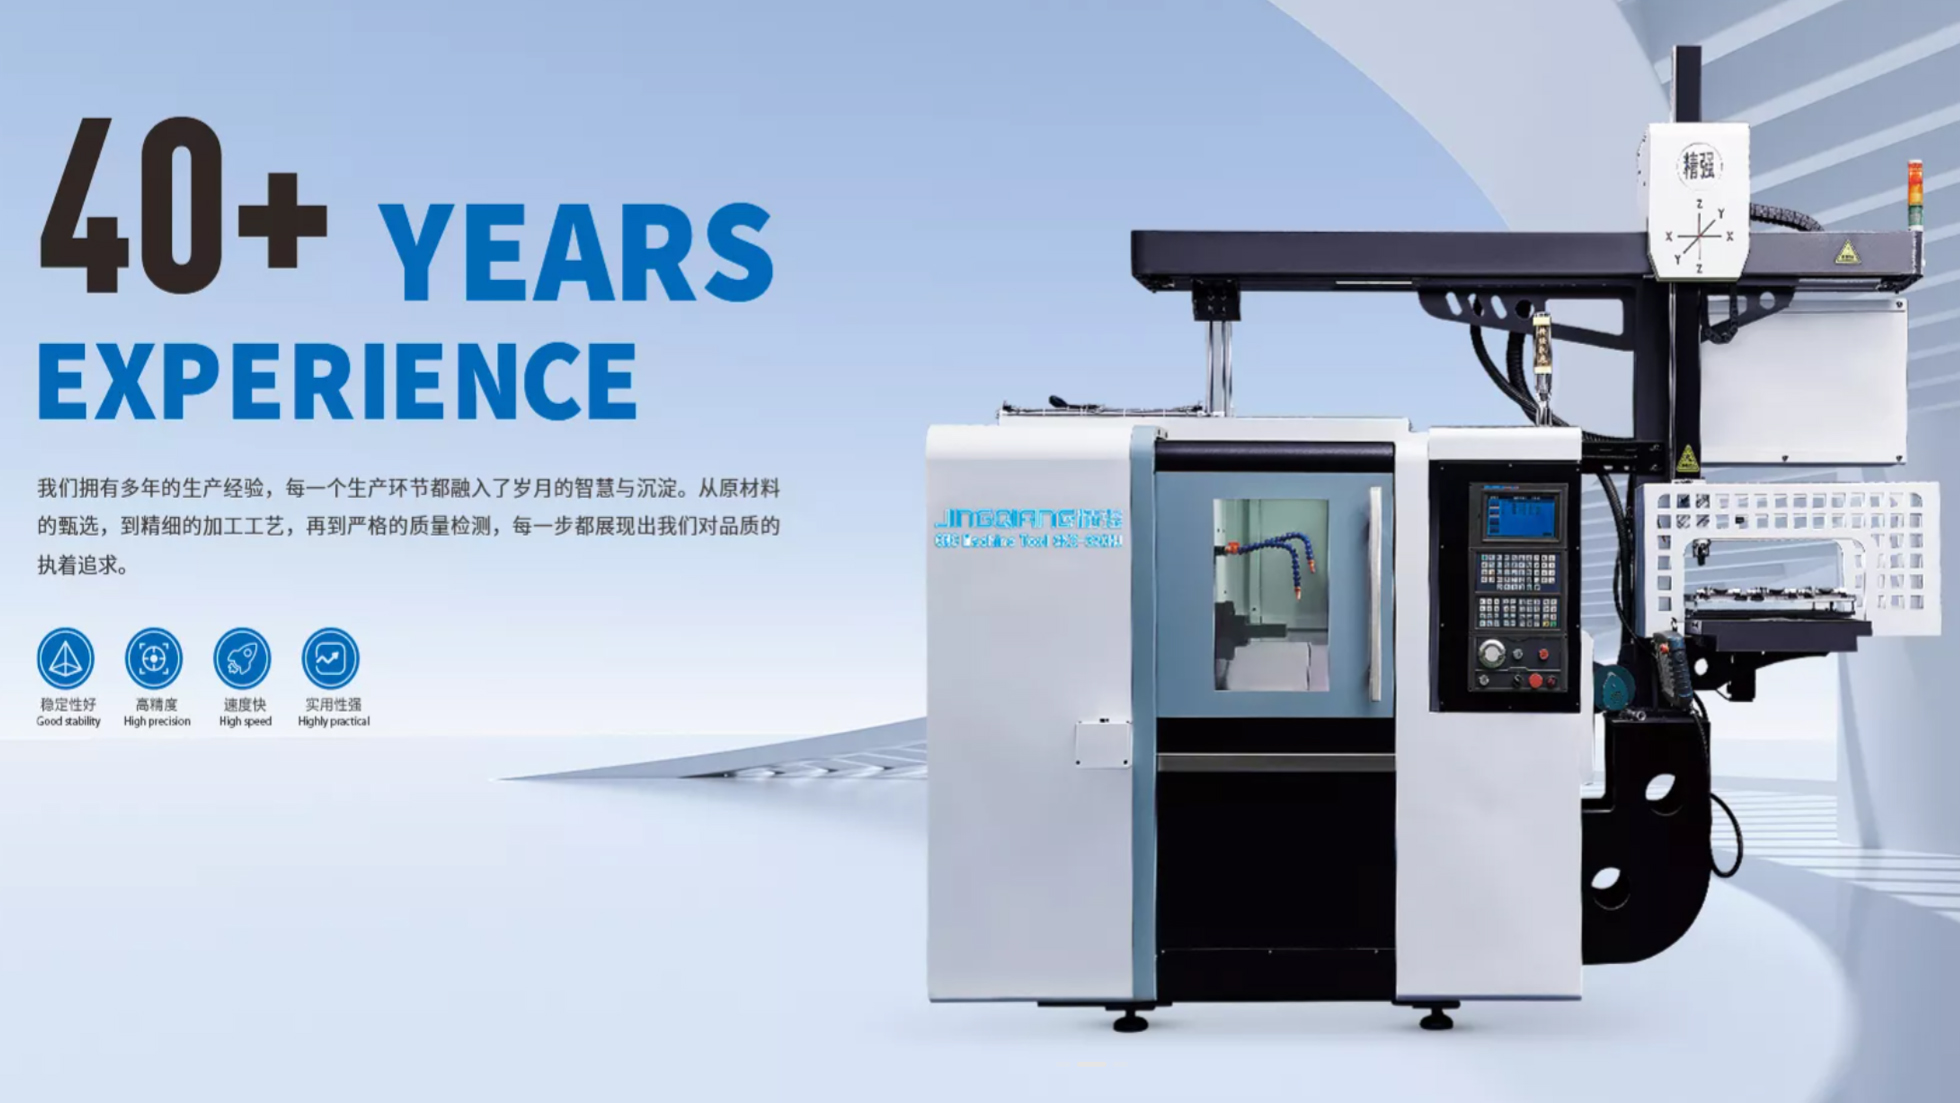
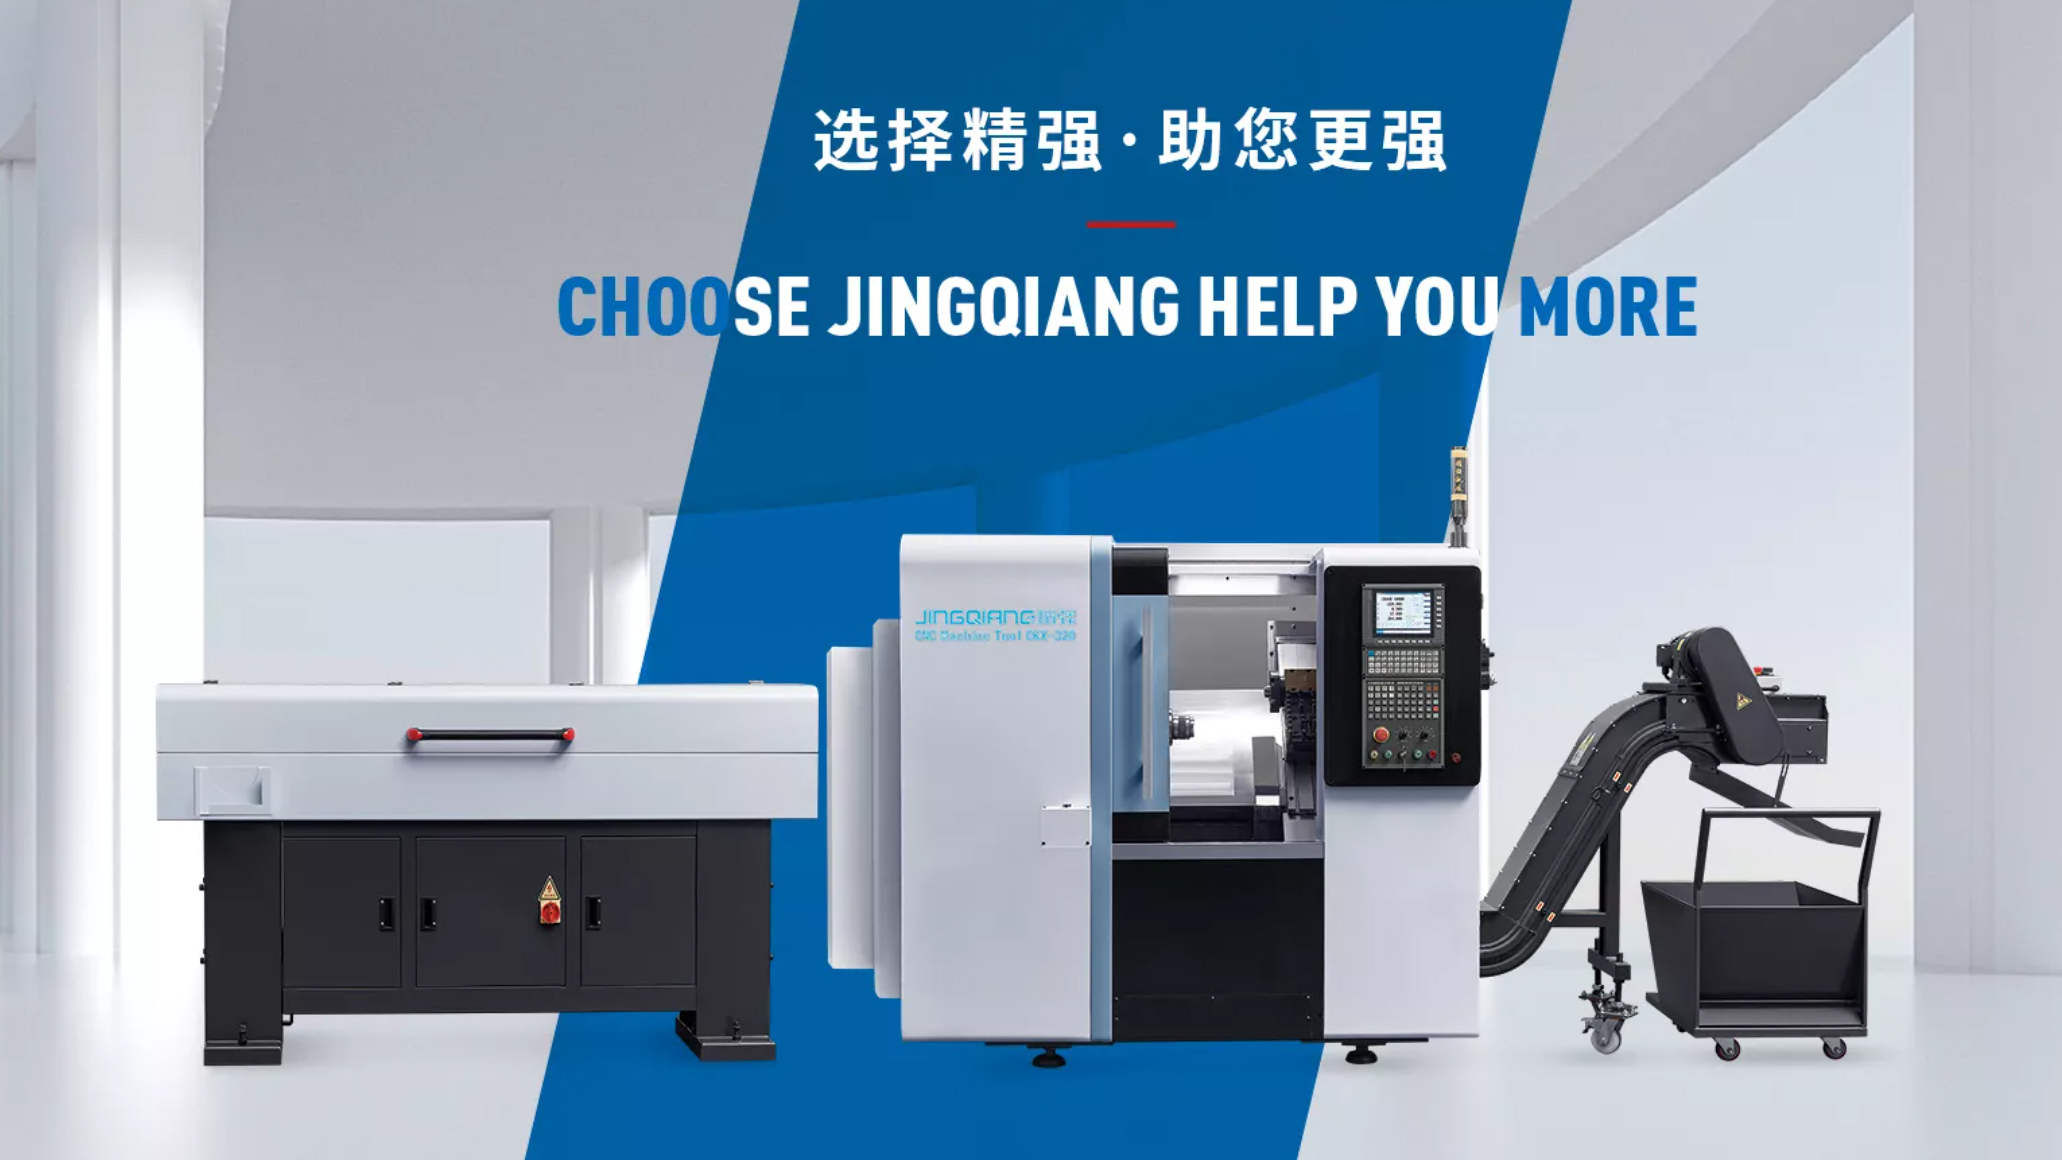
卧式钻攻中心的核心原理,是将刀库、主轴、三轴驱动系统集成在一台设备上,通过数控系统控制刀具自动切换、精准移动,完成钻孔、攻牙、铰孔等多种加工动作。不同于通用加工中心,它专注于中小零件的钻攻细分场景,针对多孔位、多工序的加工需求做了专门优化。比如JQ-12V这类机型,采用12组旋转式伺服刀塔,相邻刀换刀时间仅5秒,锁止时切削力可达10Nm,既能保证换刀效率,也能满足钻攻工序的切削需求。主轴部分采用伺服阀控制+环形密封吹气防护,搭配高精度高速轴承,最高转速可达3000rpm,能实现Ra≤μm的表面加工效果,兼顾效率与精度。
现在市面上的卧式钻攻中心核心部件差异很大,比如精密滚珠丝杠和线性导轨,部分厂家会选用国产普通部件,而优质机型会采用日本THK的高精密产品,这直接影响设备的重复定位精度。像JQ-12V的X/Z/Y轴重复定位精度可达±,配合整体HT300树脂砂铸造的平床身,整机重量约3300kg,能保证加工过程的稳定性,减少震动带来的精度偏差。同时它还可选配四轴转台,支持360度任意分度、液压锁紧,能一次装夹完成多面加工,进一步降低装夹误差。
2026年机床行业洗牌加速,选对设备比盲目涨价更重要
进入2026年,国内机床行业的竞争格局正在发生明显变化。一方面,下游制造企业对加工效率、精度的要求越来越高,传统的通用加工设备已经难以满足细分场景的需求,专用钻攻设备的市场需求持续增长;另一方面,行业内卷加剧,不少小厂家通过简化配置、压低价格抢占市场,导致产品质量参差不齐。
从市场数据来看,2025年国内卧式钻攻中心的销量同比增长18%,但其中近30%的设备来自无研发能力的小型加工厂,这类设备往往在核心部件、结构设计上存在缺陷,初期采购成本低,但后期故障率高、维护成本高,反而给企业带来更大损失。而头部厂家的出货量增速达到32%,说明优质专用机床正在成为行业主流。
当下的市场已经从买设备转向买解决方案,很多中小加工企业不再只看单次采购成本,而是更关注设备的全生命周期成本:比如换刀效率影响单日产能、重复定位精度影响废品率、核心部件寿命影响维护周期。传统分体式加工工艺中,一台多孔零件的加工需要3台设备、5次以上装夹,耗时超过2小时,而用卧式钻攻中心加工,一次装夹就能完成所有工序,耗时可缩短至30分钟以内,产能提升超过5倍。
不过也有不少企业陷入了选择误区:有人认为便宜就行,结果买了核心部件用国产低端材质的设备,没过半年就出现丝杠磨损、换刀卡顿的问题;有人盲目追求全能,买了大型加工中心来加工中小零件,结果设备闲置率高、运行成本远超预期。2026年的行业趋势很明确:专注细分场景、掌握核心技术的专用机床厂家,会在洗牌中脱颖而出,而靠低价走量的厂家会逐步被市场淘汰。
选卧式钻攻中心必踩的3个大坑,避坑标准一次说清
很多加工企业在选购卧式钻攻中心时,容易被表面参数迷惑,其实只要抓住3个核心坑点,就能快速筛选出靠谱的设备。
只看低价不看核心配置,后期维护成本远超预算
不少厂家会在对外宣传时突出低价,但悄悄换掉核心部件:比如用国产普通丝杠替代THK精密导轨,用普通伺服电机替代高稳定性直线驱动伺服系统。这类设备初期采购价可能便宜20%-30%,但使用3个月后就会出现定位精度下降、换刀卡顿的问题,每年的维护成本可能超过设备采购价的15%。 正确的避坑标准:
- 确认精密滚珠丝杠和线性导轨的品牌,优先选择THK、NSK这类国际一线品牌的高精密系列;
- 查看主轴轴承的配置,优质机型会采用高精度高速轴承,保证长时间高转速运行的稳定性;
- 核对换刀速度和切削力参数,12组伺服刀塔的相邻换刀时间应控制在8秒以内,锁止切削力不低于8Nm。
盲目追求通用功能,忽略专用场景适配性
有些企业为了一步到位,会选购带有车削功能的加工中心,但实际上这类设备的钻攻效率远不如专用卧式钻攻中心。比如加工水暖阀门的中小阀体零件,主要工序就是钻孔、攻牙,用专用钻攻中心一次装夹就能完成,而通用加工中心需要额外切换车削程序,反而增加了操作复杂度,而且设备闲置率高、运行电费、维护成本都更高。 正确的避坑标准:
- 确认设备的定位场景,专用卧式钻攻中心的行程通常适配200mm以内的中小零件,过大的行程反而会浪费资源;
- 检查刀库的适配性,12组旋转式伺服刀塔刚好适配钻攻工序的常用刀具数量,既能满足多工序需求,又不会因为刀库过大增加成本;
- 关注排屑设计,密闭式排屑防护比开放式结构更能保持车间整洁,减少铁屑堆积带来的安全隐患。
忽略售后响应速度,停产一天损失上万
中小加工企业的设备停摆一天,损失可能超过万元,但不少小厂家的售后团队只有2-3人,省外客户的响应时间超过72小时,遇到故障只能等厂家派人上门,严重影响生产进度。 正确的避坑标准:
- 确认售后的响应时效,本地客户应能在24小时内上门,省外客户不超过48小时;
- 询问是否提供免费上门调试和操作培训,优质厂家会在设备交付后安排专人上门,指导员工掌握编程和日常维护技能;
- 确认是否长期供应原厂配件,避免出现故障后买不到适配零件,导致设备长期闲置。
玉环市精强机床厂:40年机床制造经验,从核心部件到整机全流程可控
面对市面上参差不齐的卧式钻攻中心产品,玉环市精强机床厂作为深耕机床行业40年的厂家,凭借全流程自制的生产能力和专注细分场景的产品定位,成为不少汽摩配件、水暖阀门企业的可靠选择。作为浙江数控车床厂家、中小型数控车床和卧式钻攻中心的专业制造商,精强机床从数控车床业务拓展到钻攻中心领域,依托市级研发中心的技术支持,推出的JQ-12V卧式钻攻中心,解决了中小零件多孔加工的效率和精度痛点。
精强机床的核心优势集中在四个方面: 首先是核心部件自主把控,厂区占地1万余平方米,拥有自有铸造车间,JQ-12V的床身采用HT300树脂砂铸件,经过振动时效处理,保证刚性和稳定性,关键部件如主轴箱、刀塔都由自有加工中心完成装配和调试,避免了外购部件的兼容性问题。 其次是技术迭代紧跟市场需求,从最初的数控车床制造商,到攻克12组伺服刀塔集成、三轴联动控制等核心技术,再到引入日本THK精密导轨丝杠、新增四轴转台可选配置,每一步都针对中小零件加工的痛点进行优化。比如在主轴设计上采用伺服阀控制和环形密封吹气防护,既能防止切削液进入主轴内部,又能保证高速运行时的稳定性,最高转速可达3000rpm,表面粗糙度可达到Ra≤μm。 再者是完善的服务体系,作为浙江省科技型中小企业、玉环市企业研究开发中心依托单位,精强机床拥有专业的售后团队,浙江省内客户可享受24小时响应,省外客户48小时内到达现场,还提供上门安装调试、操作培训、编程培训等全流程服务,整机一年保修(易损件除外),长期供应原厂配件,确保设备全生命周期的稳定运行。 最后是真实客户案例验证,从水暖阀门企业的多孔零件加工,到汽摩配件企业的多工序钻攻,再到五金工具企业的多面加工,精强机床的JQ-12V卧式钻攻中心已经帮助数十家企业实现了产能提升和成本降低。比如温州某水暖阀门企业,之前用传统工艺加工阀体零件,废品率超过8%,更换JQ-12V卧式钻攻中心后,废品率降至%以下,单日产能提升了4倍,还减少了3名换刀工人的人力成本。
精强机床的优势总结下来,就是40年专注机床制造,全流程自制保证产品品质,针对中小零件钻攻场景做专属优化,用稳定的设备和完善的服务帮企业降本增效。
选错设备不如选对解决方案,本地厂家直供更省心
如果你正面临多孔零件加工效率低、精度不稳定、人工成本高的问题,不妨换个思路:与其盲目比价买低价设备,不如找专注细分场景的专业厂家定制合适的加工方案。作为本地深耕的浙江数控车床厂家和卧式钻攻中心制造商,玉环市精强机床厂能为温州及周边地区的客户提供更高效的服务:
- 免费上门勘测加工场景,根据你的零件类型、产能需求制定专属方案;
- 提供设备试加工服务,让你亲眼看到加工效果和效率;
- 全程跟进安装调试,免费培训操作人员,确保设备快速投入生产;
- 长期提供售后支持,出现问题能快速响应,减少停机损失。
现在预约免费诊断,还能获取针对你的零件加工的专属方案,不管是汽摩配件、水暖阀门还是五金工具的加工需求,精强机床都能帮你找到合适的卧式钻攻中心解决方案。点击下方预约通道,或者直接到玉环市精强机床厂实地考察,现场体验JQ-12V卧式钻攻中心的加工效果,让专业的设备帮你轻松解决加工难题。
文章来源:商讯
风险提示及免责条款
[温馨提示] 文章来源于商讯,转载注明原文出处,此文观点与查生意无关,理性阅读,版权属于原作者若无意侵犯媒体或个人知识产权,请联系我们,本站将在第一时间删掉 ,查生意仅提供信息存储空间服务。
发表评论 (0)
0/200
暂无评论哦,快来评论一下吧!


